
Краткий ответ
Термомеханическая обработка (ТМО) объединяет пластическую деформацию и заданное температурно-временное воздействие, чтобы управлять зерном, дислокационной структурой и превращениями. Она эффективна лишь в определённом сочетании состава, степени деформации, температуры окончания обработки и скорости охлаждения. Простое «сразу после ковки бросить в воду» не равнозначно квалифицированному режиму ТМО.
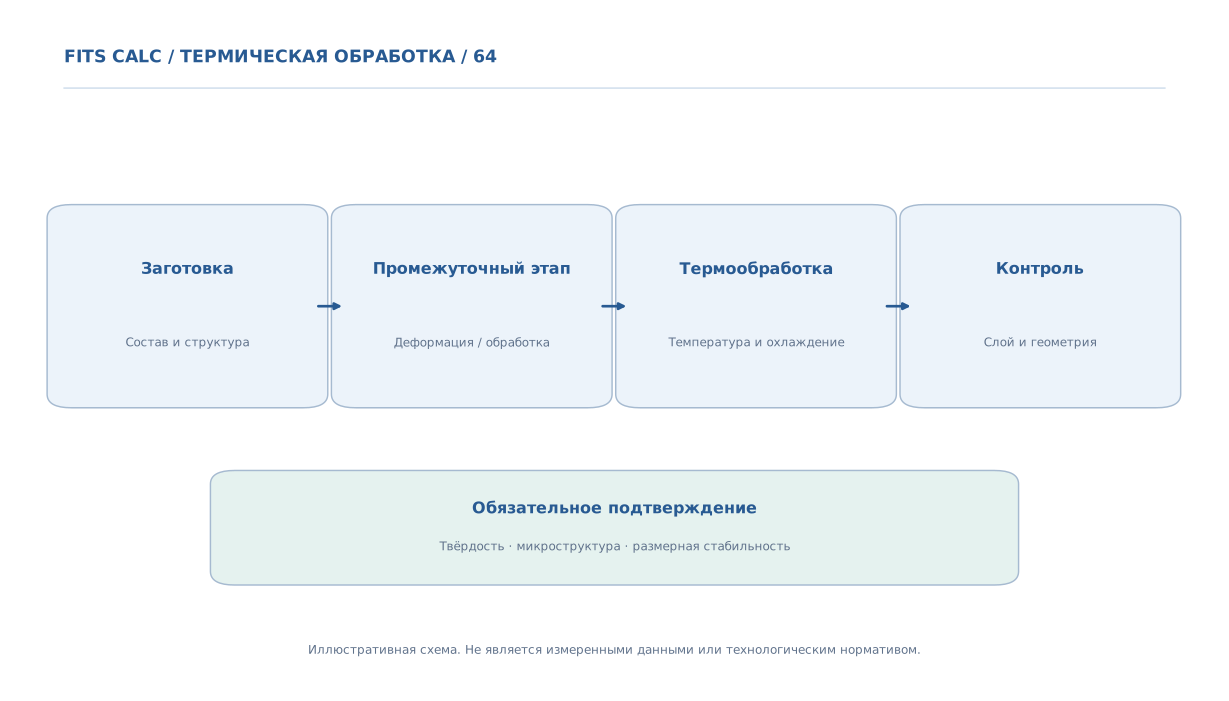
Чем ТМО отличается от обычной закалки
При обычной объёмной закалке структуру формируют в основном аустенитизация и последующее охлаждение. В ТМО структура аустенита перед охлаждением дополнительно определяется деформацией: возможны динамическая и статическая рекристаллизация, измельчение зерна, накопление дефектов, изменение расположения карбидов и нитридов. При последующем превращении эти особенности оказывают влияние на свойства. Поэтому режимы различают не только по температуре закалки, но и по времени после деформации и параметрам деформирования.
Главные управляемые параметры
Технологу нужны температура начала и конца деформации, суммарная истинная деформация и её распределение по сечению, скорость деформации, пауза до охлаждения, температурная траектория и критические точки стали. В массивной поковке поверхность может иметь совершенно иной деформационно-температурный цикл, чем сердцевина. Отдельно следует учитывать время переноса между оборудованием: за эту паузу возможны рекристаллизация и выделение фаз, меняющие результат. Номинальная температура штампа не заменяет регистрацию температуры металла.
Как выбрать материал и полуфабрикат
ТМО особенно чувствительна к химическому составу и наличию микролегирующих элементов, влияющих на закрепление границ зерна и рекристаллизацию. Для листа, проката и поковок требования различаются. Иногда цель — сочетание прочности и вязкости при уменьшении доли легирования; иногда — повышение усталостной стойкости ответственной заготовки. Но полученная структура должна соответствовать последующей сварке, механической обработке и отпуску. Нельзя переносить результаты испытаний тонкого проката на массивный шпиндель без отдельной проверки.
Контроль качества ТМО
Проверяют размер зерна по подходящей металлографической методике, микроструктуру по сечению, предел текучести, временное сопротивление, удлинение и ударную вязкость при заданной температуре. Из-за направленной деформации требуется учитывать направление отбора образцов и анизотропию. Для деталей с высокой ответственностью измеряют остаточные напряжения и размеры после финишной обработки. Режим признают повторяемым только после серии производственных испытаний.
Когда комбинация операций неэффективна
Если изделие долго выдерживают между деформацией и охлаждением, полезная структурная наследственность может исчезнуть. Неравномерная деформация или чрезмерное охлаждение тонких участков повышают риск неоднородности и трещин. При отсутствии датчиков и подтверждённого маршрута обычное улучшение иногда надёжнее и дешевле. Экономическую эффективность ТМО следует определять с учётом контроля, брака, оснастки и состояния после механической обработки, а не только исключённых печных циклов.
Диагностическая таблица
| Этап | Критическая переменная | Приёмочный признак |
|---|---|---|
| Деформация | Температура и степень деформации | Однородность структуры |
| Пауза | Время до охлаждения | Отсутствие нежелательной рекристаллизации |
| Охлаждение | Кривая температуры | Требуемая фазовая структура |
| Контроль | Направление и место отбора | Стабильные механические свойства |
Практический порядок принятия решения
Сначала зафиксируйте в техническом задании материал, геометрию, исходную структуру и функциональный критерий. Затем определите, какая операция действительно формирует контролируемую характеристику, и укажите метод измерения. Проведите квалификационную обработку на представительных деталях, оцените разброс результатов и согласуйте допустимые пределы по рабочему чертежу. Если отсутствует хотя бы один из этих исходных параметров, числовой режим не следует объявлять установленным.
Результаты оформляйте как технологическую цепочку: исходное состояние → воздействие → структура → свойства → измерение → решение о годности. При несоответствии сначала установите причину, а затем корректируйте только необходимые параметры. Повторную термообработку назначают с учётом возможного изменения зерна, карбидов и накопленных напряжений.
Типовые ошибки интерпретации
- Считать условную схему источником численной зависимости, хотя она иллюстрирует только механизм.
- Подменять требование к готовой детали результатом на удобном промежуточном образце.
- Переносить технологический режим с другой марки или размера без оценки прокаливаемости и теплового цикла.
- Опираться только на среднее значение, не проверяя критические участки и разброс.
Производственный пример
Рассмотрим опытную поковку, у которой температура поверхности после штамповки измерена, а температура сердцевины не известна. Немедленная закалка могла бы дать неравномерную структуру и трещины. Для пробной ТМО оценивают временной интервал переноса, температуру в нескольких точках, степень деформации и результат после охлаждения. Контроль проводят по поперечному и продольному направлениям. Если после испытания рост предела текучести сопровождается существенным снижением поперечной вязкости, режим нельзя считать удачным только из-за высокого значения прочности.
Сравнивать необходимо не максимальное значение прочности, а сочетание прочности, пластичности, вязкости и воспроизводимости.
Вывод
Термомеханическая обработка (ТМО) объединяет пластическую деформацию и заданное температурно-временное воздействие, чтобы управлять зерном, дислокационной структурой и превращениями. Для производственного решения требуются утверждённый маршрут, доказанная представительность контроля и подтверждение свойств после завершающей операции.