
Краткий ответ
Технологический маршрут червячного вала выбирают по сочетанию контактной прочности витков, твёрдости рабочей поверхности и допуска на профиль винтовой линии. Упрочняют либо весь объём, либо локальный поверхностный слой; после обработки обязательно контролируют профиль, биение и реальную глубину упрочнения. Указание одной температуры закалки без марки стали и эффективного сечения для этой детали недостаточно.
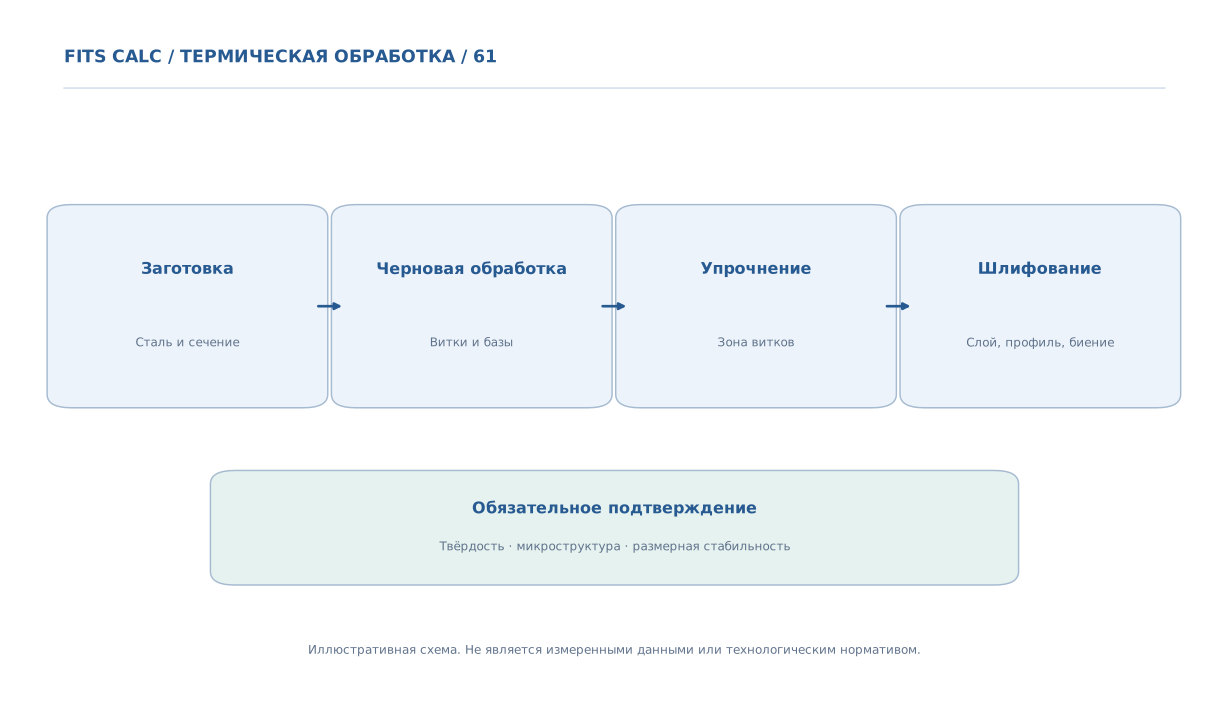
Сначала определяют, что должно быть упрочнено
Червячная передача может работать в условиях скольжения и контактного нагружения. Работоспособность определяется не одной величиной HRC: важны сочетание червяка и колеса, смазка, геометрия зацепления, качество поверхности, устойчивость сердцевины. Поэтому чертёж должен задавать требуемые параметры функциональной зоны: твёрдость, требуемую глубину слоя, участок охвата упрочнением и допускаемые отклонения формы. Если контролировать только две шейки, можно не заметить недокал по вершине и во впадине витка. Режим для стали 45 нельзя механически переносить на легированную конструкционную сталь с другим профилем прокаливаемости.
Когда выгодна местная закалка
Для среднеуглеродистых сталей с требуемым твёрдым слоем и вязкой сердцевиной рассматривают ТВЧ или другой локальный нагрев. Необходимо обеспечить равномерный подвод энергии к винтовой поверхности, особенно у основания витка, где геометрия индуктора и расстояние до металла меняют распределение мощности. Для цементуемой низкоуглеродистой стали возможен маршрут цементации с последующей закалкой и низким отпуском. Азотирование целесообразно оценивать для специальных легированных марок, когда ключевыми являются небольшая деформация и высокая поверхностная стойкость. Это альтернативные технологии, а не взаимозаменяемые операции по одному обозначению твёрдости.
Почему возникает поводка
Червячный вал сочетает вытянутую базовую ось с винтовыми канавками и переходами сечений. При неоднородном нагреве и охлаждении напряжения перераспределяются; последующее снятие припуска может высвобождать унаследованные напряжения от ковки, точения и фрезерования. Риск увеличивается при одностороннем нагреве или несимметричной опоре детали. Перед окончательной закалкой полезно оценить промежуточную стабилизацию после черновой обработки и подготовить опорную схему размещения в печи. Правка после закалки не отменяет необходимость исследования её влияния на трещиностойкость.
Финишное шлифование — часть расчёта слоя
После шлифования рабочая поверхность должна сохранять не только проектный диаметр, но и требуемый упрочнённый слой. Для планирования запаса удобно использовать геометрическое равенство h_ост = h_до − a_r, где a_r — радиальный съём металла. Но фактическая глубина слоя не всегда одинакова по вершине, боковой стороне и впадине витка, поэтому формула отражает только геометрию, а не подтверждённую микроструктуру. Требуются профиль твёрдости в контрольном сечении и согласованный критерий ISO 18203.
Что проверяют при приёмке
Протокол должен объединять измерение геометрии винтовой линии и соосности, контроль твёрдости на доступных рабочих поверхностях, выборочный металлографический контроль сечения, неразрушающий поиск трещин по утверждённой методике и оценку остаточной глубины слоя. Для критичных передач полезно фиксировать результаты контрольной пары после обкатки. Конечный документ должен показывать, что все характеристики проверены после последней операции, изменяющей поверхность.
Диагностическая таблица
| Параметр | Ошибка при выборе | Контроль |
|---|---|---|
| Твёрдость боковых поверхностей | Замер только на торце | Карта точек по профилю |
| Слой во впадине | Принят равным слою на вершине | Микрошлиф или согласованный контроль |
| Радиальное биение | Не учтено после охлаждения | Измерение между центрами |
| Съём при шлифовании | Не учтён в требуемой глубине | Баланс слоя до/после |
Практический порядок принятия решения
Сначала зафиксируйте в техническом задании материал, геометрию, исходную структуру и функциональный критерий. Затем определите, какая операция действительно формирует контролируемую характеристику, и укажите метод измерения. Проведите квалификационную обработку на представительных деталях, оцените разброс результатов и согласуйте допустимые пределы по рабочему чертежу. Если отсутствует хотя бы один из этих исходных параметров, числовой режим не следует объявлять установленным.
Результаты оформляйте как технологическую цепочку: исходное состояние → воздействие → структура → свойства → измерение → решение о годности. При несоответствии сначала установите причину, а затем корректируйте только необходимые параметры. Повторную термообработку назначают с учётом возможного изменения зерна, карбидов и накопленных напряжений.
Типовые ошибки интерпретации
- Считать условную схему источником численной зависимости, хотя она иллюстрирует только механизм.
- Подменять требование к готовой детали результатом на удобном промежуточном образце.
- Переносить технологический режим с другой марки или размера без оценки прокаливаемости и теплового цикла.
- Опираться только на среднее значение, не проверяя критические участки и разброс.
Производственный пример
Пусть по чертежу червяка указана глубина упрочнения рабочего профиля, но на предприятии измеряют только HRC на свободном конце вала. Такая программа контроля неполная: измерительная точка находится вне функционального контакта. В пробной серии назначают контрольные сечения у начала и конца нарезки, карту биения до и после окончательного шлифования и измерение толщины слоя во впадине витка. Если результаты расходятся, в первую очередь проверяют тепловую симметрию и сохранение упрочнённой зоны после съёма металла.
Типовая ошибка — выбирать режим только по диаметру гладкого участка вала. Нужно рассматривать опасные переходы и геометрию витков.
Вывод
Технологический маршрут червячного вала выбирают по сочетанию контактной прочности витков, твёрдости рабочей поверхности и допуска на профиль винтовой линии. Для производственного решения требуются утверждённый маршрут, доказанная представительность контроля и подтверждение свойств после завершающей операции.