
Краткий ответ. Технологический маршрут шпинделя выбирают от чертежа и требований к рабочим поверхностям: вначале подготавливают структуру и снимают напряжения в заготовке, затем формируют геометрию черновой обработкой, после этого упрочняют необходимые зоны и лишь затем доводят точные посадочные поверхности. Для ряда сталей маршрут может включать улучшение (закалку с высоким отпуском) и местную индукционную закалку шеек; для азотируемых сталей и иных требований целесообразна другая последовательность. Универсальной «карты термообработки шпинделя» без чертежа и марки материала не существует.
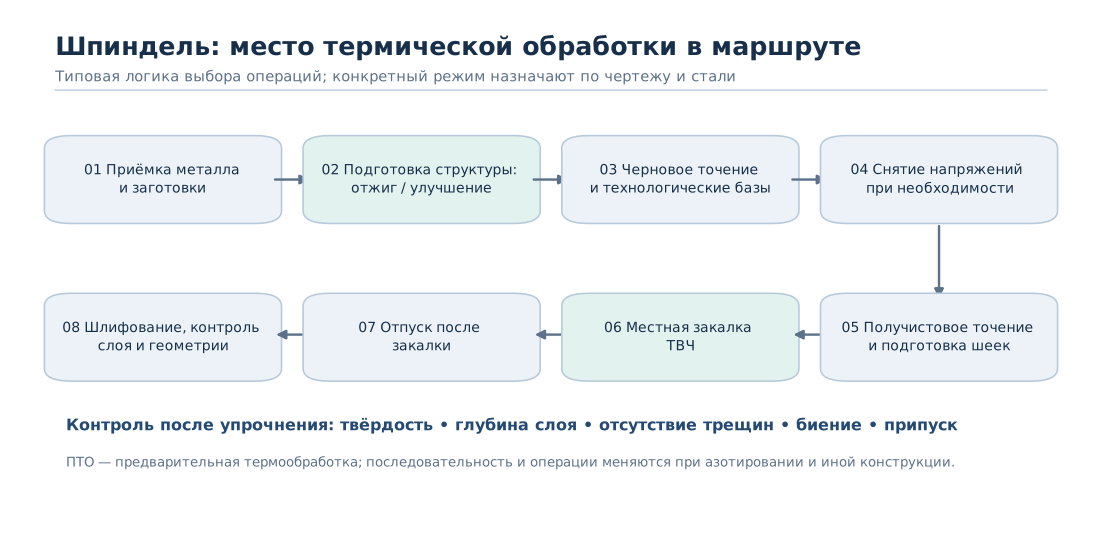
Почему нельзя назначать термообработку только по названию детали
Шпиндель передаёт крутящий момент, базирует инструмент или заготовку и удерживает ось вращения. При этом разные участки одной детали работают в неодинаковых условиях. Опорные шейки воспринимают контактные нагрузки и требуют стабильной геометрии; посадочные поверхности должны сохранять размер и соосность; переходы сечения воспринимают изгибающие и крутильные напряжения. Для некоторых шпинделей ключевыми становятся усталостная прочность, жёсткость и малое остаточное биение, а не максимально высокая твёрдость всей детали.
В частности, назначение упрочнения только по значению HRC без проверки глубины слоя может привести к потере функциональных свойств после шлифования. Обратная ошибка — требовать высокую твёрдость по всему сечению, хотя чертёж предусматривает твёрдую шейку и более вязкую сердцевину. В стандартизированной терминологии ISO 4885:2026 различаются операции объёмной и поверхностной обработки; именно поэтому техническое требование «закалить» нельзя считать полным описанием технологического режима [1].
Какие данные нужны технологу
Минимальный набор исходных данных включает марку стали и состояние поставки, эскиз или чертёж с габаритами, диаметрами и переходами сечений, требования к твёрдости поверхности и сердцевины, обозначение и толщину упрочнённого слоя, нормы биения и соосности, запас для финишной обработки, партию, доступное оборудование и методы контроля. При отсутствии требования к глубине слоя нельзя обоснованно считать частоту индукционного нагрева или остаточную глубину после шлифования.
| Параметр | Почему его фиксируют до выбора процесса | Какая ошибка возникает при пропуске |
|---|---|---|
| Сталь и состояние поставки | Определяют кинетику превращений, прокаливаемость и исходную структуру | Невоспроизводимая твёрдость после нагрева |
| Диаметр каждой шейки и переходы | Определяют локальный теплоотвод и распределение напряжений | Недокал, перегрев кромок и поводка |
| Требуемая глубина слоя после шлифования | Это критерий приёмки готовой детали | Снятие значительной части упрочнённой зоны |
| Допуск биения и прямолинейности | Ограничивает допустимое изменение геометрии при нагреве | Потеря точности даже при нормальной твёрдости |
| Партия и оснащение | Влияют на выбор единичного, группового или поточного процесса | Непропорционально высокая себестоимость |
Пример технологического маршрута с локальной закалкой шеек
Следующая последовательность подходит как проектный шаблон, который проверяют по выбранной марке стали, чертежу и оборудованию.
1. Приёмка исходного металла. Сверяют сертификат плавки, состояние поставки, геометрию проката или поковки, отсутствие недопустимых несплошностей. Для ответственной крупной поковки программа неразрушающего контроля определяется отдельной спецификацией. Термообработка не способна исправить любую внутреннюю трещину исходного металла.
2. Предварительная обработка заготовки. Цель — получить однородную и технологичную структуру, снизить напряжения от горячей деформации и обеспечить воспроизводимую последующую обработку резанием. В зависимости от материала это может быть нормализация, отжиг или улучшение. Улучшение даёт компромисс между прочностью и вязкостью и нередко используется как исходное состояние для дальнейшего локального поверхностного упрочнения. Нельзя автоматически назначать одинаковую температуру высокого отпуска для разных марок.
3. Черновая механическая обработка. Выполняют базирование, подрезку торцов, точение основных ступеней и технологических баз. На этой стадии сохраняют припуски на чистовую обработку и, если требуется, на исправление небольшого коробления. Слишком раннее выполнение тонких канавок, глубоких пазов и резких переходов может создать концентраторы напряжений перед закалкой.
4. Промежуточное снятие напряжений — по необходимости. После значительного съёма металла и при жёстком допуске на геометрию оценивают целесообразность стабилизирующей обработки. Её температурный уровень не должен произвольно ухудшать уже полученное структурное состояние. В маршруте обязательно указывают, после какой операции выполняется термический цикл.
5. Чистовое точение перед упрочнением. Подготавливают посадочные шейки и зоны, где будет работать индуктор. Для индукционной закалки требуется выдерживать зазор индуктор–поверхность, положение детали, скорость перемещения, вращение и параметры охлаждения. Если несколько шеек должны иметь разную глубину, их нельзя автоматически обрабатывать одним режимом.
6. Местная закалка ТВЧ. Нагревают только заданные поверхности до условий аустенитизации и охлаждают с образованием упрочнённого слоя. Глубина и качество зависят совместно от частоты, мощности, времени нагрева, исходной структуры и охлаждения. Термин «ТВЧ» определяет источник нагрева, но не гарантирует нормативную толщину слоя. Физические и металлургические аспекты метода описаны в ASM Handbook, Volume 4C [2].
7. Отпуск после закалки. Он уменьшает опасные остаточные напряжения и формирует окончательное сочетание твёрдости и сопротивления разрушению. Режим выбирают по конкретной стали и требуемой твёрдости, а не по фиксированному числу из обзорной таблицы. Отсутствие отпуска допустимо только при специально обоснованном технологическом процессе.
8. Шлифование, окончательный контроль и консервация. На завершающей стадии проверяют размеры, шероховатость, биение, твёрдость и глубину упрочнённого слоя после удаления припуска, а также отсутствие трещин или прижогов. Контроль размера не заменяет контроль структурного состояния.
Расчётный пример: останется ли упрочнённый слой после шлифования?
Рассмотрим учебный, специально заданный пример, не относящийся к конкретному изделию FitsCalc: после закалки ТВЧ на шейке измерена эффективная глубина упрочнения 1,70 мм относительно исходной поверхности; предусмотрено шлифование с удалением 0,50 мм по диаметру. Чертёж требует не менее 1,20 мм эффективной глубины после шлифования. Для простого цилиндра радиальная глубина съёма равна половине диаметрального припуска:
a_r = ΔD / 2 = 0,50 / 2 = 0,25 мм.
e_после ≈ e_до − a_r = 1,70 − 0,25 = 1,45 мм.
Запас относительно требования = 1,45 − 1,20 = 0,25 мм.
Следовательно, при принятых исходных данных прогнозируемый запас составляет 0,25 мм. Но это лишь оценка переноса профиля твёрдости при снятии слоя. На реальной детали изменение профиля после нагрева и шлифования, разброс по окружности, точность измерения и допустимый дефектный поверхностный слой должны учитываться отдельно. Приёмку выполняют по измерению готовой шейки: ISO 18203:2026 устанавливает методы определения глубины поверхностно-упрочнённых слоёв, а не подтверждает заданное значение только арифметикой [3].
Другой распространённый источник ошибки — перепутать диаметральный припуск и припуск на сторону. Если 0,50 мм требуется снять радиально, расчёт даст 1,70 − 0,50 = 1,20 мм без технологического запаса. Указание «припуск 0,5» без уточнения единицы отсчёта непригодно для расчёта.
Когда вместо ТВЧ лучше рассмотреть азотирование
Для шпинделей, имеющих особо жёсткие требования к изменению размеров, рассматривают азотирование соответствующих марок сталей. Оно формирует диффузионный слой за счёт насыщения азотом, а не локальной аустенитизации с последующим мартенситным превращением. Это иная технология, которая требует проверки состава стали, состояния после предварительного улучшения, требуемой микроструктуры, последующей шлифовки и продолжительности цикла. Её нельзя объявлять автоматически более точной или более выгодной без технологической оценки.
Сравнение следует проводить по готовому узлу: размерная точность после всех операций, контактная выносливость, запас эффективного слоя, производительность, затраты на оборудование и необходимый объём контроля. Особенно важно учитывать, допускается ли последующее восстановление геометрии шлифованием без выхода за пределы нормируемой толщины слоя.
Типовые ошибки при проектировании маршрута
| Ошибка | Следствие | Правильный подход |
|---|---|---|
| Назначить одну твёрдость «на весь шпиндель» | Ненужное упрочнение сердцевины, повышенный риск деформации | Разделить функциональные зоны и требования |
| Отжечь после окончательного упрочнения без оценки температуры | Снижение достигнутой твёрдости | Согласовать все термические циклы заранее |
| Назначить ТВЧ только по частоте генератора | Разброс слоя по длине и окружности | Проверять индуктор, мощность, нагрев, охлаждение и структуру |
| Шлифовать «до размера», не отслеживая слой | Недопустимо малая остаточная глубина | Учесть съём и измерить профиль после шлифования |
| Проверять только HRC на наружной поверхности | Возможен недокал в глубине и трещины | Контроль слоя, геометрии и дефектоскопия по назначению |
Что должна содержать технологическая карта
В карте термической обработки целесообразно фиксировать обозначение детали, состояние заготовки, операции с их очередностью, оборудование и приспособление, температурные/временные параметры, контролируемые переменные, охлаждающую среду, ориентирование детали, приёмочные показатели, методику испытаний и действия при отклонении. В российской системе ЕСТД действующий ГОСТ 3.1405-86 устанавливает требования к формам и оформлению такой документации [4]. Стандарт регулирует документацию; он не заменяет исследования прокаливаемости и опытной отработки конкретного режима.
Вопросы и ответы
Можно ли улучшить шпиндель после окончательного шлифования? Теоретически технологические процессы бывают разными, но без запаса на исправление деформаций и учёта поверхности такое решение создаёт высокий риск выхода из допусков. Последовательность назначают заранее.
Достаточно ли твёрдости 55 HRC на шейке, чтобы признать закалку успешной? Нет. Нужно проверить требуемую по чертежу глубину слоя, её равномерность и геометрию; при необходимости — дефектоскопию.
Обязательно ли выполнять ТВЧ после улучшения? Нет, но однородная мелкодисперсная исходная структура обычно облегчает получение воспроизводимого упрочнения. Конкретный маршрут зависит от марки стали и требований.
Как выбирают способ упрочнения? По назначению поверхности, требуемой глубине, геометрии, материалу, допуску на деформацию и возможностям контроля. Сравнение поверхностной закалки и ХТО проводят по всей производственной цепочке.
Вывод
Термообработка шпинделя должна проектироваться одновременно с механообработкой. Наиболее важный критерий — не разовая твёрдость после нагрева, а подтверждённые свойства готовой поверхности после шлифования при сохранённой точности оси и допустимом напряжённом состоянии. Для типового маршрута полезны улучшение и локальная ТВЧ-закалка, но окончательное решение опирается на чертёж, марку стали и результаты квалификации процесса.
Проверенные источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html
- Rudnev V., Fett G. A., Griebel A., Tartaglia J. Principles of Induction Hardening and Inspection. ASM Handbook, Vol. 4C, 2014, pp. 58–86. DOI: https://doi.org/10.31399/asm.hb.v04c.a0005863
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers. https://www.iso.org/standard/89021.html
- Росстандарт. ГОСТ 3.1405-86, действующий: формы и требования к документам на процессы термической обработки. https://protect.gost.ru/gost/details/f9ce483c-06a0-4c9b-a267-85bf3ed867fd
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test — Part 1. https://www.iso.org/standard/84343.html