
Краткий ответ. Выбор зависит от материала, геометрии зуба, требуемой контактной и изгибной выносливости, глубины упрочнения и свойств сердцевины. Цементация с последующей закалкой формирует высокоуглеродистый поверхностный слой в специально выбранной низкоуглеродистой стали. Индукционная закалка ТВЧ упрочняет поверхность без изменения её исходного химического состава и чаще применяется к сталям с достаточным содержанием углерода для получения мартенсита. Эти технологии нельзя заменять друг другом на основании одной конечной твёрдости.
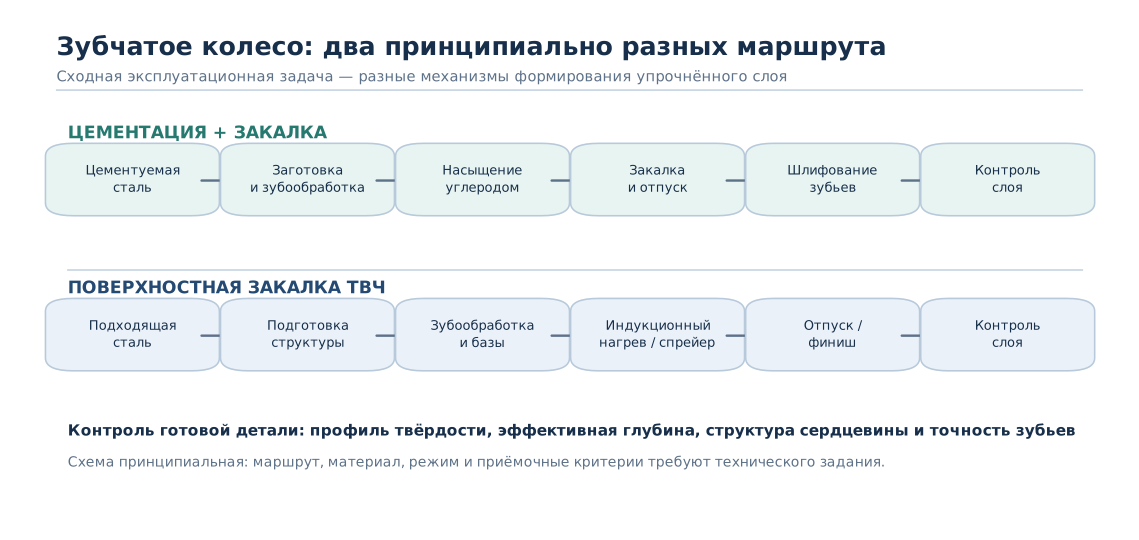
Чем принципиально различаются цементация и ТВЧ
Цементация — химико-термическое насыщение поверхностного слоя углеродом при повышенной температуре. После соответствующей закалки и отпуска получают высокую твёрдость зубьев при иной структуре сердцевины. Характерный проектный выбор — сталь, рассчитанная на цементацию, с относительно невысоким содержанием углерода в объёме. Следует различать глубину диффузионного насыщения и эффективную глубину закалённого слоя: это разные контролируемые величины.
Закалка ТВЧ основана на индукционном нагреве наружной поверхности с последующим охлаждением. В течение нескольких секунд или более продолжительного сканирования металл нагревается локально, а химический состав практически не меняется. Результат зависит от того, какая аустенитизация достигнута по профилю зуба и как выполнено охлаждение. При недостаточном содержании углерода и неблагоприятной исходной структуре требуемой твёрдости добиться не удастся даже при высокой мощности установки. Терминологическая база приведена в ISO 4885:2026; инженерные особенности ТВЧ — в ASM Handbook [1, 2].
| Сравниваемое свойство | Цементация + закалка | Закалка ТВЧ |
|---|---|---|
| Механизм | Поверхностное обогащение углеродом и последующее упрочнение | Быстрый локальный нагрев и мартенситное упрочнение |
| Исходный материал | Обычно цементуемая сталь, выбранная по стандарту и чертежу | Сталь, обеспечивающая нужную твёрдость при закалке |
| Геометрия слоя | Зависит от диффузии, экранирования и условий насыщения | Зависит от распределения электромагнитного поля, индуктора и охлаждения |
| Риск деформации | Несколько высокотемпературных стадий и объёмная или регулируемая закалка | Локальный нагрев, но деформации и трещины всё равно возможны |
| Основная технологическая задача | Обеспечить качество и глубину углеродонасыщенного слоя | Обеспечить равномерную глубину и твёрдость в зонах зуба |
| Особенности оборудования | Среда насыщения, контроль атмосферы и процесса | Генератор, индуктор, спрейер, позиционирование |
Маршрут 1: колесо с цементацией
Стадия исходной заготовки. Контролируют марку и качество исходного металла, при необходимости выполняют нормализацию либо другую подготовительную обработку. Определяют металлургическую однородность, так как внутренние дефекты после дорогостоящей ХТО не исчезнут.
Черновая и полуточная обработка. Формируют отверстия, ступицы, торцы и зубья, предусматривают технологические базы и припуски под дальнейшее шлифование. Зоны с высокими требованиями к геометрии оставляют с продуманным запасом на коррекцию после термообработки.
Насыщение углеродом. Режим температуры, углеродного потенциала, продолжительности и диффузионной стадии назначают по требуемому профилю насыщения и конкретной стали. При слишком малой глубине может снизиться ресурс рабочей поверхности; при чрезмерном насыщении возможны нежелательные карбидные образования, избыток остаточного аустенита и снижение вязкости слоя. Простое увеличение выдержки не является универсальным решением.
Закалка и отпуск. После аустенитизации и соответствующего охлаждения формируются эксплуатационные свойства поверхностного слоя и сердцевины. Операции могут включать дополнительный нагрев либо прямую закалку из подходящего состояния — выбор зависит от материала и требований. Затем выполняют отпуск, снимающий часть закалочных напряжений и формирующий требуемый комплекс свойств.
Финишная обработка. Шлифование зубьев, отверстия и баз выполняют с контролем прижога, деформаций и остаточной толщины слоя. Особенность зубчатого колеса — разные участки профиля могут обрабатываться и охлаждаться неодинаково; нельзя считать глубину на боковой поверхности автоматически равной глубине во впадине зуба.
Маршрут 2: колесо с закалкой ТВЧ
После выбора стали и подготовки однородной исходной структуры выполняют зубообработку с припуском. На стадии поверхностного упрочнения выбирают один из принципиальных вариантов: одновременное охватывающее нагревание небольшой зоны, последовательное сканирование, или локальную закалку отдельных зубьев. Конкретная схема зависит от модуля, ширины венца, диаметра и требований к профилю твёрдости.
Сама частота не определяет толщину упрочнённого слоя. Влияют мощность, нагрев, скорость перемещения, зазор, форма индуктора, электромагнитные свойства стали по температуре и условия подачи охладителя. В области вершины, у основания зуба и на боковой поверхности теплоотвод различен; поэтому необходима верификация профиля по образцу или контрольной детали. ASM описывает выбор частоты и мощности вместе с металлургией процесса, методами измерения слоя и неразрушающим контролем [2].
После закалки назначают обоснованный отпуск, выполняют контроль деформации и финишную обработку в пределах допуска. Для крупных колёс с последовательной обработкой отдельных зубьев отдельно оценивают возможную неравномерность нагрева и повторное тепловое воздействие соседних зон.
Расчётный пример: сохранится ли глубина слоя после шлифования зуба?
Даны специально выбранные условные значения для расчёта запаса: эффективная глубина до шлифования на контрольной поверхности 1,35 мм; максимальный съём металла по нормали к этой поверхности 0,15 мм; минимальная глубина слоя после обработки 1,10 мм. Если использовать простую модель переноса профиля без его изменения, получаем:
e_расч = e_до − a_n = 1,35 − 0,15 = 1,20 мм.
Запас = e_расч − e_треб = 1,20 − 1,10 = 0,10 мм.
В проектной таблице запас положителен, но это не равнозначно приёмке. Для зубчатой поверхности необходимо знать действительный съём вдоль нормали в контролируемой точке (он не совпадает автоматически с изменением радиуса), неоднородность глубины на профиле, расположение контрольных шлифов и критерий определения эффективной глубины. Документ ISO 18203:2026 посвящён измерению толщины и глубины поверхностно-упрочнённых слоёв, включая термические и химико-термические технологии [3].
Если та же деталь получила максимальный съём 0,30 мм, простая оценка даст 1,35 − 0,30 = 1,05 мм — меньше исходного требования на 0,05 мм. В таком случае нельзя признать изделие годным лишь по высокой HRC непосредственно на поверхности: необходимо измерить фактический профиль и применить согласованные критерии приёмки.
Почему твёрдость зуба не заменяет оценку контактной и изгибной прочности
Поверхностная твёрдость относится к локальному сопротивлению вдавливанию; контактная выносливость зависит также от остаточных напряжений, глубины и равномерности слоя, размера и содержания остаточного аустенита, шероховатости, состояния поверхности и рабочего контакта. Изгибную долговечность дополнительно определяют качество основания зуба, переходные радиусы, структура сердцевины и концентрация напряжений. Поэтому сравнение технологий по фразе «обе дают 58–62 HRC» некорректно без контекста и подтверждающих испытаний.
Глубину эффективного слоя получают по профилю твёрдости на подготовленном сечении. Для определения твёрдости используют применимую методику, например ISO 6507-1:2023 (Виккерс) или ISO 6508-1:2023 (Роквелл), с соблюдением условий измерений [4, 5]. Само значение порога для конкретной глубины задаётся по применимой документации — его нельзя выбирать произвольно из статьи.
Какие дефекты контролировать при двух технологиях
| Признак | Возможный механизм | Контроль и действие |
|---|---|---|
| Малая глубина упрочнения | Недостаток времени/температуры насыщения либо несоответствующий режим ТВЧ | Исследовать фактический профиль твёрдости и записи процесса |
| Неодинаковая твёрдость по зубу | Неравномерный нагрев, исходная структура, охлаждение | Проверить индуктор или атмосферу, позиционирование и структуру |
| Карбидная сетка при цементации | Неблагоприятные режимы насыщения и диффузии | Металлография и анализ углеродного потенциала; вопрос пригодности решать по критериям |
| Трещины в зоне впадины зуба | Концентрация напряжений, фазовые превращения, охлаждение | Дефектоскопия, разбор режима и состояния заготовки |
| Прижоги после шлифования | Локальный перегрев уже упрочнённой поверхности | Контроль операций шлифования, металлографическая проверка при необходимости |
| Сильное коробление | Неравномерные температуры, превращения, зажимы | Пересмотреть оснастку, маршруты и последовательность обработки |
Практический алгоритм выбора
- Определить функцию зубчатого колеса. Установить контактные и изгибные нагрузки, характер ударов, требования к точности и сроку службы.
- Зафиксировать материал и ограничение по структуре сердцевины. Различать цементуемую и закаливаемую без насыщения сталь.
- Назначить требуемое распределение свойств. Отдельно указать твёрдость поверхности, эффективную глубину, свойства сердцевины и геометрический допуск.
- Проанализировать форму зуба. Проверить возможность равномерного нагрева, контролируемого насыщения и охлаждения основания зуба.
- Оценить производственную программу. Для малой серии и крупной серии стоимость оснастки, оборудования, такт и риск брака существенно различаются.
- Провести пробную технологическую отработку. Проверить профиль твёрдости, трещины и искажение геометрии по согласованной методике.
- Утвердить маршрут. Только после проверки полной цепочки включая шлифование и контроль конечного изделия.
Частые вопросы
Можно ли заменить цементацию закалкой ТВЧ без смены марки стали? Не всегда. В цементуемой низкоуглеродистой стали исходного углерода часто недостаточно для достижения той же поверхностной твёрдости при ТВЧ. Нужна проверка марки и требований.
При ТВЧ закалится весь профиль зуба? Не обязательно. Распределение поля и температуры может дать разную глубину на вершине, боковой поверхности и в корне; это предмет технологической отработки.
Можно ли контролировать слой только по HRC? Нет. Если чертёж нормирует глубину, требуется установленный метод её определения, а также соответствующие требования к структуре и дефектам.
Нужно ли полностью исключить шлифование? Нет. Наличие припуска определяется точностью и технологией. Важно сохранить работоспособный слой после всех операций.
Вывод
Цементация и индукционная закалка решают сходную эксплуатационную задачу разными физическими механизмами. Для зубчатого колеса окончательный выбор делают по материалу, требованиям к профилю упрочнения, структуре сердцевины, геометрии зубьев и стоимости готовой годной детали, а не по номинальной твёрдости или продолжительности отдельной печной операции.
Проверенные источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html
- Rudnev V., Fett G. A., Griebel A., Tartaglia J. Principles of Induction Hardening and Inspection. ASM Handbook, Vol. 4C (2014), pp. 58–86. https://doi.org/10.31399/asm.hb.v04c.a0005863
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers. https://www.iso.org/standard/89021.html
- ISO 6507-1:2023. Metallic materials — Vickers hardness test — Part 1. https://www.iso.org/standard/83898.html
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test — Part 1. https://www.iso.org/standard/84343.html
- ASTM International. ASTM E384-22. Standard Test Method for Microindentation Hardness of Materials. https://store.astm.org/e0384-22.html