
Краткий ответ
Точка росы характеризует содержание водяного пара в газовой атмосфере, но не заменяет полного анализа её химического потенциала. По одной точке росы нельзя гарантировать отсутствие обезуглероживания: важны также CO/CO₂, H₂/H₂O, кислородная активность, температура и состав стали.
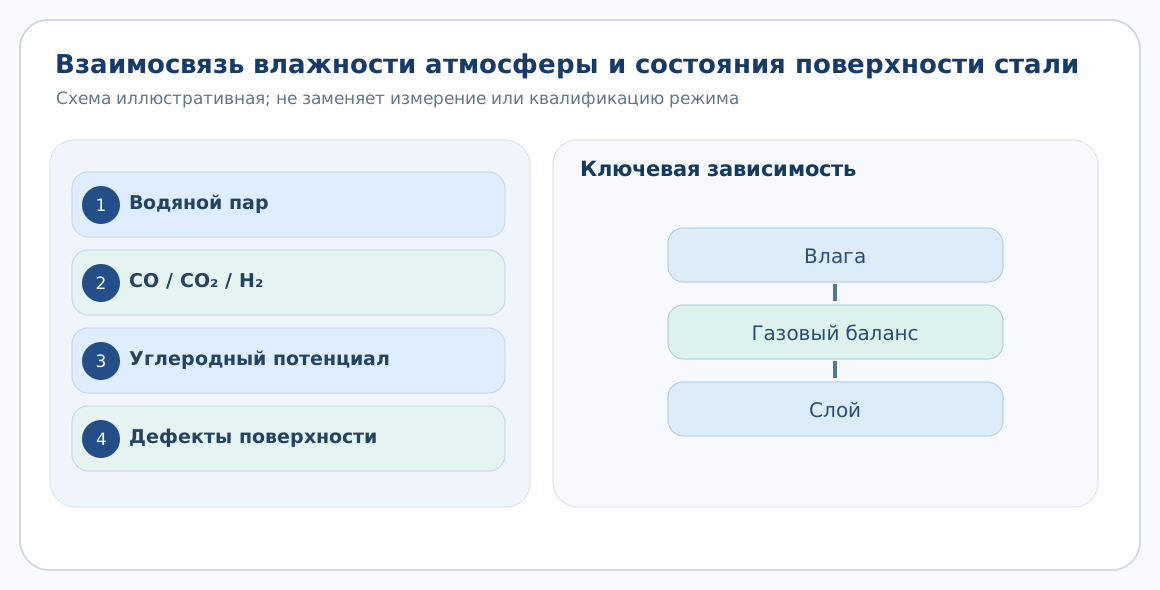
Что именно отражает измерение точки росы
Точка росы — температура, при которой водяной пар достигает насыщения при данном давлении. Она служит косвенным показателем количества влаги в газовой атмосфере. В нагретой печи водяной пар участвует в реакциях с железом и углеродом; результат зависит от баланса других компонентов газа. Поэтому один и тот же показатель точки росы может соответствовать различному окислительному и обезуглероживающему воздействию в разных смесях. Для цементационных и защитных атмосфер важна совокупность газовых реакций, определяющих углеродный потенциал.
ASM Handbook рассматривает контроль водяного пара, CO₂ и парциального давления кислорода как взаимодополняющие способы управления атмосферой. При сравнении результатов необходимо указывать место отбора газа, герметичность пробоотборной линии и время стабилизации анализатора.
Как появляется дефект поверхности
Если газовая атмосфера создаёт условия для отдачи углерода с поверхности стали, содержание углерода в тонком слое уменьшается. При последующей закалке это может привести к снижению твёрдости и усталостной прочности на рабочей поверхности. Одновременно окисление образует окалину и меняет шероховатость. Локальное обезуглероживание часто связано с подсосом воздуха, неоднородной циркуляцией газа или остатками влаги, но точный механизм подтверждают по состоянию атмосферы и металлографии. Низкая твёрдость на поверхности сама по себе ещё не доказывает обезуглероживание: возможны недокал и отпускной прижог.
Меры профилактики включают проверку герметичности печи, подготовки газов и чистоты деталей до загрузки, а также регистрацию показателей атмосферы в критические моменты цикла.
Что включить в план контроля
Входной контроль проверяет состав металла и состояние поверхности. Во время обработки фиксируют температуру, точку росы, состав газа и состояние каналов подачи. После обработки проводят измерение микроструктуры в приповерхностном сечении и профиля твёрдости по утверждённой методике. Для контроля геометрии слоя нельзя использовать только интенсивность окалинообразования. При выявлении разницы между партиями анализируют не только целевую точку росы, но и фактические тренды по времени. При повторном нагреве возможно углубление дефекта, поэтому исправимость устанавливают отдельно.
Дополнительная проверка процесса
Показания анализатора у генератора газа и у входа в печь могут различаться из-за подсоса воздуха и изменения температуры пробоотборной линии. Отбор должен исключать конденсацию и изменение состава газа при транспортировании к датчику. На графике фиксируют не только точку росы, но и открывание дверцы, режим продувки, расход газа и температуру зоны. Кратковременный выброс влаги не обязательно равен длительному обезуглероживанию; решает суммарное воздействие при фактической температуре поверхности. Вывод строят по истории атмосферы и состоянию шлифов из известных мест садки. Нельзя настраивать газовую систему лишь по внешнему виду окалины.
Диагностическая таблица
| Объект | Метод | Ограничение |
|---|---|---|
| Точка росы | Содержание водяного пара | Не равна углеродному потенциалу |
| CO/CO₂ и H₂/H₂O | Газовые реакции | Влияют на активность углерода |
| Контроль окалины | Визуально и метрологически | Не определяет глубину обезуглероживания |
| Профиль микротвёрдости | Сечение под поверхностью | Подтверждает изменение слоя |
Практический пример
После смены газовой линии две последовательные партии имеют одинаковую температуру, но различную глубину обезуглероженного слоя. Проверяют герметичность новой линии, работу осушителя, фактическую точку росы у печи и расположение деталей относительно потока. Затем выполняют металлографию образцов из обеих партий. Прямой вывод «нужна просто более низкая точка росы» был бы преждевременным.
Алгоритм проверки в производстве
- Определите функциональное требование, марку материала, размер опасного сечения и исходное состояние.
- Опишите контролируемые параметры процесса и средства регистрации, включая измерительную неопределённость.
- Проведите квалификационную обработку на представительной загрузке, сохраняя фактические временные и температурные записи.
- Сопоставьте структуру, твёрдость, геометрию и другие заданные свойства с чертежом и нормативной документацией.
- Утвердите режим, контрольную карту и действия при отклонениях; сохраняйте прослеживаемость партии.
Типовые ошибки и ограничения
Универсальные режимы по одной марке или только по одному размеру не назначают: необходимо учитывать геометрию, прокаливаемость, тепловой цикл и состояние поставки. Численные примеры выше иллюстративные и не заменяют производственных испытаний.
При несоответствии нужно различать ошибку измерений, отклонение исходного материала и изменение технологического процесса. Повторный нагрев или более интенсивное охлаждение не назначают без оценки рисков деформации, трещин и изменения микроструктуры.
Вопросы технолога
Достаточно ли одного измерения влажности перед запуском?
Нет. Нужен контроль стабильности атмосферы в ходе цикла с учётом режима.
Как доказать отсутствие обезуглероживания?
Согласованным металлографическим или иным валидированным методом по требуемому критерию.
Вывод
Точка росы характеризует содержание водяного пара в газовой атмосфере, но не заменяет полного анализа её химического потенциала. По одной точке росы нельзя гарантировать отсутствие обезуглероживания: важны также CO/CO₂, H₂/H₂O, кислородная активность, температура и состав стали. Окончательное решение принимают на основании квалификационного режима и подтверждённого контроля готовой детали.