
Закалочные трещины и коробление возникают не просто от «слишком холодной воды». Причина — совокупность неравномерного теплоотвода, фазовых превращений, исходных остаточных напряжений и геометрии изделия. Уменьшить интенсивность охлаждения бывает полезно, но чрезмерное замедление может привести к недокалу. Правильное решение должно одновременно обеспечивать заданную структуру и сохранять допустимую геометрию детали.
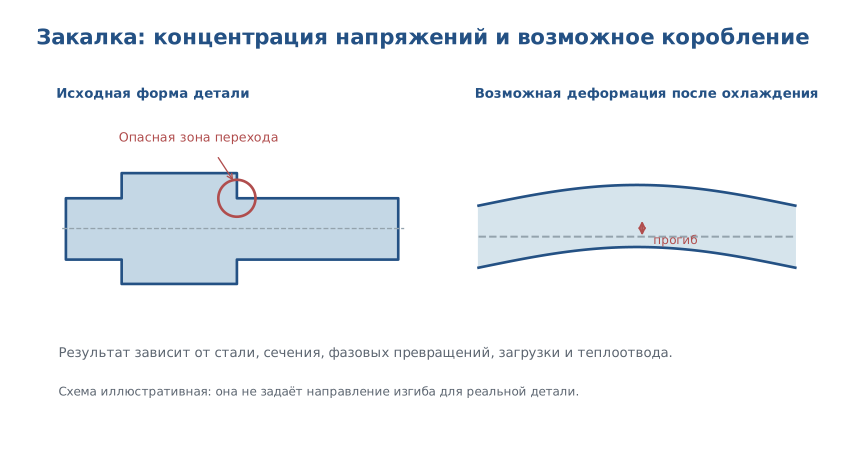
Что происходит с деталью во время закалки
При погружении нагретой стали в закалочную среду поверхность охлаждается быстрее внутреннего объёма. Возникают термические деформации, частично ограниченные ещё горячей сердцевиной. Далее при подходящих условиях аустенит превращается в мартенсит; превращение сопровождается изменением удельного объёма и дополнительными напряжениями. Их распределение меняется во времени, а знак поверхностных остаточных напряжений зависит от конкретной тепловой и структурной истории — поэтому утверждение «после закалки поверхность всегда растянута» неверно.
Исследования остаточных напряжений при закалке показывают ключевую роль однородности теплоотвода, размера и формы сечения, свойств материала и характера перемешивания среды [1]. ASM Handbook 4F (2024) рассматривает как возникновение трещин, так и контроль геометрических искажений в зависимости от параметров процесса [2, 3].
Чем отличаются коробление и закалочная трещина
Коробление — остаточное изменение геометрической формы: прогиб вала, овальность кольца, перекос, волнистость плоской поверхности, изменение взаимного положения баз. Даже при отсутствии трещин деталь может оказаться негодной по чертежу.
Закалочная трещина — нарушение сплошности. Она может выходить на поверхность или находиться внутри металла. Допустимость устанавливается по требованиям на конкретное изделие; для большинства ответственных деталей подобные несплошности недопустимы. Обнаруженная трещина не устраняется обычным отпуском: отпуск уменьшает некоторые напряжения, но не восстанавливает металлургическую сплошность.
Оба дефекта могут возникать одновременно. Однако наличие прогиба не доказывает наличие трещины, а отсутствие видимого коробления не означает, что закалка была бездефектной.
Семь факторов, повышающих риск
1. Резкие переходы сечения
Галтели малого радиуса, пазы, канавки, отверстия с острыми кромками и переходы от тонкой стенки к массивной создают неравномерность температурного поля и механическую концентрацию напряжений. Конструкция, удобная для сборки, может быть технологически неблагоприятной для закалки. По возможности геометрию и последовательность изготовления согласуют до назначения окончательного термоцикла.
2. Различная скорость охлаждения поверхности и сердцевины
С ростом эффективного сечения возрастает продолжительность выравнивания температуры. Материал должен сохранять требуемую скорость прохождения области нежелательного диффузионного распада аустенита, но при этом условия охлаждения нельзя оценивать по одной температуре ванны. На практике важны вязкость, температура, загрязнение, деградация и перемешивание закалочной среды.
3. Неподходящая закалочная среда
Вода, рассолы, водные полимерные растворы, масла и газовые среды отличаются динамикой теплоотвода. Масло часто выбирают для ограничения риска деформации, если прокаливаемость стали позволяет получить требуемую структуру. Но замена воды маслом без проверки прокаливаемости может вызвать недокал. Современные подходы к выбору и характеристике охладителей изложены в ASM Handbook 4F [2].
4. Неоднородная исходная структура и напряжения
Ковка, литьё, сварка, холодная деформация, правка и интенсивная механическая обработка способны оставить напряжения и неоднородности. При последующем нагреве и фазовых превращениях они влияют на результирующее коробление. Поэтому иногда наиболее эффективная мера находится не в закалочном баке, а в подготовительных операциях — выравнивании структуры, промежуточном снятии напряжений или изменении припусков.
5. Неправильная загрузка и расположение деталей
Соприкосновение с оснасткой, взаимное экранирование потока, плотная укладка и асимметричное положение могут создать разные скорости охлаждения одной и той же поверхности. В протоколе необходимо фиксировать схему садки, направление погружения и перемешивание.
6. Неверная аустенитизация
Слишком высокая температура или нерациональная выдержка способны привести к неблагоприятному размеру зерна; недостаточный нагрев — к неполному превращению исходной структуры. Решение о температуре должно учитывать марку стали, исходное состояние, размер, способ нагрева и требуемые свойства, а не только усреднённую формулу «Ac₃ + 30 °C».
7. Запаздывание отпуска и неконтролируемая правка
В закалённом состоянии высокие остаточные напряжения и нестабильные структурные составляющие могут повышать риск позднего растрескивания и изменения размеров. Отпуск назначают по требуемым свойствам и производственному маршруту. Механическая правка без анализа допустимых пластических деформаций может создать дополнительное повреждение.
Почему нельзя всегда применять более мягкий охладитель
Цель закалки — получить требуемую структуру в заданном сечении. Если масло не обеспечивает достаточную скорость охлаждения для низкопрокаливаемой стали, геометрия может сохраниться лучше, но твёрдость и структура сердцевины не удовлетворят требованиям. Поэтому сначала проверяют прокаливаемость, а затем выбирают наименее интенсивную среду из тех, которые способны обеспечить нужное состояние детали.
В ряде случаев рассматривают ступенчатую закалку, закалку в двух средах, специальные полимерные среды и контролируемое газовое охлаждение. Возможность применения каждого режима подтверждают по данным материала и оборудованию, а не только по общей схеме.
Пример расследования: вал после закалки получил прогиб
Исходные данные: стальной ступенчатый вал, после закалки выявлено радиальное биение выше допуска. Твёрдость на одной шейке соответствует заданию, а на другой измерения показывают заметный разброс. Возможный порядок действий:
- Проверить метод измерения биения, температурную стабилизацию детали, базы и исправность измерительной установки.
- Сопоставить расположение вала в печи и при охлаждении, точки подвеса и контактные участки оснастки.
- Проверить фактическое качество и температуру среды, интенсивность циркуляции, время переноса и объём садки.
- Исследовать распределение твёрдости по длине и окружности. При необходимости оценить структуру в характерных зонах.
- Если выявлены поверхностные индикации, выполнить подходящий метод неразрушающего контроля.
- Разработать пробный скорректированный цикл и оценить повторяемость размеров и твёрдости на опытной партии.
Отдельный замер биения не позволяет установить единственную первопричину. Полноценный разбор требует технологических записей, данных измерения и анализа состояния материала.
Как проверить трещины и состояние детали
| Объект проверки | Подходящий метод | Что фиксируют |
|---|---|---|
| Размеры и форма | Измерение биения, овальности, плоскостности, координатный контроль | Значение отклонения, базы, допуск |
| Поверхностные трещины на ферромагнитных сталях | Магнитопорошковый контроль | Расположение и характер индикаций |
| Внутренние несплошности массивной поковки | УЗК по согласованной методике | Амплитуда, глубина и координаты отражателей |
| Профиль упрочнения | Испытание твёрдости и микротвёрдости | Разброс по поверхности и глубине |
| Структурное состояние | Металлографическое исследование | Фазовый состав, размер зерна, дефекты структуры |
| Причина сбоя процесса | Термоцикл, данные закалочной установки, журнал партии | Температуры, время, среда, загрузка |
Для общего промышленного магнитопорошкового контроля применима ASTM E3024/E3024M-22a, для стальных поковок также существует ASTM A275/A275M-18(2023). Эти документы описывают методы контроля; нормы приемлемости дефектов должны следовать из требований к конкретной детали [4, 5].
Практические способы уменьшить деформацию и трещинообразование
| Ситуация | Возможное решение | Что проверить обязательно |
|---|---|---|
| Длинный вал изгибается | Вертикальная загрузка, правильная поддержка, равномерный нагрев и охлаждение | Биение и структуру по длине |
| Кольцо становится овальным | Симметричная загрузка, контролируемая циркуляция среды и фиксация при обоснованной технологии | Овальность и остаточные напряжения |
| Трещины у канавки | Увеличить радиус, скорректировать момент выполнения канавки, проверить охладитель | Концентратор и глубину упрочнения |
| Сильный разброс твёрдости | Стабилизировать нагрев, перемешивание и состояние закалочной среды | Профиль HRC/HV и микроструктуру |
| Геометрия стабильна, но сердцевина мягкая | Проверить прокаливаемость, подобрать марку и режим | Достижение твёрдости в требуемом сечении |
Частые вопросы
Может ли трещина появиться после выгрузки из закалочного бака? Да. Внутренние напряжения и структурные процессы могут приводить к отложенному проявлению трещин; сроки и вероятность зависят от материала и режима.
Повторный отпуск устранит закалочную трещину? Нет. Отпуск может уменьшить напряжения, но не восстановит сплошность.
Почему две одинаковые детали из одной марки деформировались по-разному? Возможны различия исходных напряжений, ориентации в садке, фактического теплоотвода, локальной геометрии и состава конкретной плавки.
Всегда ли при охлаждении в воде появляются трещины? Нет. Вероятность определяется совокупностью факторов, а не названием охладителя.
Вывод
Коробление и закалочные трещины — результат взаимодействия теплопереноса, фазовых превращений и механической реакции детали. Технологию следует оптимизировать по двум группам критериев одновременно: нужная микроструктура и допустимые геометрические изменения. При выявлении брака надёжнее анализировать технологическую цепочку, а не автоматически менять закалочную ванну.
Источники
- Samuel A., Prabhu K. N. Residual Stress and Distortion during Quench Hardening of Steels: A Review. Journal of Materials Engineering and Performance. 2022;31:5161–5188. https://doi.org/10.1007/s11665-022-06667-x
- ASM International. ASM Handbook. Volume 4F: Quenchants and Quenching Technology. 2024. https://www.asminternational.org/results/-/journal_content/56/06054G/PUBLICATION/
- Steel Heat Treatment Failures due to Quenching. In: ASM Handbook, Vol. 4F, 2024, pp. 575–592. https://doi.org/10.31399/asm.hb.v4F.a0007018
- ASTM International. ASTM E3024/E3024M-22a. Standard Practice for Magnetic Particle Testing for General Industry. https://store.astm.org/e3024_e3024m-22a.html
- ASTM International. ASTM A275/A275M-18(2023). Standard Practice for Magnetic Particle Examination of Steel Forgings. https://store.astm.org/a0275_a0275m-18r23.html
- ISO. ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html