
Краткий ответ. Режим цементации зубчатого колеса нельзя выбирать только по желаемой поверхностной твёрдости или по готовой таблице «температура — часы». Сначала определяют нагрузку на зуб, марку стали, допустимую деформацию, требования к сердцевине и эффективную глубину упрочнённого слоя в окончательном состоянии. Затем разрабатывают маршрут «подготовка заготовки → насыщение углеродом → закалка → отпуск → контроль → чистовая обработка». Температуру, углеродный потенциал атмосферы и длительность согласуют между собой по марочным данным и результатам квалификации процесса. [1–4]
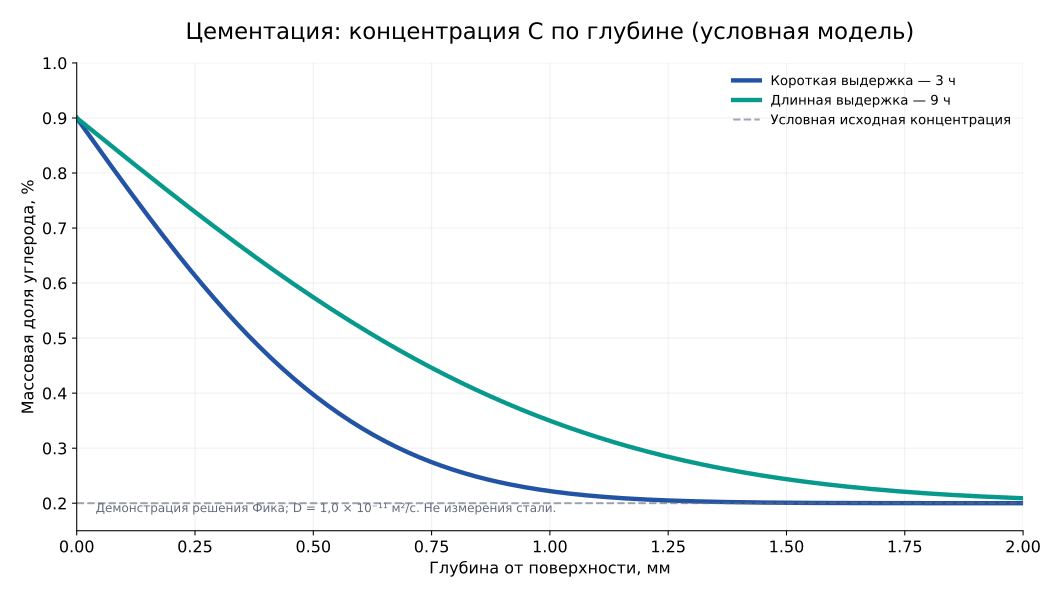
Что даёт цементация и почему её обычно дополняют закалкой
Цементацией называют насыщение поверхности аустенитизированной стали углеродом. Цель — сформировать у поверхности повышенное содержание углерода, которое после надлежащей закалки обеспечивает твёрдый мартенситный слой. Сердцевина низкоуглеродистой легированной стали при правильно разработанном цикле может сохранять существенно более высокую вязкость, чем рабочая поверхность. Именно такое сочетание требуется зубчатой паре: поверхность сопротивляется контактным напряжениям и износу, а тело зуба выдерживает изгиб и динамические нагрузки.
Цементация сама по себе не означает получения заданной конечной твёрдости: аустенит после насыщения должен пройти предусмотренное превращение при закалке, а затем, как правило, низкий отпуск. Ошибочно также считать, что любое увеличение содержания углерода улучшает эксплуатационные свойства. Избыточное насыщение способно повысить склонность к карбидам и остаточному аустениту, а слишком глубокий или резко переходящий слой может создать неблагоприятный баланс остаточных напряжений. [1, 2]
Что требуется прочитать на чертеже перед выбором режима
В технических требованиях к колесу нужно различать твёрдость поверхности, эффективную глубину цементованного и закалённого слоя, твёрдость и прочность сердцевины, расположение контролируемых сечений зуба, припуск под чистовое шлифование и геометрические допуски. Два колеса одинакового наружного диаметра могут иметь различный допустимый слой из-за модуля, толщины зуба, режима нагружения и материала. Для расчётного обоснования несущей способности применяют стандарты и методы расчёта зубчатых передач, а ISO 6336-5:2016 устанавливает требования и рекомендации по материалам и термической обработке при оценке прочности. Он не даёт разрешения автоматически назначать одинаковую глубину всем колёсам одного диаметра. [3]
Если на чертеже указано только «цементация, HRC 60», техническое задание недостаточно определено: требуется согласовать критерий глубины, контрольные зоны и свойства сердцевины. Отдельно указывают, в каком состоянии измеряется результат — после закалки и отпуска либо после заключительного шлифования.
Три разные глубины, которые нельзя путать
Глубина насыщения углеродом описывает химический профиль: где концентрация углерода снизилась до оговорённого критерия. Эффективная глубина цементованного и закалённого слоя (CHD) задаётся глубиной достижения нормируемого предела твёрдости. Общая толщина изменённой зоны зависит от выбранного структурного или механического критерия. Числа могут не совпадать. В ISO 4885:2026 эти понятия разведены терминологически, а ISO 18203:2026 охватывает методы определения глубин поверхностно-упрочнённых слоёв. [1, 4]
Профиль микротвёрдости рекомендуется определять на подготовленном поперечном шлифе, с измерением координаты по нормали к поверхности; метод Виккерса следует проводить по действующей методике ISO 6507-1:2023 или применимой аттестованной процедуре. Для зуба существенно положение контрольного шлифа: вершина, боковая поверхность и впадина испытывают неодинаковое воздействие среды и различаются условиями формирования слоя. [5]
Что такое углеродный потенциал и зачем нужны стадии насыщения и диффузии
Углеродный потенциал атмосферы — характеристика её способности устанавливать определённое равновесное содержание углерода у поверхности стали при заданных условиях. Он не равен автоматически фактическому содержанию углерода во всём слое и не заменяет анализ поверхности. Реальный результат определяется составом атмосферы, температурой, кинетикой массообмена, составом стали и длительностью процесса.
При газовой цементации применяют, в частности, режимы с периодом активного насыщения (boost) и последующим диффузионным периодом (diffuse). На первом этапе повышенный углеродный потенциал ускоряет поступление углерода к поверхности; на втором его снижают, чтобы перераспределить углерод вглубь и сформировать более плавный профиль. ISO 4885:2026 прямо выделяет эти этапы. Однако слишком высокий потенциал при неблагоприятных условиях повышает риск поверхностной карбидной сетки. [1, 2]
Для низкого давления и вакуумной цементации принципы контроля отличаются от атмосферной: равновесная оценка газовой атмосферы не должна механически переноситься на импульсную подачу углеводородного газа в разреженной камере. Эти процессы рассматривают раздельно при выборе оборудования и разработке карт режима.
Как влияет материал колеса
Цементуемые стали выбирают не потому, что любая из них после одного и того же нагрева даст одинаковую твёрдость. Химический состав управляет прокаливаемостью сердцевины, устойчивостью аустенита, кинетикой диффузии и ростом зерна. Легирование хромом, никелем, марганцем и молибденом может изменить и требуемую интенсивность охлаждения. При сравнении вариантов проверяют подтверждённую марку, сертификат плавки, исходную микроструктуру и габариты.
Для колеса с выраженной нагрузкой на изгиб недостаточно получить высокий HRC на боковой поверхности, если сердцевина осталась чрезмерно мягкой. С другой стороны, увеличение прокаливаемости может потребовать изменения закалочной среды и мер по ограничению деформаций. Поэтому марку стали, режим цементации и режим закалки выбирают как единую систему.
Пример проверки остаточной глубины после шлифования
Условный пример, не производственное назначение. Пусть технологический контроль после цементации, закалки и отпуска показал эффективную глубину h = 1,05 мм по заранее установленному критерию. На финишной операции планируется равномерный съём по нормали к поверхности a = 0,18 мм.
При идеальном геометрическом смещении профиля и отсутствии шлифовочного перегрева предварительная оценка составляет:
h_ост ≈ h − a = 1,05 − 0,18 = 0,87 мм.
Если проект требует не менее 0,80 мм, расчётный запас равен лишь 0,07 мм. Он не равен гарантированному запасу качества: нужно учесть разброс процесса, неоднородный съём по профилю зуба, измерительную неопределённость, риск прижога и правило принятия решения. Особенно опасна ошибка смешения уменьшения диаметра и радиального съёма: уменьшение диаметра на 0,36 мм в симметричном случае означает снятие по 0,18 мм с каждой стороны.
Какие дефекты типичны и что проверять
| Признак | Возможные причины | Проверка и корректирующее действие |
|---|---|---|
| Недостаточная эффективная глубина | Недостаток насыщения, отклонение атмосферы, малая выдержка, неудачная закалка | Сопоставить карбопрофиль, CHD, записи печи, охлаждение и шлифование |
| Чрезмерная глубина | Избыточное время или температура, ошибочный потенциал | Сверить химический профиль и геометрию; повторная ХТО не является исправлением |
| Карбидная сетка у поверхности | Перенасыщение, неблагоприятный режим диффузионного этапа | Металлография и пересмотр режима насыщения |
| Повышенный остаточный аустенит | Высокое содержание C, легирование, закалочный цикл | XRD или согласованная методика, оценка требований к размерной стабильности |
| Коробление зубчатого венца | Неравномерный нагрев или охлаждение, исходные напряжения | Измерить биение и профиль до/после, проверить загрузку, оснастку и охлаждение |
| Шлифовочный прижог | Термическое повреждение после ХТО | Контроль поверхности и пересмотр заключительной операции |
Нельзя утверждать, что повторная цементация всегда устраняет недостаточную глубину: сначала выясняют, не разрушена ли исходная структура и не вышли ли размеры за допуски. Повреждение трещинами требует отдельного решения о браке и не лечится простым дополнительным отпуском.
Алгоритм технолога и протокол приемки
- Уточнить функцию зубчатой передачи и нормативную методику расчёта прочности.
- Зафиксировать марку, исходную термообработку, эффективное сечение и требуемую сердцевину.
- Установить критерии CHD, HRC/HV, остаточного аустенита и металлографические ограничения.
- Определить зоны контроля на рабочем профиле и после окончательной механической обработки.
- Спроектировать стадии насыщения, диффузии, закалки и отпуска, проверив ограничения печи и закалочного оборудования.
- Провести квалификационную партию с образцами-свидетелями или разрушающим контролем репрезентативных деталей.
- Проверить эффективную глубину по ISO 18203, геометрию, трещины и повторяемость процесса; только после этого закрепить режим в техкарте.
Вывод. Цементация зубчатого колеса назначается от его нагрузок и геометрии, а не от условного числа часов. Углеродный потенциал и время являются управляемыми переменными, а критерием результата служит заданная структура и свойства готового зуба.
Проверяемые источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- O. K. Rowan, G. D. Keil. Gas Carburizing. ASM Handbook, Vol. 4A, 2013.
- ISO 6336-5:2016. Calculation of load capacity of spur and helical gears — Part 5.
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers.
- ISO 6507-1:2023. Metallic materials — Vickers hardness test.
- TWI. What is carburising / carbonitriding?.