
Краткий ответ. Для поверхностного упрочнения нельзя назначить «лучший способ» без марки стали, нагрузки, требуемой глубины, твёрдости, геометрии и ограничений на коробление. Закалка ТВЧ локально меняет структуру уже пригодной по составу стали без целенаправленного насыщения её поверхности углеродом; цементация увеличивает содержание углерода в поверхностной зоне и обычно требует последующей закалки и отпуска; азотирование насыщает поверхность азотом и формирует упрочнённую диффузионную зону, обычно при существенно более низкой температуре, чем аустенитизация. Для каждой технологии существуют свои требования к сталям, контролю слоя, предшествующей обработке и производственным затратам [1–4].
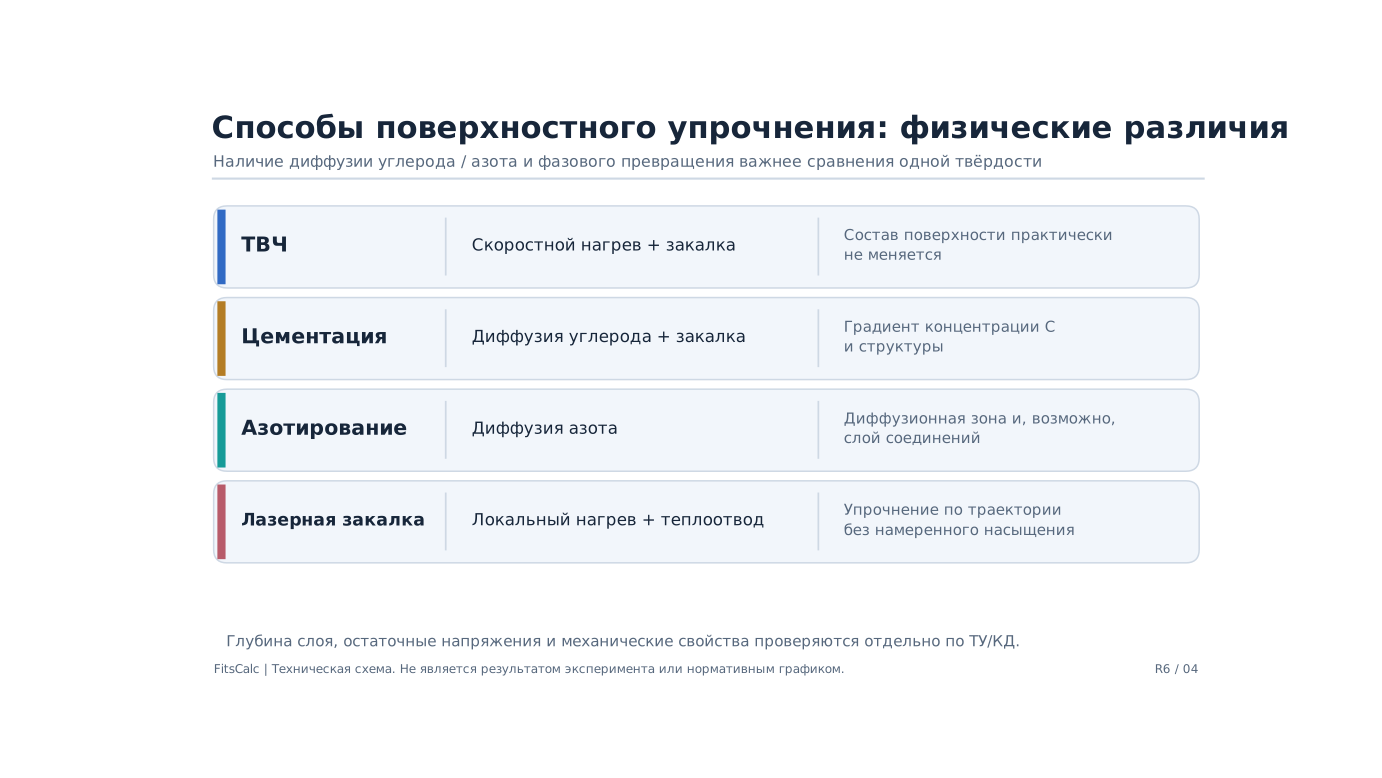
Что требуется от рабочей поверхности и сердцевины
Для зубчатого колеса важны сопротивление контактной усталости на рабочих поверхностях зубьев и прочность при изгибе у основания. Для шейки шпинделя — износостойкость, контактное поведение и сохранение геометрии посадочной поверхности. Для направляющей — устойчивость к износу при сохранении формы и качества поверхности. Во всех случаях высокая поверхностная твёрдость является лишь одним из необходимых свойств: сердцевина может отвечать за изгибную прочность и вязкость.
Операция выбирается по системе требований, а не по одному признаку «нужен твёрдый слой». Помимо величины твёрдости необходимо указать определение глубины слоя, распределение твёрдости, допустимые структурные составляющие, напряжения и чистоту поверхности. Применимые методы глубины, включая термическое и химико-термическое упрочнение, регламентирует ISO 18203:2026 [5].
Индукционная закалка ТВЧ: изменение структуры без поверхностного легирования
Переменное магнитное поле индуктора создаёт вихревые токи в детали, вызывая нагрев. При правильном выборе частоты, мощности, времени и геометрии индуктора можно аустенитизировать нужную поверхность, не перегревая весь объём. После быстрого охлаждения формируется мартенситная зона, а свойства сердцевины в значительной мере задаются исходной структурой и проведённой ранее термообработкой [3].
Сильная сторона ТВЧ — высокая локальность и короткий цикл нагрева. Процесс подходит, например, для шеек валов, направляющих, отдельных зубьев и иных рабочих зон, если сталь содержит достаточно углерода для требуемой твёрдости мартенсита. Если у стали низкое содержание углерода, одним нагревом ТВЧ невозможно обеспечить ту же поверхностную твёрдость, что у правильно цементованного и закалённого слоя; без насыщения углеродом состав стали не изменяется.
При ТВЧ присутствуют риски: недокал из-за недостаточной аустенитизации или охлаждения, локальный перегрев, неодинаковая глубина по сложной поверхности, остаточные напряжения и трещины. Сердцевина не обязательно остаётся совершенно холодной: теплопроводность и продолжительность цикла определяют степень её нагрева. Это важно при тонкостенных деталях и близко расположенных рабочих поверхностях.
Цементация: получение углеродсодержащего слоя с последующей закалкой
Цементация осуществляется в среде с контролируемым углеродным потенциалом, при которой углерод диффундирует в поверхность стали. Затем обычно предусматривают закалку и низкий отпуск, чтобы реализовать твёрдость углеродсодержащей зоны. Этот процесс особенно важен для низкоуглеродистых и некоторых легированных цементуемых сталей, когда необходимо совместить твёрдую поверхность с прочной и достаточно вязкой сердцевиной [1, 2].
Цементация отличается от ТВЧ не только длительностью, но и тем, что формирует химический градиент. Поэтому профиль микротвёрдости после закалки обусловлен распределением углерода и фазовым состоянием, а не только температурой кратковременного нагрева. При некорректном углеродном потенциале или времени насыщения возможны перенасыщение, нежелательные карбидные выделения, значительное количество остаточного аустенита либо недостаточная эффективная глубина.
Технологический маршрут для зубчатого колеса часто включает предварительную термообработку, черновую обработку, цементацию, закалку, отпуск и финишное шлифование. На этапе проектирования нужно обеспечить запас глубины после снятия шлифовочного припуска. Нельзя принимать равными общую глубину диффузии углерода и эффективную глубину по определённому порогу твёрдости.
Азотирование: диффузионное упрочнение с иным температурным циклом
При азотировании азот диффундирует в поверхность, может образовываться соединительная зона и подповерхностная диффузионная зона. Твёрдость связана с составом стали, присутствием нитридообразующих элементов, фазовым строением и режимом. Обычно азотирование проводят при температурах ниже точки аустенитизации данной стали, что в соответствующих условиях позволяет существенно снизить риск деформации по сравнению с маршрутами, включающими аустенитизацию и объёмную закалку [1, 2].
Это не значит, что азотирование никогда не вызывает изменения размеров или внутренних напряжений. Рост соединительной зоны, изменение состояния поверхности и релаксация ранее существовавших напряжений могут влиять на форму. Для точных шеек шпинделей важно учитывать и последовательность обработки: предварительное улучшение и механическая обработка, стабилизация геометрии и затем азотирование с контролем полученной зоны по техническим требованиям.
Выбор азотирования целесообразен, когда заданные рабочие свойства достигаются контролируемым диффузионным слоем, предусмотрены подходящая марка стали, время цикла и необходимое оборудование. Высокая измеренная микротвёрдость тонкого азотированного слоя не означает равную работоспособность более глубокому цементованному слою при всех нагрузках.
Лазерная закалка и механическое упрочнение: отдельные альтернативы
Лазерное поверхностное упрочнение за счёт превращения структуры использует локальный высококонцентрированный нагрев. Оно может быть полезно, когда необходимо обработать выбранные дорожки и уменьшить общую тепловую нагрузку. Однако возможность самозакалки и получения нужной глубины зависит от теплового баланса, толщины и состава детали; лазерная технология не является гарантированно бездеформационной [4].
Дробеструйная обработка, обкатка роликами и алмазное выглаживание относятся к упрочнению пластической деформацией, а не к термической аустенитизации. Их основной эффект связан с поверхностным наклёпом и распределением остаточных сжимающих напряжений. Их можно использовать как отдельную операцию или в дополнение к термообработке, если это предусмотрено технологией и подтверждено испытаниями. Сравнивать их только по HRC некорректно.
Сравнительная таблица технологий
| Параметр | Закалка ТВЧ | Цементация + закалка | Азотирование | Лазерная закалка |
|---|---|---|---|---|
| Принцип | Локальная аустенитизация и быстрое охлаждение | Насыщение углеродом, затем превращение при закалке | Диффузия азота и формирование упрочняющих фаз | Локальная аустенитизация и быстрый теплоотвод |
| Изменение поверхностного состава | Целенаправленного изменения нет | Увеличивается содержание C | Увеличивается содержание N | Целенаправленного изменения нет |
| Типичные стали | Среднеуглеродистые, в том числе легированные | Низкоуглеродистые цементуемые | Стали, пригодные для азотирования | Стали, допускающие превращение с заданной твёрдостью |
| Упрочняемая зона | Задаётся распределением энергии и охлаждением | Задаётся диффузией и закалкой | Задаётся азотным потенциалом и диффузией | Задаётся пятном нагрева и теплоотводом |
| Заключительная закалка | Да, часть операции | Обычно необходима | Обычно не требуется | Часто теплоотводом в толщу детали |
| Технологический риск | Неравномерность слоя, трещины, коробление | Остаточный аустенит, карбиды, изменение размеров | Хрупкая соединительная зона, изменение размеров | Перегрев дорожки, неоднородность глубины |
| Экономический фактор | Индукторы, источник питания, автоматизация | Длительный химико-термический цикл, атмосфера | Длительный цикл, контролируемая среда | Стоимость лазерной системы, подготовка траектории |
Таблица предназначена для предварительного отбора. Конкретные температуры, часы, глубины и твёрдость нельзя назначать по ней без характеристик детали.
Пример: что выбрать для зубчатого колеса
Пусть проектируется колесо со значительными контактными напряжениями и требованиями к прочности основания зуба. Рассматриваются два технологических маршрута.
Маршрут А — цементация: выбирается соответствующая цементуемая сталь; устанавливается целевая эффективная глубина после шлифования; проектируются атмосфера, температурно-временной цикл, закалка и отпуск; контролируются микроструктура, твёрдость и профиль глубины на выбранных участках зуба.
Маршрут Б — ТВЧ: выбирается сталь, у которой начальный состав обеспечивает необходимую поверхностную твёрдость после индукционной закалки; проектируются индуктор и схема охлаждения для профиля зуба; оценивается равномерность слоя в вершине, на боковых сторонах и возле впадины; проверяется прочность после обработки.
Нельзя заранее утверждать, что один маршрут заменяет другой без пересмотра конструкции, марки материала и испытаний. Для более сложных зубчатых колёс особенно важна геометрия слоя в зоне основания зуба и характер напряжений. ASM Handbook рассматривает влияние выбора метода упрочнения на контактную и изгибную выносливость, а не только на твёрдость [1, 2].
Пример: что выбрать для шейки прецизионного шпинделя
Второй случай — длинный точный шпиндель с ограничением на биение. Азотирование может быть предпочтительным при наличии соответствующей стали и маршрута предварительного улучшения, поскольку не требует обычной аустенитизации и закалки после диффузионной стадии. Однако продолжительность цикла, требуемая глубина, состояние поверхности и возможные изменения размера должны быть проверены.
Если нужна локальная глубина, которую рациональнее получить индукционной закалкой, рассматривают ТВЧ с управляемым охлаждением и отпуском. В обоих случаях окончательное решение принимает не рекламируемое преимущество технологии, а подтверждение размеров, структуры и ресурса конкретной конструкции.
Пять вопросов до выбора метода
- Какая марка стали и её фактическое исходное состояние доступны производству?
- Какая нагрузка определяет отказ: износ, контактная усталость, изгибная усталость, удар или их сочетание?
- Как нормируются твёрдость, эффективная глубина, сердцевина и поверхность после чистовой обработки?
- Какие деформации допустимы и какие имеются финишные припуски?
- Как подтверждаются воспроизводимость, производительность и полная стоимость маршрута?
Контроль глубины и свойства слоя
Твёрдость измеряют с учётом применимой шкалы, подготовленной поверхности и ограничения метода, а глубину — по соответствующему определению в ISO 18203:2026 [5]. Контроль должен учитывать различие между упрочнённой зоной, переходной областью и сердцевиной. При цементации важны карбидное состояние и остаточный аустенит, при азотировании — структура и толщины отдельных зон, при ТВЧ — фактический профиль по нагретой и охлаждённой поверхности. Допуски и зоны измерений задают в КД/ТУ.
Частые вопросы
Можно ли цементовать сталь 45 вместо ТВЧ? Теоретическая возможность насыщения углеродом не означает технологической целесообразности; нужны проверка марки, конструкции и желаемой сердцевины. Обычно цементацию проектируют для специальных цементуемых сталей.
Азотирование всегда даёт меньшую деформацию? Не всегда. Оно исключает отдельные высокотемпературные стадии, но не гарантирует нулевое изменение формы и размеров.
Что быстрее? Сам индукционный нагрев обычно короче диффузионных ХТО-процессов, но полная длительность изготовления включает подготовку, финишную обработку, контроль и переналадку.
Можно ли сравнивать методы по максимальной твёрдости? Нет. Нужен профиль упрочнения и оценка работоспособности при заданном механизме нагружения.
Вывод
ТВЧ, цементация, азотирование и лазерное упрочнение решают разные инженерные задачи. Результативный выбор основывается на исходной стали, механизме отказа, необходимом профиле свойств, деформационных ограничениях и подтверждённой технологии контроля. Выбирать следует маршрут изготовления целиком, а не изолированную операцию.
Источники
- Krauss G. Surface Hardening. Steels: Processing, Structure, and Performance, 2nd ed. (2015), p. 499–549.
- Selecting Steels for Case Hardening. ASM Handbook, Vol. 4D (2014), p. 58–67.
- Rudnev V. et al. Principles of Induction Hardening and Inspection. ASM Handbook, Vol. 4C (2014), p. 58–86.
- Schneider M.J., Chatterjee M.S. Introduction to Surface Hardening of Steels. ASM Handbook, Vol. 4A (2013), p. 389–398.
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers.
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.