
Краткий ответ
Твёрдость зоны термического влияния (ЗТВ) измеряют на подготовленном поперечном сечении сварного соединения по установленной схеме точек. Используют ISO 9015-1 для обычных испытаний HV и ISO 9015-2 для микротвёрдости при больших градиентах. Допустимые значения определяются стандартом изделия и требованиями к конкретному сварному соединению; универсального допустимого значения HV для всех сталей нет.
Почему ЗТВ неоднородна
При сварке участок металла рядом со швом проходит нагрев без плавления, но с изменением фазового и зеренного состояния. На расстоянии нескольких миллиметров могут находиться области перегрева, нормализации и неполной перекристаллизации, а рядом — основной металл без заметных превращений. В зависимости от прокаливаемости и фактического времени охлаждения часть ЗТВ может получить высокую твёрдость. Поэтому одно вдавливание непосредственно у линии сплавления не описывает соединение, а результат измерения по внешней поверхности может скрывать максимум твёрдости в глубине.
Подготовка шлифа и выбор шкалы
Сечение вырезают в согласованном месте, подготавливают без термического повреждения и тщательно шлифуют. До измерения требуется ясно обозначить границу сплавления, размеры шва и ориентацию шлифа. Для HV5/HV10, применяемых в ISO 9015-1, проверяют возможность размещения отпечатков с необходимыми расстояниями от краёв и соседних точек. Узкая ЗТВ иногда требует меньшей нагрузки и методики ISO 9015-2. Смешивать результаты HV0.5 и HV10 без понимания методики и погрешности нельзя.
Как разместить контрольные точки
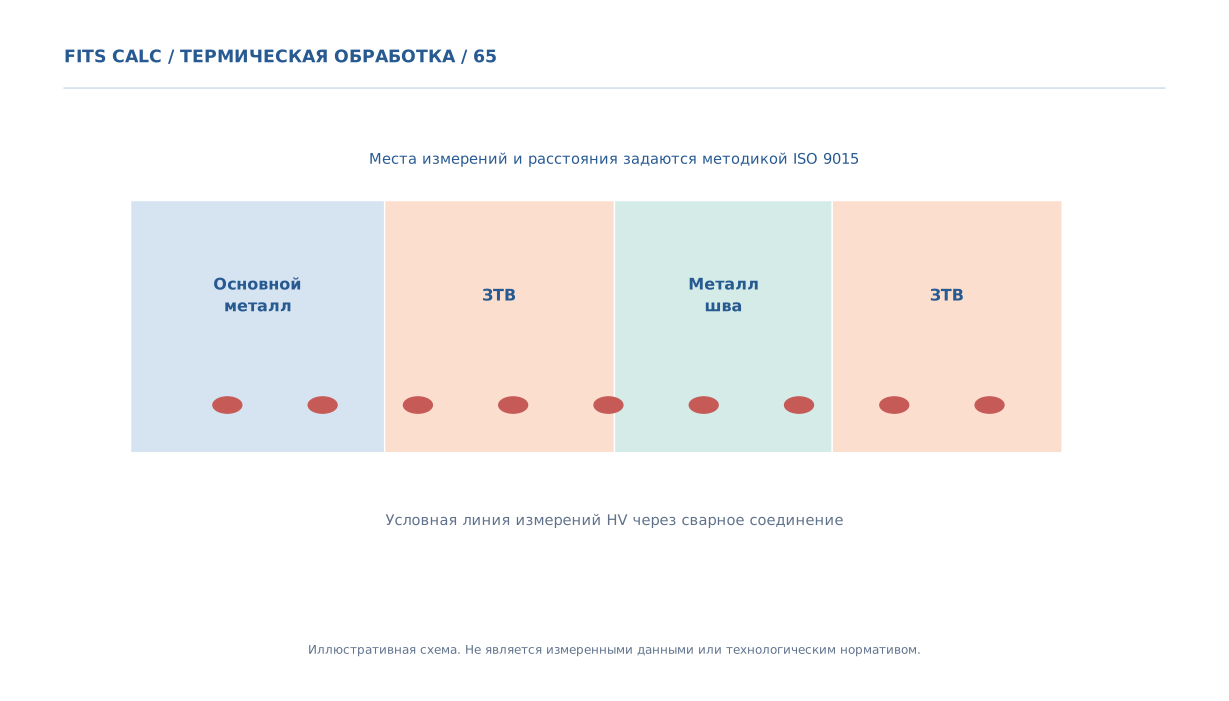
Схема должна пересекать металл шва, обе ЗТВ и основной металл. Для толстых швов возможны несколько линий по толщине. Шаг не выбирают произвольно: он должен обеспечивать обнаружение экстремумов твёрдости и учитывать размер отпечатков. Каждую точку обозначают с координатами относительно характерных границ, а в отчёте приводят нагрузку, время выдержки под нагрузкой, результат и описание шлифа. Особое внимание уделяют корню многопроходного шва и зонам возможного повторного нагрева.
Как интерпретировать высокую твёрдость
Высокая HV сама по себе не доказывает наличие водородных трещин, но в сочетании с диффузионным водородом, растягивающими напряжениями и чувствительной микроструктурой повышает обеспокоенность технолога. Проверяют соответствие сварочных режимов, температуру подогрева, межслойную температуру, химический состав и требования к PWHT. Недопустимо назначать повторный нагрев только ради снижения числа HV без оценки прочности и требуемой структуры соединения.
Когда измерения недостаточно
Твёрдость дополняют металлографией, неразрушающим контролем по принятому плану, испытаниями на ударный изгиб или другими методами, требуемыми нормативом изделия. Для ответственных соединений необходима прослеживаемость мест отбора и термической истории. Если расхождение локализовано у одного края шва, проверяют технологическую асимметрию и ориентацию измерений до вывода о браке всей партии.
Диагностическая таблица
| Зона | Цель | Что указать в протоколе |
|---|---|---|
| Металл шва | Максимум/минимум HV | Координата и нагрузка |
| ЗТВ слева/справа | Пиковая твёрдость | Шаг и линия контроля |
| Основной металл | Сопоставимый базовый уровень | Исходная структура |
| Многопроходный шов | Изменение по толщине | Номер линии и прохода |
Практический порядок принятия решения
Сначала зафиксируйте в техническом задании материал, геометрию, исходную структуру и функциональный критерий. Затем определите, какая операция действительно формирует контролируемую характеристику, и укажите метод измерения. Проведите квалификационную обработку на представительных деталях, оцените разброс результатов и согласуйте допустимые пределы по рабочему чертежу. Если отсутствует хотя бы один из этих исходных параметров, числовой режим не следует объявлять установленным.
Результаты оформляйте как технологическую цепочку: исходное состояние → воздействие → структура → свойства → измерение → решение о годности. При несоответствии сначала установите причину, а затем корректируйте только необходимые параметры. Повторную термообработку назначают с учётом возможного изменения зерна, карбидов и накопленных напряжений.
Типовые ошибки интерпретации
- Считать условную схему источником численной зависимости, хотя она иллюстрирует только механизм.
- Подменять требование к готовой детали результатом на удобном промежуточном образце.
- Переносить технологический режим с другой марки или размера без оценки прокаливаемости и теплового цикла.
- Опираться только на среднее значение, не проверяя критические участки и разброс.
Производственный пример
Допустим, на сварном стыке получили HV 280, 360 и 295 в трёх последовательных точках. Само по себе значение 360 HV не даёт вывода о приемлемости: необходимо знать фактическую нагрузку, расстояние от линии сплавления, применимый критерий приёмки и способ подготовки. Повторный шлиф делают с привязкой к тем же координатам и оценивают соседние точки в узкой ЗТВ. Если пик подтверждается, исследуют сварочный тепловой цикл и микроструктуру; при необходимости расширяют программу контроля трещин.
При интерпретации чисел не смешивают HV0.5, HV5 и HV10, как если бы это были три одинаковые процедуры.
Вывод
Твёрдость зоны термического влияния (ЗТВ) измеряют на подготовленном поперечном сечении сварного соединения по установленной схеме точек. Для производственного решения требуются утверждённый маршрут, доказанная представительность контроля и подтверждение свойств после завершающей операции.