
Краткий ответ. Ультразвуковой контроль (УЗК) используют для обнаружения внутренних несплошностей в стальных поковках и оценки их акустического отклика. Контроль выполняют по установленной методике: с заданной чувствительностью, схемой прозвучивания, поверхностью ввода и критериями приемки. Отдельная индикация на экране не сообщает автоматически ни истинный размер дефекта, ни его металлургическую природу.
Для чего УЗК нужен до термообработки
Крупные шпиндели, валы и кольцевые заготовки могут содержать усадочные несплошности, трещины, флокены и включения. Термическая обработка способна изменить напряжённое состояние и выявить прежние дефекты, но обычно не устраняет уже существующую полость. Поэтому контроль на предусмотренных маршрутом стадиях сокращает затраты на обработку заведомо негодной заготовки.
ASTM A388/A388M-26 описывает контактный импульсно-эховый контроль стальных поковок прямыми и наклонными преобразователями, включая DGS-методику. ISO 16810:2024 закрепляет общие принципы ультразвукового контроля, но не определяет автоматически объём контроля и критерии годности — они должны присутствовать в заказе, спецификации или процедуре.
Принцип импульсно-эхового метода
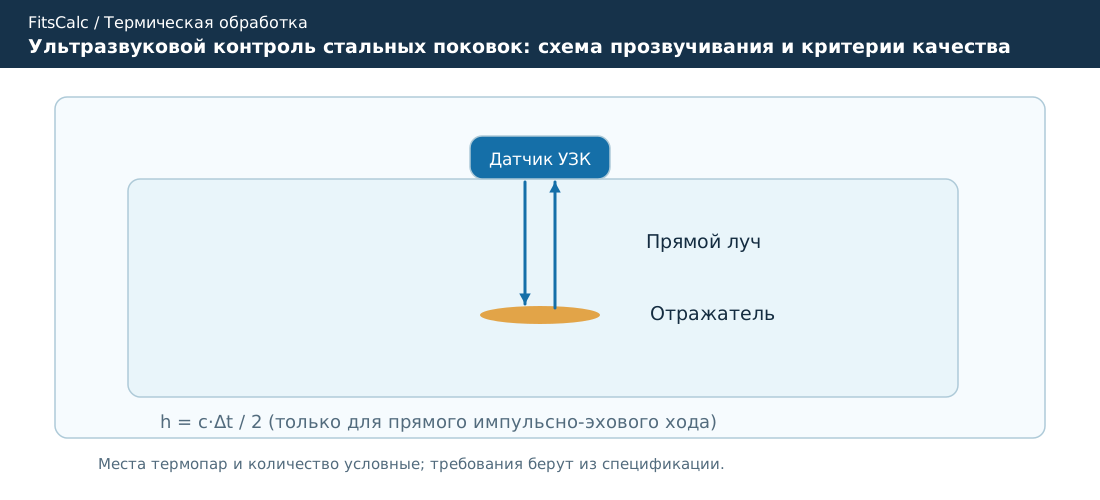
Пьезоэлектрический преобразователь создаёт короткий ультразвуковой импульс, который распространяется в металле. От границы с существенным изменением акустического сопротивления часть энергии возвращается к преобразователю. По времени от излучения до прихода отражения при известной скорости звука оценивают путь распространения. Амплитуда зависит не только от размера несплошности, но и от формы, ориентации, расстояния, затухания, контакта и настройки прибора.
Демонстрационный расчёт. При допущении прямого продольного луча, постоянной скорости 5900 м/с и времени между переданным импульсом и эхо-сигналом 20 мкс путь до отражателя составляет h = c·t/2 = 5900·20·10⁻⁶/2 = 0,059 м = 59 мм. Это расстояние вдоль луча, не «диаметр трещины». Для наклонного луча необходимо учитывать угол преломления и геометрию пути.
Как выбрать направление прозвучивания
| Геометрия поковки | Типичная схема | Ограничения |
|---|---|---|
| Круглый вал | Радиально и с торцов | Мёртвая зона, форма поверхности |
| Кольцо | Радиально, осево; при необходимости наклонный луч | Отражения от стенок и кривизна |
| Прямоугольная заготовка | С взаимно перпендикулярных граней | Необходимая подготовка поверхности |
| Толстый диск | По толщине и в радиальных направлениях | Затухание и краевые отражения |
Схему уточняют с учётом ожидаемой ориентации дефектов и технической доступности. Наличие одной прозвучиваемой поверхности не гарантирует выявление всех типов внутренних трещин.
Как проводится приёмка
Сначала из заказа получают уровень качества и допустимые индикации. Настраивают прибор на эталонных отражателях по утверждённому способу и контролируют контакт. Записывают координаты, амплитуду и характер сигнала, проверяют зону доступности контроля. При наличии подозрительных отражений выполняют дополнительные проходы и оценивают их повторяемость. Приёмочное решение принимают по установленному уровню, а не по произвольной «высоте пика».
Что особенно важно для поковок
Размер зерна, структура после горячей деформации и скорость распространения звука влияют на уровень шума и затухание. Из-за этого контроль до и после термообработки может иметь разные акустические условия. Чистота поверхности также влияет на контакт. Для особенно ответственных валов полезно сохранять карту индикаций в привязке к координатам обработки: после обточки ориентация заготовки часто теряется.
Частые ошибки
- Отождествление амплитуды эхо-сигнала с физическим размером дефекта.
- Использование скорости звука по умолчанию без проверки применимости.
- Отсутствие требований к уровню приёмки в заказе.
- Игнорирование затухания крупнозернистого материала.
- Перенос результатов с неподготовленной поверхности на чистовую без поправок.
Частые вопросы
Почему глубокая несплошность даёт слабый сигнал?
Амплитуда отражения зависит от ориентации и формы поверхности дефекта, угла подхода луча, затухания, расхождения пучка и акустического контакта. Крупная плоская трещина, ориентированная неблагоприятно, иногда отражает меньше энергии обратно к преобразователю, чем небольшой хорошо ориентированный отражатель.
Можно ли гарантировать обнаружение всех флокенов одним проходом?
Нет. Контроль должен охватывать требуемый объём и направления, соответствующие предполагаемой ориентации повреждений. План прозвучивания учитывает мёртвые зоны, доступность поверхностей и качество подготовки. Отчёт обязательно отмечает непроверяемые объёмы.
Что определяет разрешающую способность
Частота преобразователя, ширина пучка и свойства стали задают компромисс между разрешением и глубиной проникновения. Более высокая частота может лучше разделять близкие отражатели, но при сильном затухании в крупнозернистой поковке уменьшает доступную глубину контроля. Для ответственной заготовки выбор датчика и методики должен базироваться на квалифицированной процедуре, отражателях известного типа и фактических акустических характеристиках материала.
При сложном профиле важно разделять метод прямого луча и наклонных прозвучиваний. Пересчёт времени в радиальную глубину возможен только после установления геометрии хода луча. Неравномерность скорости звука в неоднородной структуре создаёт дополнительную неопределённость. Результат расчёта по времени не заменяет пространственного картирования дефекта при нескольких положениях преобразователя.
Как трактовать отсутствие сигналов
Фраза «дефектов не обнаружено» корректна только с указанием контролируемого объёма и порога выявления. Она не означает абсолютного отсутствия микронных включений, непроваренных зон или мелких ориентированных несплошностей. Если геометрия изделия создаёт акустически недоступные области, их следует выделить в протоколе и оценить необходимость дополнительных методов.
Наиболее надёжная приёмочная схема предусматривает записанные координаты контроля, идентификацию поковки, калибровку аппаратуры и измерение чувствительности. Это позволит повторить испытание после промежуточной обработки и сопоставить сигналы.
Вывод
УЗК поковки — это регламентированный метод получения акустических данных и сравнения их с приемочными критериями. Только совокупность схемы прозвучивания, настройки, описания сигнала и геометрии изделия даёт воспроизводимый результат.