
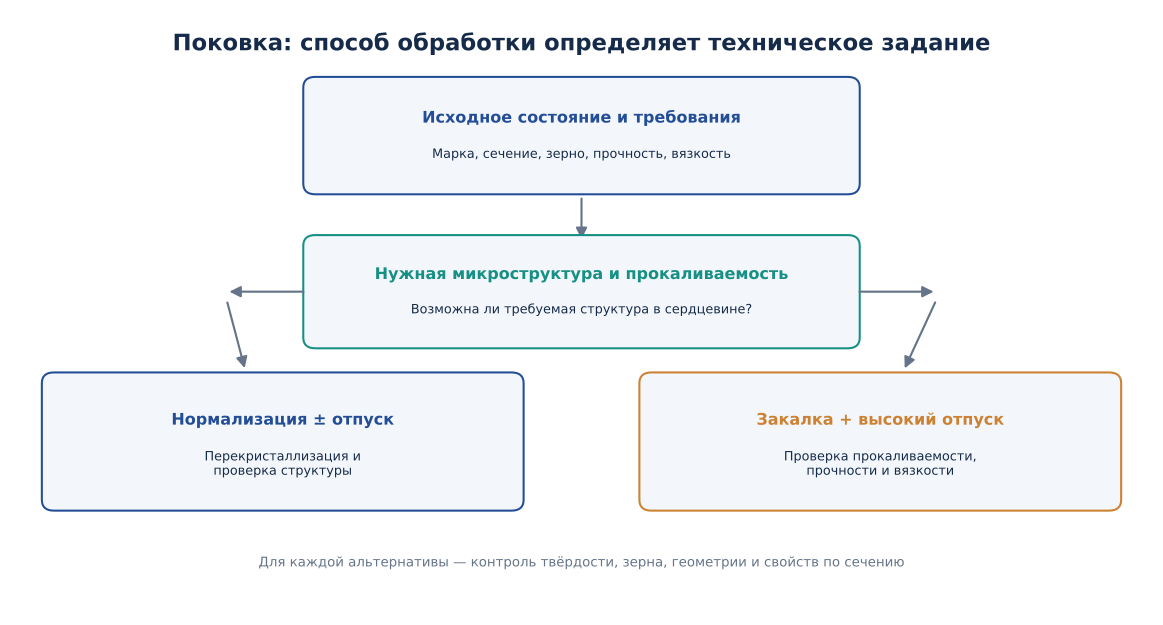
Краткий ответ. Стальной поковке после горячей деформации не назначают автоматически одну и ту же «закалку с высоким отпуском». Сначала устанавливают марку и плавку стали, массу и эффективное сечение, исходную макро- и микроструктуру, условия охлаждения после ковки, назначение детали и нормируемые механические характеристики. После этого выбирают нормализацию с отпуском, закалку с отпуском или иной квалифицированный режим. Основная задача — получить требуемый комплекс прочности, вязкости и однородности по сечению, не создавая недопустимого коробления и трещин. [1–4]
Почему состояние после ковки не является готовой характеристикой детали
При ковке металл подвергается горячей пластической деформации, изменяет форму и частично перераспределяет неоднородности. Но по объёму массивной поковки скорость остывания может быть неодинаковой. Различаются размер зерна, структура и остаточные напряжения поверхности и сердцевины. В стали сохраняются участки полосчатости или химической неоднородности, возникшие ещё при затвердевании и последующей деформации.
Исследование AISI 4140 показывает, что структурная полосчатость способна влиять на твёрдость, остаточные напряжения и коробление после последующих операций; одна нормализация не обязательно устраняет первичную химическую неоднородность. [4] Следовательно, «после нормализации поковка стала равномерно мелкозернистой» — гипотеза, которую необходимо проверять металлографически, а не принимать без измерений.
С чего начинается назначение технологии
Из документации на заготовку извлекают марку материала, химический состав плавки, массу, максимальный и минимальный размер сечения, степень деформации, термическую историю и требования к свойствам. Особое внимание уделяют местам перехода толстого участка к тонкому и кромкам, где возможно неравномерное охлаждение.
Нельзя подменять марочные данные примером для «похожей» стали. Углеродистая сталь 45 и хромистая 40Х отличаются прокаливаемостью и кинетикой превращений. Одинаковая температура ванны и одинаковый диаметр не гарантируют одинаковую долю мартенсита в сердцевине.
ASTM A668/A668M-23 применяется к определённым классам стальных поковок общего промышленного назначения, предусматривает различные варианты термической обработки и механические испытания. Он не является универсальным документом на любую поковку, например для специальных ответственных сосудов и турбинных деталей используют специализированные требования. [1]
Как выбирать между нормализацией и улучшением
| Условие | Технология-кандидат | Что проверяется |
|---|---|---|
| Исходная крупнозернистая, неоднородная структура | Нормализация или повторная перекристаллизация | Размер зерна и однородность структуры |
| Требуется умеренная прочность с технологичной обработкой резанием | Нормализация и при необходимости отпуск | HB, обрабатываемость, деформация |
| Требуется сочетание повышенной прочности и вязкости | Закалка и высокий отпуск (улучшение) | Микроструктура и свойства по сечению |
| Большое сечение и недостаточная прокаливаемость | Пересмотр материала, размера, оборудования либо требования к сердцевине | Реальная глубина превращений и состояние сердцевины |
| Высокая точность после обработки | Термообработка до финишных операций, контроль стабильности | Прогиб, биение и остаточный припуск |
Нормализация в определённой мере способна уменьшить крупнозернистость, но не обязана обеспечить тот же комплекс прочности и вязкости, что правильно проведённая закалка с высоким отпуском. С другой стороны, улучшение не оправдано само по себе, если по чертежу достаточно нормализованного состояния и дополнительные операции только увеличивают стоимость и риск брака.
Критический фактор — прокаливаемость всего сечения
Твёрдость на поверхности массивной поковки не показывает, что сформировалось в центре. При охлаждении наружные участки теряют теплоту быстрее, а внутренняя зона может пройти диффузионное превращение вместо мартенситного. Разница структуры после отпуска влияет на распределение прочности, вязкости и сопротивления усталости.
Прокаливаемость зависит не только от содержания углерода, но и от легирования и состояния аустенита. Поэтому для оценки применяют марочные полосы прокаливаемости, торцевую пробу и подтверждение по реальному сечению. Если поковка имеет бочкообразную форму, отверстия, уступы и большое отношение толщин, назначать критический диаметр исключительно по внешнему габариту некорректно.
Для сравнительного решения обрабатывают свидетели той же плавки или предусмотренные технологией припуски. Положение и ориентация образцов должны соответствовать нормативу на поковку: произвольно отрезанный маленький образец не всегда характеризует центр крупного изделия.
Особенности нагрева и охлаждения крупной поковки
Массивная поковка требует контроля температуры не только печной камеры, но и расчётного времени прогрева сердцевины. Длительная выдержка при чрезмерно высокой температуре способствует росту зерна; недостаточный прогрев — неравномерной аустенитизации. При резком охлаждении возрастают термические и фазовые напряжения, особенно в местах резких переходов сечения.
Не существует одного универсального охладителя «для легированных сталей» или обязательной скорости охлаждения для всех размеров. Наиболее мягкий из охладителей применяют лишь тогда, когда он обеспечивает требуемые превращения в критических участках поковки. После закалки отпуск проводят по техническим требованиям к свойствам и характеристикам материала.
Исследования крупных стальных поковок показывают необходимость совместного учёта температур, превращений, геометрии и остаточных напряжений. Трёхмерные расчёты полезны, но требуют проверки фактическим деформационным контролем. [5]
Пример принятия решения: заготовка крупного ступенчатого вала
Пусть имеется условная поковка для тяжёлого ступенчатого вала. На чертеже задана твёрдость и ударная вязкость, а также малое допускаемое биение после последующего точения. Диаметры различаются по длине. Химический состав пока не предоставлен.
- Определяют марку стали и подтверждают сертификат плавки.
- Устанавливают самое толстое критическое сечение и участки геометрической концентрации напряжений.
- По справочным данным проверяют достижимую прокаливаемость в выбранной закалочной среде.
- Сравнивают нормализацию и улучшение по требуемым механическим свойствам.
- При необходимости сначала устраняют крупнозернистость, затем выполняют окончательный термический цикл.
- Закладывают припуск на окончательное точение и измеряют биение после охлаждения и отпуска.
- Проводят приёмочные испытания в предусмотренных спецификацией местах.
До получения марки и технических условий назначать 850 °C, масло и конкретную продолжительность отпуска было бы необоснованно. Корректный технологический документ должен показать не только выбранный нагрев, но и подтверждение свойства сердцевины.
Как оценивать готовую поковку
| Характеристика | Что означает недостаточный контроль |
|---|---|
| Химический состав | Риск назначения режима для другой прокаливаемости |
| Размер зерна | Возможный рост хрупкости при чрезмерном перегреве |
| Твёрдость поверхности и сердцевины | Необнаруженная неоднородность по сечению |
| Испытания на растяжение и ударную вязкость | Отсутствие подтверждения конструкционной пригодности |
| УЗК и другие виды НК | Пропуск опасных внутренних несплошностей |
| Биение и припуски | Уход последующей операции мехобработки за допуск |
Размер зерна можно определять металлографически по ISO 643:2024 с учётом того, что этот метод описывает наблюдаемый размер зерна в сечении образца. В испытаниях твёрдости необходимо указывать шкалу и метод, например HBW по ISO 6506-1:2014, а не записывать без обозначений произвольное число «твёрдости». [6,7]
Ошибки, которые приводят к дорогому браку
- Контролировать только поверхность поковки большого диаметра.
- Считать нормализацию полным устранением химической полосчатости.
- Переносить режим с малого образца на поковку с существенно большим эффективным сечением.
- Применять интенсивный охладитель без проверки опасности трещинообразования.
- Отпускать при произвольной температуре, не связанной с заданной вязкостью и прочностью.
- Назначать окончательные размеры до термической обработки без необходимых припусков.
Вывод
Рациональное улучшение поковки — это последовательное согласование марки стали, структуры, прокаливаемости, геометрии и эксплуатационных свойств. Нормализация, закалка и отпуск являются инструментами достижения конкретного результата, а не обязательной неизменной цепочкой.
Связанные материалы FitsCalc
- Закаливаемость и прокаливаемость.
- Закалка стали: температура и охлаждение.
- Отжиг стали: виды и режимы.
Источники
- ASTM A668/A668M-23. Steel Forgings, Carbon and Alloy, for General Industrial Use.
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- J. D. Verhoeven. Control of Grain Size by Heat Treatment and Forging. ASM International (2007).
- Residual stresses and structural changes generated at different steps of the manufacturing of gears: Effect of banded structures (2011).
- FEM modeling and experimental validation of quench-induced distortions of large size steel forgings.
- ISO 643:2024. Steels — Micrographic determination of the apparent grain size.
- ISO 6506-1:2014. Brinell hardness test.