
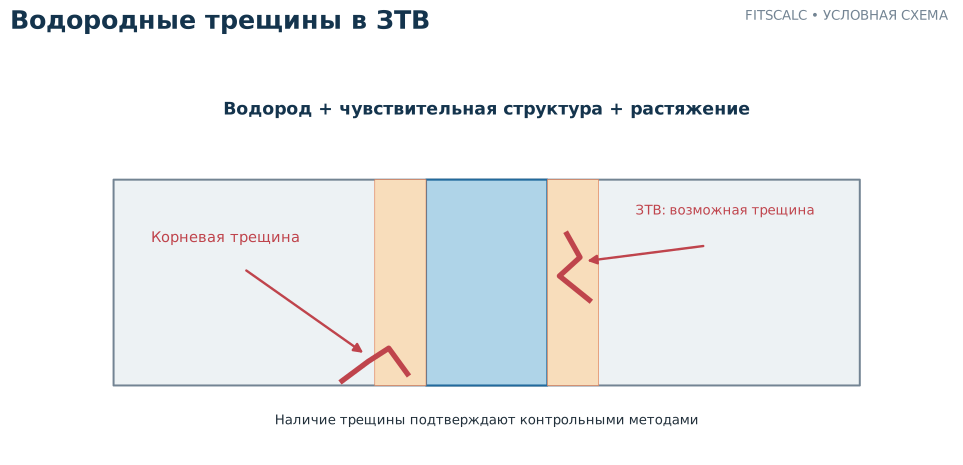
Краткий ответ. Холодные водородные трещины развиваются при неблагоприятном сочетании диффузионного водорода, чувствительной структуры стали и растягивающих напряжений. Чаще всего они обнаруживаются в ЗТВ или металле шва при охлаждении до околокомнатной температуры, иногда с задержкой после завершения сварки. Надёжная профилактика предусматривает управление источниками водорода, составом стали, охлаждением, закреплением и временем контроля, а не только увеличение подогрева.
Почему трещины могут возникнуть спустя время
При сварке водород поступает в расплав и нагретый металл из влаги, загрязнений, покрытия электрода и других источников. После кристаллизации и охлаждения растворимость и подвижность водорода изменяются, он перераспределяется в направлении зон, где имеются напряжения, структурные неоднородности и ловушки. ЗТВ у границы сплавления может иметь высокую твёрдость, особенно если сталь склонна к образованию мартенсита при быстром охлаждении. В сочетании с растягивающими напряжениями это создаёт условия для зарождения и распространения трещин.
Термин «холодная трещина» указывает на типичный температурный диапазон проявления, а не обязательно на температуру ниже нуля. Трещина может появиться после сварки, когда деталь уже визуально остыла. Поэтому ранний визуальный осмотр полезен, но в ответственных конструкциях не заменяет контроль после установленной задержки.
Где следует искать дефекты
| Место | Возможные признаки | Метод проверки |
|---|---|---|
| У корня шва | Линейная несплошность у концентратора напряжений | УЗК, иногда поверхностные методы при доступе |
| В ЗТВ вдоль шва | Трещина вблизи линии сплавления | МПК или капиллярный контроль для поверхностной, УЗК для внутренней |
| В теле наплавленного металла | Поперечные или продольные трещины | ВИК, МПК, УЗК по применимой методике |
| В зоне прихватки или приваренного элемента | Локальное повреждение на участке высокой жёсткости | Локальный осмотр, МПК, проверка режима прихваток |
Ориентация трещины не устанавливает её причину однозначно. Похожие признаки могут сопровождать горячие трещины, повторный нагрев, усталостное повреждение либо уже существовавшие дефекты материала. Для установления механизма нужны технологическая история, поверхность излома, микроструктура и сведения о времени обнаружения.
Три обязательных условия риска
Первое условие — водород. Электрод с нарушенными условиями хранения, влажный флюс, масло, конденсат и коррозионные продукты повышают неопределённость процесса. Даже процесс, номинально относящийся к низководородным, не гарантирует низкое поступление водорода при нарушении подготовки соединения.
Второе — микроструктура. Сталь с повышенным углеродным эквивалентом может сформировать в ЗТВ твёрдые структуры, более чувствительные к растрескиванию. Для оценки используют фактический состав и параметры теплового цикла. Твёрдость является важным индикатором, но сама по себе не является прямым измерением содержания водорода.
Третье — напряжения. Усадка металла шва, угловая деформация, зазор у корня, прихватки и жёсткое закрепление могут усилить растяжение в потенциально опасном участке. Даже сварка материала с приемлемым химическим составом становится рискованной при высокой жёсткости и неудачной последовательности проходов.
Какие меры дают технически воспроизводимый результат
Сначала уменьшают поступление водорода: очищают кромки, соблюдают режим хранения и прокалки расходных материалов в соответствии с рекомендациями производителя, контролируют влажность и отсутствие конденсата. Затем выбирают квалифицированные параметры сварки, включая минимальную температуру подогрева и допустимый межслойный интервал. Для особенно чувствительных соединений предусматривают сохранение повышенной температуры после сварки для диффузии водорода, если это разрешено материалом и технологией.
Нельзя путать такую выдержку с полноценной PWHT. Посленагрев на удаление водорода решает одну задачу, а высокотемпературная послесварочная обработка может изменять уровень остаточных напряжений, твёрдость и прочностные характеристики. Замена между ними требует проверки применимого документа.
Если трещина уже выявлена, её нельзя объявлять исправленной после подогрева или отпуска без подтверждения удаления несплошности. Порядок ремонта включает определение полной протяжённости дефекта, решение о допустимости ремонта, удаление повреждённого металла по квалифицированной процедуре, повторную сварку и контроль.
Почему УЗК и МПК выполняют разные задачи
Магнитопорошковый контроль эффективен для поверхностных и близко расположенных к поверхности трещин в ферромагнитном материале при правильном направлении магнитного поля. Ультразвуковой контроль предназначен для выявления внутренних отражателей и зависит от геометрии доступа, толщины, акустических свойств и квалификации методики. Радиография в некоторых случаях менее чувствительна к очень узким плоскостным трещинам, если их ориентация неблагоприятна относительно пучка.
Для ответственного шва выбирают не метод «вообще», а процедуру по требованиям изделия и ожидаемому типу повреждения. При решении о годности применяют критерии приёмки соответствующего производственного кодекса.
Пример расследования
Если на сварной раме спустя сутки обнаружена тонкая продольная трещина у границы сплавления, рабочая гипотеза — водородное растрескивание. Но для её подтверждения необходимо сверить сертификат стали, наличие загрязнений, тип расходного материала, температурные записи, реальную последовательность сварки, местную твёрдость и картину несплошности. Только после этого можно обоснованно решить, требуется ли изменение подогрева, присадки, зазора или режима охлаждения. Без такого анализа ремонт может воспроизвести прежний дефект.
Чем водородная трещина отличается от горячей
Горячие трещины, как правило, формируются при высоких температурах во время кристаллизации или в интервале потери пластичности. Водородное холодное растрескивание связано с более поздним состоянием, когда присутствуют чувствительная микроструктура, диффузионный водород и растягивающие напряжения. Но наружная форма трещины сама по себе не даёт абсолютной классификации.
При расследовании уточняют время первого обнаружения повреждения, расположение по отношению к линии сплавления, историю температур, виды и концентрации загрязнений, результаты измерения твёрдости. Для спорных случаев полезно исследование излома и поперечного шлифа. Если разрушение возникло только после эксплуатации, следует дополнительно рассмотреть усталость и коррозионные механизмы, а не объявлять любой треснувший шов «водородным» по умолчанию.
Вывод
Водородные трещины — результат взаимодействия нескольких факторов. Успешная диагностика требует сопоставления времени проявления, расположения трещины, структуры ЗТВ, уровня закрепления и водородной дисциплины при сварке. Основное средство предупреждения — квалифицированная технология, обеспеченная измерениями и контрольными записями.
Как организовать прослеживаемость при расследовании
Для повреждённой детали сохраняют карту сварки, сертификаты основного и присадочного металлов, журнал температур и последовательность нанесения валиков. На схеме указывают длину, глубину и ориентацию обнаруженных трещин; отдельно отмечают, являются ли они поверхностными или внутренними. Такое картирование помогает связать дефект с конкретным проходом или изменением режима.
Измерения твёрдости ЗТВ проводят по заранее согласованной сетке. Нельзя сравнивать результат на грубозернистой ЗТВ и в основном металле как однородные точки: они отражают разную термическую историю. При ремонте необходим повторный контроль всей исправленной области, а не только места, где трещина была видна до разделки.