
Краткий ответ. Время нагрева детали и время выдержки на температуре аустенитизации — разные параметры. Время нагрева зависит от печи, массы садки, расположения деталей и скорости передачи теплоты до наиболее холодной точки изделия. Выдержка должна обеспечить требуемое структурное превращение после достижения рабочего температурного интервала. Упрощённое правило «одна минута на миллиметр» без указания типа стали, печи, размеров и цели процесса не является универсальной технологической нормой [1–4].
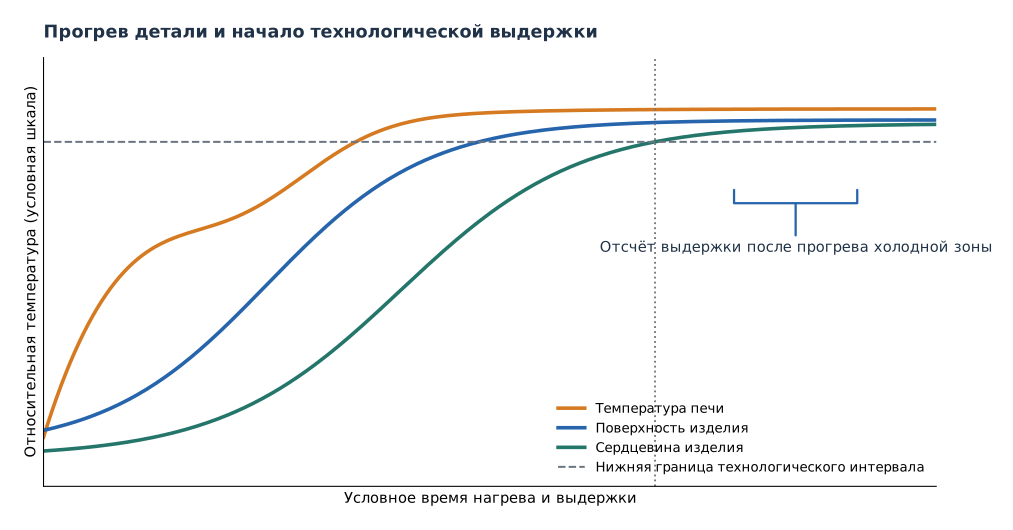
Три времени одного процесса
Технолог должен различать время от загрузки детали в печь до достижения заданной температуры сердцевиной, продолжительность выдержки при необходимой температуре и время перевода изделия из печи в охлаждающую среду. Первое отвечает за доставку теплоты, второе — за завершение требуемых структурных и диффузионных процессов, третье — за сохранение состояния аустенита до начала закалочного охлаждения.
Если эти интервалы смешать, можно ошибочно увеличить выдержку за счёт времени, когда центр детали ещё холоднее допустимого. Обратная ошибка — держать сравнительно тонкое изделие слишком долго, ухудшая производительность и увеличивая риск роста зерна или изменения поверхности.
В ISO 4885:2026 аустенитизация определяется через нагрев и выдержку в условиях, достаточных для частичного или полного образования аустенита. Отмечено, что минимальная температура и продолжительность выдержки зависят от состава стали, исходной структуры и условий нагрева [1]. Это более корректная отправная точка, чем фиксированный коэффициент на миллиметр.
Какие факторы определяют прогрев
| Фактор | Последствие для цикла |
|---|---|
| Размер и форма | Меняются площадь теплоотдачи и путь теплопроводности до центра |
| Масса садки | Возрастает суммарная потребность в теплоте |
| Расстояния между деталями | Возможны экранирование и неодинаковый нагрев |
| Печь и её мощность | Определяют доступный тепловой поток и восстановление температуры |
| Тип нагрева | Радиационный, конвективный, контактный или индукционный механизмы |
| Состав и исходная структура | Отличаются теплофизические свойства и кинетика аустенитизации |
| Защитная атмосфера, подвеска, оснастка | Влияют на теплопередачу и теплоёмкость садки |
Номинальная мощность печи не равна мощности, достигающей поверхности деталей. Теплота расходуется на огнеупоры, оснастку, атмосферу и компенсацию потерь. Даже когда энергии в сумме достаточно, скорость прогрева массивного сечения может ограничиваться теплопроводностью внутри стали.
Энергетическая оценка времени: что она действительно даёт
Предварительное планирование загрузки можно начать с теплового баланса:
Q ≈ m · c̄p · (Tзад − Tнач), где Q — энергия, Дж; m — масса стальных деталей, кг; c̄p — усреднённая удельная теплоёмкость за рассматриваемый интервал, Дж/(кг·К); Tзад и Tнач — конечная и начальная температуры, °С.
Если условно доля номинальной мощности P, передаваемая садке, равна η, то нижняя оценка:
t_эн ≈ Q / (η · P).
Это оценка теплового баланса при постоянных параметрах, а не расчёт температурного поля и не норматив выдержки. При реальном нагреве теплоёмкость зависит от температуры и превращений, эффективность печи меняется, а температурное распределение внутри деталей неоднородно [3, 4].
Подробный условный пример
Пусть в электропечь загружено 120 кг стальных изделий. Для приближённой оценки принимаем начальную температуру 20 °С, конечную 820 °С, условную среднюю теплоёмкость 630 Дж/(кг·К), доступную мощность 45 кВт и долю полезного теплопритока η = 0,75. Все эти значения заданы только для демонстрации метода и не являются параметрами конкретной печи или марки стали.
ΔT = 820 − 20 = 800 K;
Q = 120 · 630 · 800 = 60 480 000 Дж = 60,48 МДж;
Pпол = 0,75 · 45 = 33,75 кВт;
t_эн = 60 480 000 / 33 750 = 1792 с ≈ 29,9 мин.
Полученное 29,9 мин — исключительно идеализированная энергетическая оценка. Это не означает, что через полчаса каждый центр детали достиг 820 °С. Она также не означает, что после этого дополнительная выдержка не нужна. Из-за тепловых потерь, экранирования и ограничений теплообмена время реального прогрева может быть существенно больше.
Почему толщина действует не линейно
Когда тепло уже поступило к поверхности, внутри детали оно распространяется за счёт теплопроводности. Для упрощённых задач переходного теплопереноса вводят температуропроводность α = λ/(ρ·cp), м²/с, где λ — теплопроводность, ρ — плотность, cp — теплоёмкость. Характерный безразмерный критерий Фурье записывается как Fo = α·t/L², где L — характерная длина теплоотвода либо теплопереноса.
Если сравнивать геометрически подобные изделия при одинаковых граничных условиях и одинаковых значениях α и Fo, то характерное время выравнивания температур пропорционально квадрату размера: t₂/t₁ = (L₂/L₁)².
Следовательно, при удвоении характерной длины время внутренней теплопроводной стадии по такой модели возрастает в четыре раза. Это не значит, что весь реальный печной цикл любого вала при удвоении диаметра обязательно увеличится ровно вчетверо: может доминировать внешний теплообмен, ограничения печи или схема загрузки.
Контроль самой холодной зоны: почему он предпочтителен
Для квалификации режима удобно изготовить репрезентативную пробную деталь с термопарой в холодной зоне и записать температурную кривую центра. Такую процедуру должен разрешать процесс и конструкция оборудования. При необходимости предварительно строят зависимость времени прогрева от толщины, массы и способа размещения в конкретной печи.
В техническом материале D. Scott MacKenzie от 14 октября 2026 года рассматриваются именно эти два подхода: инструментальная проверка температуры центра и упрощённый тепловой баланс садки. Отдельно подчёркивается, что простой энергетический расчёт может быть излишне оптимистичным, потому что не учитывает теплопроводность массивного изделия [4].
Контроль температуры оборудования и проверка равномерности печи должны соответствовать применимым требованиям производства. SAE AMS2750H:2024 охватывает датчики, измерительные системы, их проверку и температурную равномерность в термическом оборудовании [5]. Этот документ применяют в соответствующей области требований, а не безоговорочно для каждого термического процесса.
Что определяет длительность выдержки
После достижения температуры сердцевиной превращения могут ещё продолжаться. Продолжительность выдержки определяется растворением необходимых карбидов, выравниванием концентрации углерода, исходной дисперсностью микроструктуры, допустимым ростом зерна и марочными характеристиками. Нельзя заменить это единственной формулой τ = k·D, не уточнив её происхождение и диапазон применимости.
Излишне короткая выдержка может дать неполную аустенитизацию, а избыточная — ухудшить зерно или поверхность. Одно и то же время, подходящее для сфероидизированной исходной структуры, не обязательно подойдёт для крупнопластинчатого перлита. Для инструментальных и легированных сталей значение имеет поведение специальных карбидов [2].
Как оформить проверку режима перед серией
Для контрольной партии фиксируют дату, печь, её рабочую зону, номер режима, расположение деталей, габаритные размеры, массу садки, фактическую диаграмму температур и время задержки до закалки. После обработки на типовых контрольных деталях проверяют твёрдость, металлографическую структуру, равномерность свойств и деформацию. При изменении упаковки садки, режима, печи или материала пригодность прежнего графика подтверждают повторно.
Полезно вести собственную таблицу квалифицированных режимов по марке, эффективному сечению и типу загрузки. В такой таблице указывают не «мин/мм» как отвлечённую константу, а условия, при которых исходный режим действительно обеспечивал требуемую структуру.
Частые вопросы
Если печь восстановила заданную температуру, выдержку можно запускать? Только если это допускает квалифицированная методика для конкретной загрузки; в противном случае нужна проверка температуры наиболее холодной зоны.
Можно ли просто увеличить выдержку и тем самым исправить слишком низкую температуру? Не всегда. При несоблюдении температурного интервала нужное превращение может идти недостаточно полно, а продолжительная выдержка способна вызвать нежелательные эффекты.
Почему тепловой расчёт садки даёт меньше времени, чем фактический прогрев? Расчёт по энергии не учитывает температурные поля внутри деталей и часто идеализирует полезную мощность печи.
Нужно ли учитывать выдержку в соляной ванне отдельно? Да. Особенности теплоотдачи меняют стадию прогрева, но не отменяют необходимость обеспечить требуемую структурную выдержку.
Вывод
Корректная технология разделяет нагрев центра, выдержку для аустенитизации и перенос к охлаждению. Тепловой баланс применим для предварительного планирования, а назначение реального времени требует марочных данных, контроля холодной точки и подтверждения структуры опытной партией.
Проверяемые источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- ASM International. Heat Treating of Tool Steels.
- ASM Handbook, Vol. 4B. Heating and Holding Times.
- D. S. MacKenzie. Calculating heating times of furnace loads, 14.10.2026.
- SAE AMS2750H:2024. Pyrometry.