
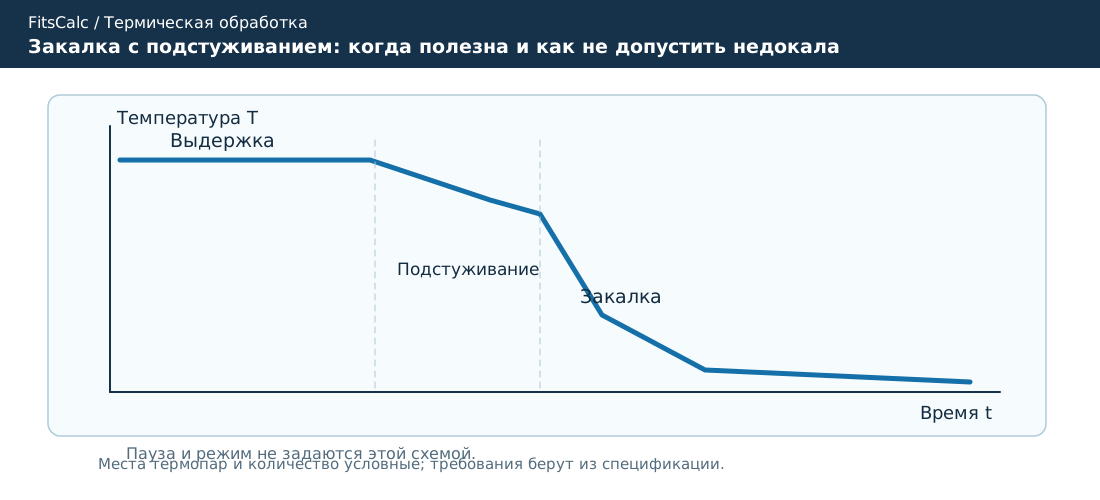
Краткий ответ. Подстуживание — ограниченное охлаждение детали после аустенитизации перед погружением в закалочную среду. Это технологический приём для снижения теплового удара, а не замена правильно выбранной температуры аустенитизации. Слишком длительная пауза может привести к началу нежелательных диффузионных превращений и неравномерной твёрдости. Решение требует проверки CCT-диаграммы стали и теплового поведения наиболее тонких участков изделия.
Почему подстуживание вообще рассматривают
При извлечении детали из печи её поверхность сразу начинает отдавать теплоту. После погружения в воду, масло или полимерную среду теплоотвод резко возрастает и поверхность охлаждается быстрее сердцевины. В результате складываются термические напряжения и напряжения от неодновременного превращения аустенита в мартенсит. У сложной геометрии характерны изгиб, коробление и трещины на переходах сечений. Снижение температуры поверхности к началу закалки иногда позволяет уменьшить температурный скачок, но одновременно сокращает запас времени для сохранения аустенита без распада.
Этот приём особенно чувствителен для тонких кромок, отверстий и шлицев: они остывают в воздухе быстрее массивной части. Температура детали не равна показанию печной термопары и не может быть определена только по секундомеру без предварительной квалификации процесса.
Чем подстуживание не является
Его нельзя отождествлять со ступенчатой закалкой: при ступенчатой закалке деталь быстро охлаждают в среде около температуры начала мартенситного превращения и выдерживают для выравнивания температуры. Подстуживание протекает до помещения в закалочную среду. Оно также отличается от закалки в двух средах, где интенсивная первая ступень уже началась.
| Признак | Подстуживание | Ступенчатая закалка |
|---|---|---|
| Первая стадия | Пауза на воздухе после печи | Интенсивное охлаждение в горячей среде |
| Основной управляемый параметр | Температура поверхности и время переноса | Температура и время выдержки в ванне |
| Главный риск | Преждевременный распад аустенита | Начало превращения во время выдержки или недостаточная скорость охлаждения |
Как технолог выбирает допустимую паузу
Сначала определяют марку стали, исходную структуру, критические точки и рекомендованный диапазон аустенитизации. Затем изучают CCT-диаграмму либо экспериментально подтверждённую технологию для конкретного материала. На контрольной детали регистрируют температуру поверхности при транспортировке и охлаждении. Для заданной паузы получают твёрдость в наиболее тонких и толстых сечениях, структуру, биение и наличие трещин. Если тонкая зона демонстрирует ферритно-карбидные продукты вместо требуемого мартенсита, пауза слишком продолжительна либо сама среда недостаточно интенсивна.
Возможность снижения коробления следует подтверждать сравнением партии с подстуживанием и без него при неизменных остальных условиях. Проверяют не только средний прогиб, но и его разброс, долю брака, глубину упрочнения и состояние поверхности.
Производственный пример
Поступает партия фасонных стальных деталей с массивным основанием и тонкими выступами. После непрерывной закалки обнаружено искривление выступов. Нельзя назначить «подержать на воздухе 20 секунд» без данных: основание и выступ за это время могут охладиться совершенно по-разному. Правильный опыт включает три варианта времени переноса, температурную регистрацию и испытания образцов-свидетелей с геометрией опасного участка. Нормативное значение паузы не выводится из этого примера.
Типичные ошибки
- Назначение одинаковой паузы деталям разной массы и формы.
- Оценка температуры по цвету вместо датчиков или проверенной технологии.
- Контроль только твёрдости массивного участка при риске недокала тонкого края.
- Отсутствие обязательного отпуска после обычной мартенситной закалки.
- Утверждение, что пауза обязательно уменьшит любую деформацию.
Контрольный лист к технологической карте
Зафиксировать температуру аустенитизации, интервал переноса, допустимую температуру к началу закалки, состав и температуру охладителя, интенсивность его движения, порядок ориентации деталей и программу контроля. При изменении геометрии, садки или среды паузу необходимо переоценить.
Частые вопросы
Можно ли назначить подстуживание только по марке стали?
Нет. Для одной и той же марки тонкая пластина и массивный вал имеют разные кривые охлаждения в воздухе. Сечение, начальная температура, способ переноса и свойства конкретной плавки определяют доступную паузу. Без тепловой пробы и микроструктурного контроля назначение времени будет лишь предположением.
Почему после подстуживания могут появиться мягкие участки?
Поверхность или тонкие выступы могут успеть охладиться в область диффузионного распада аустенита до фактического начала закалки. В таком случае часть будущего мартенсита замещается более мягкой структурой. Необходимы измерения температуры и поперечный шлиф, а не только повышение скорости последующего охлаждения.
Критерии перехода от лабораторной пробы к серии
Опытная партия должна отражать реальную производственную ситуацию: число изделий в садке, способ подвеса, температуру охладителя, задержку переноса и возможные различия сечения. Вначале фиксируют эталонный процесс без подстуживания. Затем изменяют только один фактор — длительность либо температуру подстуживания, остальные оставляют неизменными. Такой подход позволяет отличить влияние приёма от колебаний температуры печи или состояния закалочной жидкости.
Для каждого варианта составляют протокол с числом годных деталей и разбросом твёрдости. Особенно важно измерять наиболее быстро охлаждающиеся кромки, потому что именно они могут начать диффузионные превращения раньше остального объёма. Для толстостенных изделий следует проверить и центральные зоны на достаточность прокаливаемости. Если изменяется состав стали в пределах марки, нужно подтвердить, что технологическое окно остаётся пригодным.
Режим можно считать кандидатом для промышленного внедрения, если уменьшилось коробление при сохранении требуемой структуры, твёрдости, глубины закалки и отсутствии трещин во всех нормируемых зонах. Одно удачное изделие не подтверждает устойчивость партии. В карте контроля задают допустимые пределы и действие оператора при их нарушении, включая остановку обработки и изоляцию сомнительных изделий.
Практический вопрос. Что важнее при выборе — минимальное время операции или минимальная доля брака? Обоснование всегда опирается на полную себестоимость изготовления годной детали, включая последующее шлифование, правку и контроль, а не только на секунды термического цикла.
Вывод
Подстуживание допустимо только как квалифицированная часть общего температурно-временного цикла. Его результат оценивают по микроструктуре, твёрдости, геометрии и отсутствию трещин, а не по одному снижению разности температур.
Связанные материалы FitsCalc
- Закалка стали: температура и охлаждение
- Дефекты закалки: трещины и коробление
- Закаливаемость и прокаливаемость