
Коротко
Как устроена характеристика шлифовального круга и почему материал зерна, зернистость и твёрдость круга — три разных параметра.
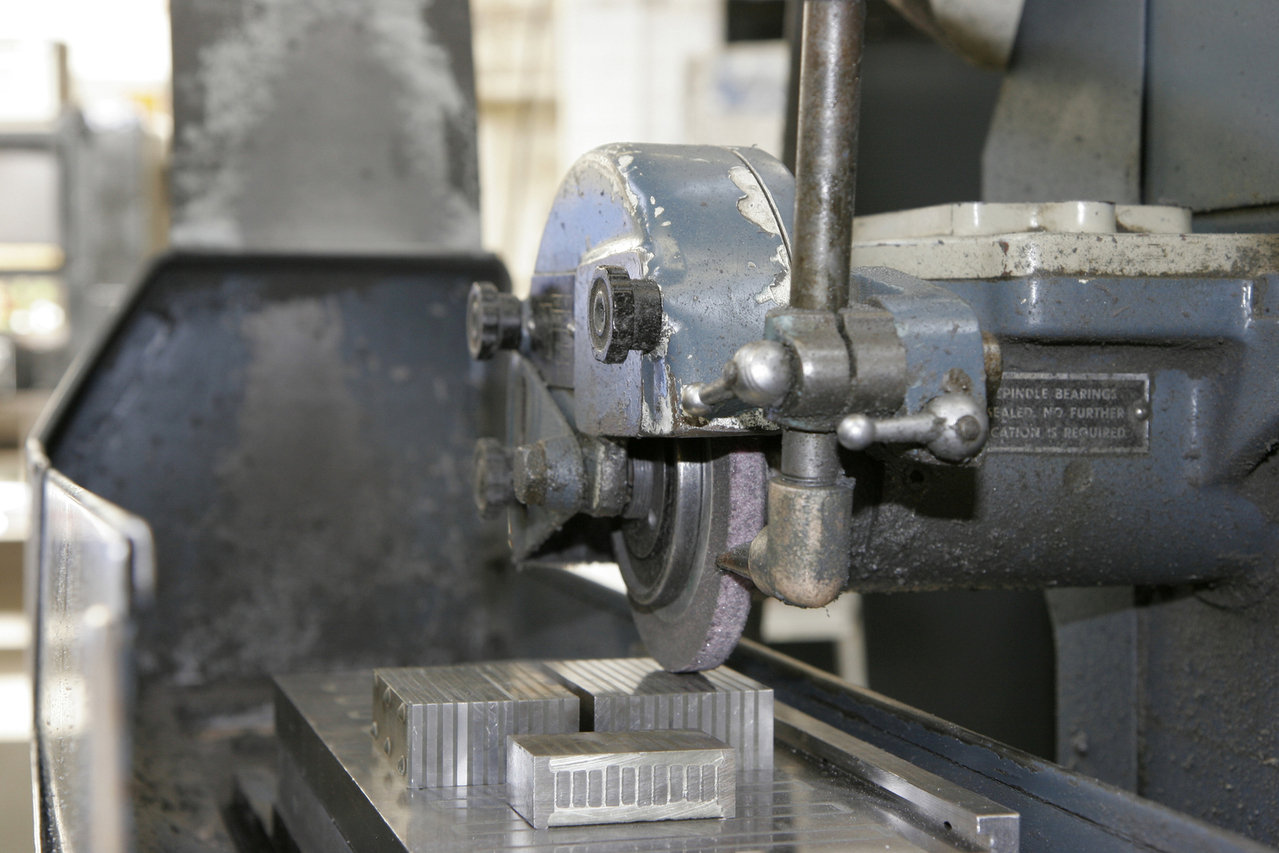
Материал зерна
Электрокорунд, карбид кремния, CBN и алмаз отличаются твёрдостью, хрупкостью и химической совместимостью. Выбор начинается с материала детали и характера операции.
Зернистость и структура
Зернистость определяет размер режущих зёрен, а структура — соотношение зерна, связки и пор. Более открытая структура облегчает размещение стружки и подвод СОЖ, но влияет на прочность тела круга.
Твёрдость круга и связка
Grade характеризует способность связки удерживать зерно и не равен твёрдости самого абразива. Связка задаёт механическую прочность, пористость и допустимые режимы.
Ключевые параметры
| Группа/параметр | Характеристика | Применение |
|---|---|---|
| 25А | белый электрокорунд | стали, точное шлифование |
| 54С/64С | карбид кремния | твёрдые хрупкие материалы, цветные сплавы |
| CBN | кубический нитрид бора | закалённые железосодержащие материалы |
| Алмаз | алмаз | твёрдые неметаллы, цветные сплавы |
Таблицу можно прокручивать по горизонтали →
Порядок практической проверки
- Зафиксировать материал и состояние заготовки.
- Определить тип операции и геометрию инструмента.
- Выбрать материал режущей части или характеристику абразива.
- Назначить исходный режим по стандарту или каталогу конкретного инструмента.
- Проверить мощность, жёсткость, вылет, охлаждение и безопасность.
- После пробной обработки оценить износ, стружку, размер и качество поверхности.
Нормативная и первичная база
Абразивный круг: читать маркировку по компонентам, а не целиком наугад
В маркировке круга независимо рассматривают типоразмер, абразивный материал, зернистость, твёрдость (удержание зерна связкой), структуру, связку и допустимую рабочую скорость. В системе ISO 525 и связанных стандартах обозначения не всегда тождественны историческим обозначениям ГОСТ; для закупки необходимо предъявить полную маркировку конкретного производителя. Твёрдость зерна и характеристика «твёрдость круга» — разные свойства. Для круга наружного диаметра D=200 мм при n=3000 об/мин периферийная скорость v=πDn/60000 (D в мм) составляет π·200·3000/60000≈31,42 м/с. Если на конкретном изделии указана максимальная рабочая скорость 35 м/с, идеальная верхняя частота nmax=60000·35/(π·200)≈3342 об/мин. Этот результат ещё не разрешает работу: необходимо сверить паспортную скорость, диаметр после износа, прочность крепления и характеристики станка.
Сопоставление технических характеристик
| Обозначение | Функция | Типичная ошибка |
|---|---|---|
| Материал зерна | Тип абразива | Путать с зернистостью |
| Зернистость | Градация зерна | Приписывать одному номеру один диаметр зерна |
| Твёрдость круга | Удержание зерна | Путать с твёрдостью материала зерна |
| Связка | Способ удержания зерна | Предполагать единственную рабочую скорость |
| Размеры | D×T×H | Путать диаметр отверстия H с высотой |
Таблицу можно прокручивать по горизонтали →
Границы применимости
Для применения конкретных буквенно-числовых кодов требуется нормативная таблица и заводская этикетка; значения не следует придумывать по сходству кодов.
Рабочая скорость абразивного круга
Для круга диаметром D (метры) и оборотами n скорость на периферии v=πDn/60. Диаметр в метрах обязателен: ошибочная подстановка миллиметров без деления на 1000 приводит к тысячекратной ошибке. Расчётная скорость не должна превышать максимальную рабочую скорость, указанную на конкретном круге.
Практический расчёт и интерпретация
Круг Ø250 мм при 3000 об/мин имеет v≈39,27 м/с. При Ø250 мм и 3600 об/мин v≈47,12 м/с. Допустимость каждого режима зависит от конкретной маркировки круга, оборудования и условий установки.
| n | v при D=250 мм |
|---|---|
| 3000 об/мин | 39,27 м/с |
| 3600 об/мин | 47,12 м/с |
Таблицу можно прокручивать по горизонтали →