
Краткий ответ. Локальную послесварочную термообработку (PWHT) рассматривают, когда полностью разместить изделие в печи невозможно либо нецелесообразно, а применимый нормативный документ допускает обработку ограниченной зоны. Успех зависит от ширины нагреваемой и выдерживаемой областей, контроля температурных градиентов, числа термопар и состояния конструкции при охлаждении. Локальный нагрев не является автоматически эквивалентным печному.
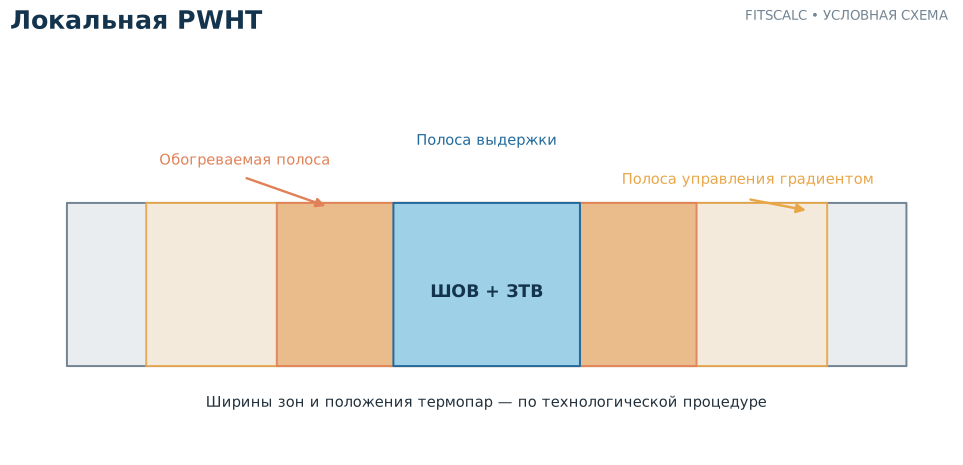
Почему возникает необходимость в локальной технологии
Крупные рамы, трубопроводы, резервуары и узлы стационарного оборудования часто невозможно переместить в печь. Иногда нагрев всего изделия создаёт дополнительные риски для смонтированных элементов или требует полной разборки. В таких случаях используют электрические сопротивления, индукционные системы или специализированные горелки, ограничивая нагрев участком сварного соединения.
Однако уменьшение нагреваемой области создаёт принципиальную задачу: горячая часть расширяется, а прилегающий холодный металл сдерживает расширение. Если перепад температур чрезмерен, нагрев способен вызвать новые пластические деформации и остаточные напряжения. Поэтому контроль только температуры непосредственно у шва недостаточен.
Три зоны и их назначение
| Зона | Физическое назначение | Что контролируют |
|---|---|---|
| Полоса выдержки (soak band) | Шов, обе ЗТВ и необходимые участки основного металла находятся в заданном температурном диапазоне | Температура и минимальное время выдержки |
| Обогреваемая полоса (heated band) | Размещение нагревателей с обеспечением требуемой равномерности | Распределение нагревателей, мощность, краевые температуры |
| Полоса регулирования градиента | Плавный переход от горячей зоны к остальной конструкции | Изоляция, продольный и радиальный градиенты |
TWI различает эти зоны и объясняет, почему для крупных деталей необходимо отдельно регулировать их температуру. В проектной документации следует указывать размеры полос, привязку к геометрии и фактическое расположение датчиков. Единый норматив ширины для любой трубы или рамы недопустим.
Как выбирают термопары
Количество и положение термопар определяют по геометрии, толщине, способу нагрева и применимым требованиям. Для кольцевого шва большой трубы одной термопары обычно недостаточно: температура может существенно различаться по окружности, особенно при неодинаковой толщине или ограниченном доступе. Необходимо учитывать не только место размещения датчика, но и способ закрепления, поверку измерительного канала и запись температуры на протяжении цикла.
Контрольная схема должна охватывать наиболее холодные и наиболее горячие участки заданной полосы. Если датчик установлен непосредственно на нагревателе, он может показывать температуру элемента, а не металла. Если применяют контактные термопары, необходимо исключить отрыв, плохой контакт и искажение измерений за счёт изоляции.
Почему одинаковая максимальная температура не гарантирует равный результат
Рассмотрим две конструкции: тонкостенную трубу и массивный корпус с приваренным патрубком. Если обе нагреть до одной максимальной температуры у шва, внутренний металл и градиенты по толщине будут отличаться. При слишком быстром нагреве толстая часть отстаёт от поверхности; при быстром охлаждении возможны обратные температурные перепады. Следовательно, необходимы ограничения скорости, условия начала выдержки и документированный температурный профиль.
Нельзя переносить продолжительность выдержки без учёта размеров участка и требований к материалу. Время выдержки обычно отсчитывают от момента достижения требуемой температуры всеми контрольными точками полосы выдержки, если это предписано процедурой. Длительность и диапазон назначают по техническому заданию и нормативу изделия, а не только по удобству оборудования.
Когда локальная PWHT может быть недопустима
Ограничением служат положения применимого кодекса, невозможность обеспечить равномерное поле, особо чувствительная микроструктура, сочетание разных материалов, наличие больших перепадов толщины и опасность изменения свойств соседнего элемента. Иногда технология требует поддерживающих приспособлений или дополнительного контроля формы, чтобы предотвратить проседание и овальность.
Особенно внимательно рассматривают ремонт узлов, находившихся в эксплуатации: в них могут существовать повреждения и остаточные напряжения от предыдущих циклов, а также покрытия, термочувствительные материалы и скрытые полости. Программа термообработки не должна игнорировать эти особенности.
Контроль качества после обработки
Результат подтверждают не «фактом нагрева», а выполнением температурной карты и требований к деталям. Проверяют непрерывность термограмм, отклонения температуры по датчикам, выдержку, скорости нагрева и охлаждения; при необходимости — твёрдость ЗТВ, геометрические параметры и неразрушающий контроль сварного соединения. Изменение остаточных напряжений прямым измерением требуется не всегда, но если оно заявлено как количественный результат, необходимо назвать метод и его неопределённость.
Если запись показывает выход одной из точек за установленный температурный диапазон, цикл нельзя считать соответствующим без оценки несоответствия по процедуре. Повторный нагрев возможен только после анализа влияния суммарного времени и температуры на структуру и механические свойства.
Проверяем расчёт теплового поля до нагрева
Для толстостенного кольцевого соединения полезно составить эскиз с размерами зон и контрольными точками. При различной толщине сопрягаемых деталей назначают самостоятельные зоны регулирования или проверяют обоснование общего управления. На участке перехода контролируют температурные различия в направлении оси и по толщине.
Если измеренная температура центра полосы выдержки соответствует назначенной, а краевые термопары показывают недогрев, необходима оценка полноты выдержки. Продлевать цикл без анализа также опасно: чрезмерное суммарное время нагрева может изменить структуру материала. Поэтому решение о повторной термообработке принимают с учётом накопленной температурной истории, а не только факта отклонения отдельного датчика.
Вывод
Локальная PWHT — самостоятельная технологическая операция с контролируемыми зонами и температурным полем. Её допустимость определяется документом изготовления и возможностью доказать однородность обработки и выполнение требований к материалу. Главный риск — новые напряжения от слишком резкого температурного перехода между обработанной зоной и остальным металлом.
Типовой перечень проверок перед началом локального нагрева
В техническом решении должны быть отражены размеры шва и прилегающих сечений, схема изоляции, размещение нагревателей, число независимых зон регулирования, расположение термопар и требования к записям. Указывают, чем защищены соседние уплотнения, покрытия и элементы конструкции, для которых нагрев недопустим. Проверяют питание, возможность безопасного прерывания цикла и поведение изделия при исчезновении электроснабжения.
Выполнение расчётной температуры в одной точке нельзя считать подтверждением выполнения цикла во всей полосе выдержки. При наличии толстого фланца или резкого изменения сечения полезно предусматривать датчики на обеих сторонах критического перехода. Протокол нагрева должен однозначно сопоставляться с конкретным сварным узлом.