
Краткий ответ. Предварительный подогрев назначают, когда исходная сталь, толщина и жёсткость соединения, сварочный процесс и уровень диффузионного водорода создают риск холодного растрескивания. Он замедляет охлаждение ЗТВ, способствует выходу водорода и снижает вероятность образования чрезмерно твёрдой структуры. Универсальной температуры подогрева для всех сталей не существует: режим определяют по квалифицированной технологии сварки, данным о составе и применимым нормам, например EN 1011-2. Подогрев не заменяет послесварочную термообработку для снятия напряжений.
Почему охлаждение шва нельзя оценить только по толщине
Дуга нагревает узкую зону, после её перемещения металл отдаёт теплоту в соседние слои. Чем интенсивнее отвод, тем меньше время охлаждения через область фазовых превращений. В ряде низколегированных сталей это создаёт условия для формирования закалочных структур повышенной твёрдости в зоне термического влияния (ЗТВ). Однако большая толщина сама по себе не даёт ответа: важно количество прилегающего металла, тип разделки, положение прохода, исходная температура, тепловложение и степень закрепления.
Для водородного растрескивания одновременно значимы три группы факторов: диффузионный водород, чувствительная микроструктура и растягивающие напряжения. Устранение одного фактора снижает риск, но не оправдывает пренебрежения остальными. Например, тщательная сушка электродов может быть недостаточной при жёстко закреплённом толстом соединении из стали с высокой прокаливаемостью.
Углеродный эквивалент помогает приблизительно оценивать склонность ряда углеродистых и низколегированных сталей к образованию твёрдых структур. Для определённых материалов используется показатель CE(IIW), но для низкоуглеродистых микролегированных сталей применяются и другие показатели, включая Pcm. Эти формулы имеют разные области применимости и не должны автоматически подменять одна другую. Анализ ведут по фактическому сертификату плавки, а не только по названию марки.
Что технолог должен знать перед выбором режима
| Исходные сведения | Зачем нужны | Типичная ошибка |
|---|---|---|
| Фактический химический состав | Оценка прокаливаемости и свариваемости | Считать по номиналу марки |
| Толщина и тип соединения | Оценка теплоотвода и степени закрепления | Использовать одну толщину для любого узла |
| Способ сварки, присадка, влажность | Оценка поступления водорода | Игнорировать хранение расходных материалов |
| Тепловложение, число проходов | Анализ термического цикла ЗТВ | Назначать подогрев отдельно от режима сварки |
| Ограничения по твердости и ударной вязкости | Выбор допустимых структур и проверок | Контролировать только отсутствие трещин |
| Норматив и WPS | Правила выполнения и приёмки | Применить чужой режим без квалификации |
Практический алгоритм начинается с проверки чертежа, технических условий и способа сварки. Затем по сертификату материала рассчитывают необходимый показатель свариваемости, выбирают применимую методику оценки подогрева, устанавливают минимальную температуру перед первым и последующими проходами. В производстве фиксируют, где измерять температуру, каким прибором, до какого расстояния от соединения прогревается металл и что считать нарушением режима.
Чем подогрев отличается от межслойной температуры
Подогрев относится к температуре металла перед началом сварки. Межслойная температура — к состоянию соединения перед очередным валиком. Минимальная межслойная температура может требоваться для предупреждения чрезмерно быстрого охлаждения, а максимальная — чтобы ограничить чрезмерное тепловое воздействие, изменение размеров зерна или падение ударной вязкости. Поэтому формулировка «подогреть до 150 °C» без пределов последующих проходов технологически неполна.
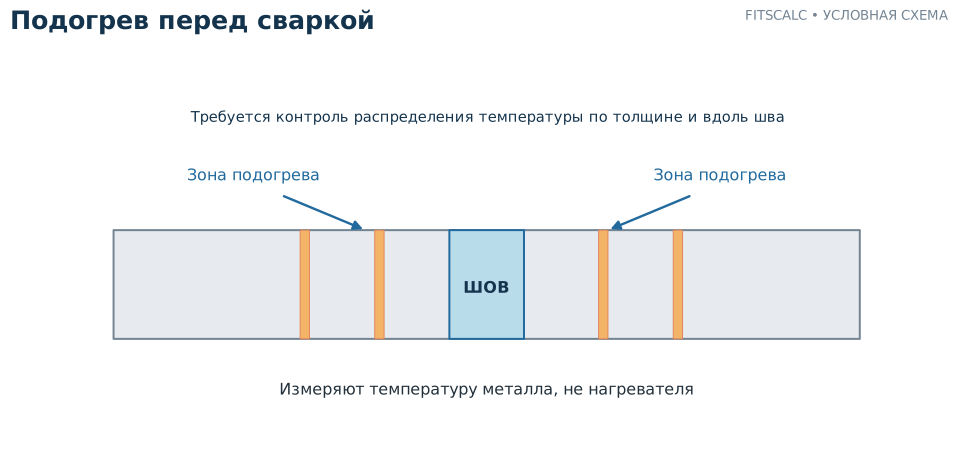
Место измерения имеет значение: температура непосредственно на линии шва после газовой горелки может существенно отличаться от температуры более удалённой зоны и обратной стороны толстого листа. TWI рекомендует контролировать равномерность по толщине и измерять температуру на противоположной стороне, если применимо; иначе необходимо время для выравнивания. Контактный термометр, термопара или термоиндикатор применяются с учётом точности, состояния поверхности и требований WPS.
Почему повышение температуры не всегда улучшает результат
Более сильный подогрев часто замедляет охлаждение и способствует диффузии водорода, однако избыточная температура может вызвать нежелательную структуру или увеличение времени пребывания в температурных областях, неблагоприятных для материала. Для некоторых высокопрокаливаемых сталей TWI отдельно описывает случаи, когда повышенный подогрев препятствовал нужному ходу фазовых превращений и не устранял трещины. Поэтому автоматическое увеличение температуры «с запасом» — не корректная стратегия.
Тепловложение также не всегда позволяет заменить подогрев. Оно определяет не только скорость охлаждения, но и размеры валика, расстояние выхода водорода и свойства металла шва. Повышение тепловложения требует проверки технологической карты и характеристик сварного соединения после испытаний.
Производственный контроль и расследование отклонений
Перед сваркой записывают материал, номер плавки, толщину, оборудование, фактическую температуру контрольных точек и состояние расходных материалов. При выполнении многопроходной сварки регистрируют межслойную температуру, соблюдение последовательности и время между проходами. Если после остывания появились трещины, не следует ограничиваться коррекцией одного параметра: нужны локализация повреждения, определение твёрдости, анализ ЗТВ, состояния присадки и уровня закрепления.
Отсутствие трещин сразу после сварки не всегда означает отсутствие риска: водородные повреждения могут проявиться с задержкой. Время ожидания перед неразрушающим контролем задают применимые требования; измерения в момент завершения прохода не заменяют предусмотренного отложенного контроля.
Пример технического решения
Допустим, предстоит соединить толстую пластину из низколегированной стали с жёстко закреплённым ребром. При известной толщине, но без сертификата плавки, точную температуру подогрева назначать нельзя. Сначала получают состав и норматив изготовления, уточняют водородную классификацию расходного материала и тепловложение; затем определяют температурный интервал по соответствующей методике. В WPS фиксируют контрольную точку, способ измерения, минимальную температуру перед поджигом дуги и ограничения между проходами. Такой порядок обеспечивает проверяемость, чего не даёт произвольное число в технологической карте.
Три ошибки при назначении подогрева
Ошибка 1 — использовать толщину листа без учёта разделки. Корень толстого Т-образного соединения может охлаждаться иначе, чем стыковой шов такой же толщины. В расчёте учитывают реальную геометрию теплоотвода.
Ошибка 2 — измерять температуру только при первом проходе. При продолжительных паузах узел остывает; температура следующего прохода уже может не соответствовать WPS. Журнал должен отражать фактические значения.
Ошибка 3 — считать подогрев заменой контроля водорода. Он может уменьшать риск трещин, но сырой флюс и грязные кромки остаются независимыми источниками водорода. Обоснование процесса всегда включает расходные материалы, температуру и ограничения нагружения.
Процедура должна также определять порядок действий при повторном нагреве уже частично сваренного узла: изменение распределения напряжений может потребовать дополнительной оценки.
Вывод
Подогрев — часть системы управления свариваемостью, а не универсальная профилактическая операция. Обоснованный режим связывает состав стали, фактическую геометрию, сварочные материалы, тепловложение, температуры перед проходами и контроль после сварки. Если исходных данных недостаточно, режим подлежит уточнению до начала работы.
Контрольный пример для технологической карты
Если в технической документации встречается запись «подогрев по месту, температуру проверить», её нужно уточнить. Рабочая запись должна содержать минимально допустимую температуру в определённых точках, расстояние этих точек от оси шва, предел межслойной температуры, применяемый прибор и периодичность измерений. Должны быть описаны действия при остановке сварки: когда требуется повторный нагрев и кто подтверждает возобновление операции. Без этих сведений фактический цикл практически невозможно восстановить при анализе дефекта.
Отдельная проверка: при изменении поставщика расходных материалов, толщины узла или схемы закрепления ранее назначенный подогрев нельзя считать автоматически квалифицированным. Нужно оценить изменение водородного режима, теплоотвода и жёсткости соединения.