
Краткий ответ. Сталь 18ХГТ применяют в ответственных цементуемых деталях, когда после поверхностного насыщения требуется высокая износостойкость зубьев при работоспособной сердцевине. В технологии важны прокаливаемость, контроль аустенитного зерна, насыщение углеродом и риск деформации при закалке. Нельзя назначать режим только по цифрам в названии марки либо автоматически считать, что наличие титана полностью исключает рост зерна.
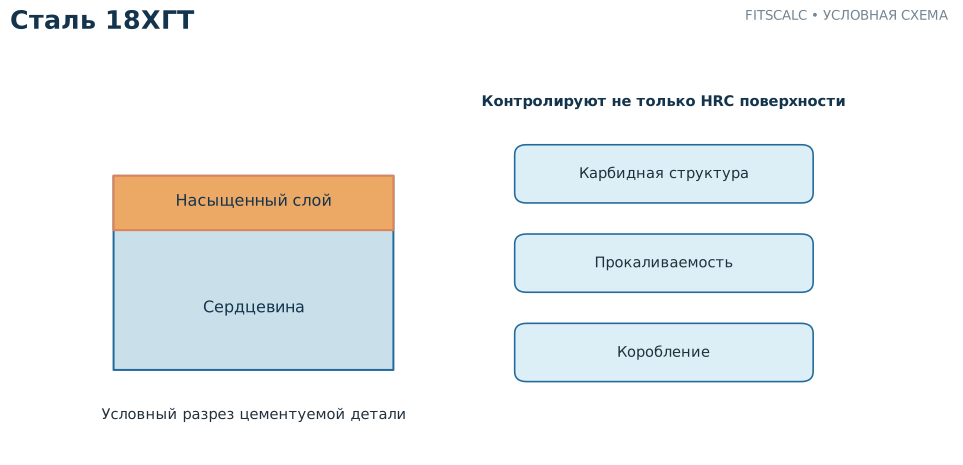
Что определяет поведение 18ХГТ
Буквенное обозначение указывает на наличие хрома, марганца и титана; точное содержание элементов, примесей и требования к поставке устанавливают по нормативной документации и сертификату плавки. Углерода в стали относительно немного, поэтому без поверхностного насыщения получить столь же высокую твёрдость рабочей поверхности, как у цементованного слоя, затруднительно.
Титан может образовывать стойкие частицы, сдерживающие рост аустенитного зерна в определённых условиях. Но эффект зависит от состава, состояния материала и температурно-временной истории. Профессиональная документация не должна обещать мелкое зерно без оценки фактической структуры после рабочего нагрева.
Почему значение имеет прокаливаемость
Полоса прокаливаемости в ГОСТ 4543-2016 отражает допустимое изменение твёрдости торцового образца в ходе стандартизованного испытания. Для 18ХГТ отдельная полоса предусмотрена в приложении к документу. По ней нельзя непосредственно прочитать твёрдость зуба на заданной глубине: геометрия шестерни, изменённая концентрация углерода у поверхности, теплообмен и размер сердцевины отличаются от условий торцовой пробы.
Проверка прокаливаемости важна для понимания того, какая часть сердцевины после закалки упрочнится. В тяжело нагруженном зубчатом колесе нельзя ориентироваться исключительно на поверхностные HRC. Необходимы требования к прочности основания зуба и к деформациям венца.
Построение маршрута
| Операция | Техническая цель | Что контролировать |
|---|---|---|
| Приёмка заготовки | Исключение несоответствия марки, дефектов и крупной неоднородности | Сертификат, размер, исходная структура |
| Предварительная подготовка | Обеспечение обрабатываемости и стабильной структуры | Твёрдость и макро-/микроструктура |
| Черновое зубонарезание | Формирование базовой геометрии | Припуски под термообработку и шлифование |
| Цементация | Создание концентрационного градиента углерода | Температура, время, углеродный потенциал |
| Закалка и отпуск | Формирование упрочнённого слоя с допустимым напряжённым состоянием | Скорость охлаждения, деформация, твёрдость |
| Шлифование и приёмка | Доведение геометрии и сохранение функционального слоя | Профиль зуба, эффективная глубина, отсутствие повреждений |
Этот перечень — типовой логический маршрут, а не единственно возможная технология. Реальная последовательность зависит от оборудования, размеров и требований к точности.
Чем опасны избыточная температура и выдержка
Длительное пребывание при высокой температуре увеличивает время диффузии, но может вести к росту зерна и ухудшению геометрической стабильности. Режим нельзя оценивать только по достижению требуемой глубины насыщения. При выборе учитывают достаточность диффузионного слоя, размер зерна и структурные изменения сердцевины.
Если после насыщения в поверхностном слое появится чрезмерная карбидная составляющая или повышенная доля остаточного аустенита, простое увеличение времени закалки не обязательно исправит дефект. Нужны микроструктурный анализ, проверка потенциала атмосферы, аустенитизации и режима охлаждения.
Контроль деформации
При цементации и последующей закалке зубчатое колесо может изменить диаметр, биение, профиль и шаг. Причина — сочетание температурных градиентов, фазовых превращений, исходных напряжений после механической обработки и характера загрузки. Поэтому оценивают расположение деталей в садке, симметрию сечения, последовательность операций и допускаемую величину правки.
Особенно опасно планировать припуск только «на среднюю деформацию». Фактический съём по окружности может быть неодинаковым, что изменит эффективную глубину слоя после окончательной обработки. В маршрутную карту включают контроль геометрии до и после термообработки, а глубину слоя подтверждают в функционально значимых местах.
Пример выбора критических параметров
Если чертёж требует определённую глубину упрочнённого слоя и минимальную твёрдость зубьев, технолог сначала устанавливает, какую именно глубину нужно измерить: химическую либо эффективную по заданной твёрдости. Затем рассчитывают необходимый запас под шлифование, определяют подходящую атмосферу, назначают насыщение и закалку, а после пробной садки проверяют профиль твёрдости, карбидную неоднородность и геометрию.
При отсутствии данных о геометрии и нагрузках нельзя корректно назвать универсальную температуру цементации и среду закалки для всех колёс из 18ХГТ. Привязка к реальной детали является обязательной частью технологического решения.
Особенность буквенного обозначения не заменяет металлографию
Присутствие титана в обозначении стали указывает на легирование, но не позволяет рассчитать фактический размер аустенитного зерна без экспериментальных данных. Количество, размер и распределение карбонитридных частиц зависят от выплавки и предшествующего температурного цикла. Поэтому предположение «титан гарантирует мелкое зерно» следует заменить измерением после характерного технологического нагрева.
Для сравнения нескольких режимов можно провести пробные садки с различными способами охлаждения при неизменённых остальных факторах. После них измеряют геометрию колеса, твёрдость сердцевины, структуру и глубину упрочнённого слоя. Если изменять одновременно температуру цементации, углеродный потенциал и закалочную среду, оценить вклад каждого фактора будет намного сложнее.
Вывод
В стали 18ХГТ важен не один параметр, а согласование насыщения поверхности с состоянием зерна, прокаливаемостью сердцевины и сохранением геометрии. Полноценная приёмка включает свойства после чистовой обработки, а не только результаты сразу после печи.
Как проверять соответствие после пробной садки
Представительный контрольный образец должен воспроизводить важные для теплового цикла условия: материал, характерный размер и размещение относительно других изделий. Но даже корректно изготовленный свидетель не заменяет геометрический контроль самих колёс. После испытания шлифа необходимо сопоставить глубину упрочнения с реальным размером припуска и зоной, где проводилось шлифование зубьев.
Если превышена допустимая деформация, необоснованно начинать с изменения углеродного потенциала. Сначала анализируют исходные напряжения после механической обработки, способ укладки, температурную равномерность, среду охлаждения и метод базирования. Изменение любого из этих параметров способно нарушить воспроизводимость нового режима.