
Краткий ответ. В инструментальной легированной стали 9ХС исходная карбидная структура влияет на обрабатываемость заготовки, характер образования аустенита и результат последующей закалки. Сфероидизирующий отжиг позволяет получить более благоприятное распределение цементита для предварительной обработки. Но он не заменяет правильной аустенитизации, выбора среды охлаждения и отпуска готового инструмента. Грубая карбидная сетка, обезуглероживание и остаточный аустенит должны оцениваться отдельно.
Роль исходной структуры инструментальной стали
Сталь 9ХС относится к легированным инструментальным сталям. Из неё могут изготавливаться инструменты, которым требуются износостойкость и сохранение режущей кромки при заданных условиях работы. При этом характерным ограничением служит сочетание высокой твёрдости с достаточной стойкостью к выкрашиванию: максимальная твёрдость не всегда обеспечивает максимальный ресурс инструмента.
До закалки заготовку необходимо обработать резанием или формообразованием. Если цементит присутствует в виде неблагоприятной грубой или сетчатой структуры, возникают трудности точения, локальные концентраторы и неоднородная аустенитизация. Подготовка структуры через правильно назначенный отжиг улучшает технологические условия последующих операций.
ГОСТ 5950-2000 определяет требования к пруткам, полосам и моткам из инструментальной легированной стали в области его применения. Марочный режим нагрева готового инструмента устанавливается отдельно — по техническому заданию, данным материала и геометрии.
Почему нужен сфероидизирующий отжиг
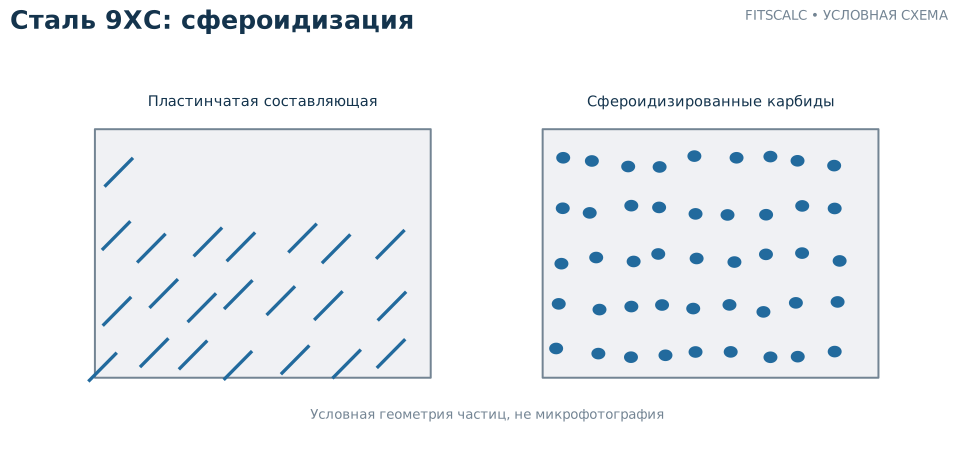
Сфероидизация способствует переходу карбидной составляющей к более округлой и распределённой форме. В результате уменьшается сопротивление предварительной обработке резанием и облегчается получение однородного аустенита при последующей закалке, если режим выбран корректно. Но нельзя утверждать, что каждый отжиг выше критической точки автоматически создаёт идеальный зернистый перлит: существенны исходная структура, время, температура и последовательность охлаждения.
| Состояние | Возможное влияние | Как контролировать |
|---|---|---|
| Грубая пластинчатая структура | Сложнее добиться стабильной обрабатываемости | Металлографический шлиф |
| Сфероидизированные карбиды | Более благоприятны для ряда операций резания | Форма, размер, распределение частиц |
| Карбидная сетка | Риск неоднородности и локальной хрупкости | Анализ границ исходных зёрен |
| Обезуглероженный слой | Недостаточная поверхностная твёрдость после закалки | Профиль твёрдости и металлография |
| Повышенный остаточный аустенит | Изменение геометрии и свойств при эксплуатации | Методы фазового анализа при необходимости |
Как соединить отжиг и последующую закалку
После отжига контролируют твёрдость, структуру и возможное обезуглероживание. Затем выполняют черновую и получистовую обработку, оставляя припуск на окончательную геометрию. Нагрев под закалку назначают так, чтобы обеспечить нужную степень растворения карбидов без нежелательного роста зерна и чрезмерного обогащения аустенита углеродом. Выдержка и охлаждение должны соответствовать реальному сечению инструмента.
После охлаждения проводят отпуск, который снижает часть внутренних напряжений и формирует необходимый уровень эксплуатационных свойств. Для ответственных инструментов недостаточно одного значения HRC: контролируют отсутствие трещин, состояние кромки, равномерность структуры и изменения размеров.
Типичная ошибка: слишком высокая температура нагрева
Попытка компенсировать недостаточную твёрдость простым повышением температуры аустенитизации может привести к росту зерна, увеличению количества углерода в аустените и усилению влияния остаточного аустенита после охлаждения. Получение высокой твёрдости может сопровождаться худшей ударной стойкостью. Поэтому при недокале сначала проверяют фактическую температуру и выдержку, исправность печи, предварительную структуру и состав заготовки.
Аналогично нельзя неограниченно увеличивать время выдержки: размер инструмента, способ нагрева и загрузка существенно влияют на прогрев. При использовании защитной атмосферы следует контролировать её влияние на окисление и обезуглероживание рабочей поверхности.
Как оценивать результат на инструменте
Для ножа, плашки или иной режущей детали программа контроля включает геометрию кромки, твёрдость в заранее установленных точках, отсутствие трещин, структуру поверхности и, при необходимости, испытание при рабочей нагрузке. Если наблюдается выкрашивание, проверяют не только отпуск, но и карбидную неоднородность, зерно, шероховатость и возможные шлифовочные прижоги.
Показателен сравнительный анализ двух партий: одинаковая поверхностная HRC может скрывать различия в распределении карбидов, величине зерна и состоянии напряжений. В таком случае выбор исходного отжига влияет на ресурс после полного цикла обработки.
Как отличить дефект исходного отжига от ошибки закалки
Если инструмент после термообработки имеет локальные мягкие участки, анализ начинают с места дефекта. Поверхностное снижение твёрдости при нормальном состоянии сердцевины может указывать на обезуглероживание или неравномерный теплоотвод. Если же структура неоднородна по всему сечению, проверяют качество предварительного отжига, длительность аустенитизации и температуру печи.
Для доказательного сравнения важно сохранить образец исходной партии до закалки и шлиф после готового цикла. Только исследование конечной структуры не всегда позволяет различить причину и следствие. Протокол должен содержать хотя бы марку и плавку, состояние поставки, режим отжига, фактический цикл закалки, отпуск и места измерения твёрдости.
Вывод
Сфероидизирующий отжиг 9ХС — средство подготовки исходной структуры к механической обработке и закалке. Достаточное качество достигается только при согласовании отжига с последующим нагревом, охлаждением, отпуском и контролем рабочей поверхности инструмента.
Как правильно оценивать качество сфероидизации
Нельзя указывать в протоколе только «структура удовлетворительная» без метода. Важно определить, какую область шлифа исследовали, насколько характерны наблюдаемые частицы, отсутствуют ли непрерывные карбидные образования по границам. При крупной заготовке измерения поверхности и сердцевины могут существенно различаться, поэтому место отбора образца оговаривают заранее.
Если после отжига инструмент легко обрабатывается резанием, это ещё не свидетельствует о хорошем состоянии для окончательной закалки. Избыточная сфероидизация, структурная неоднородность и поверхностное обезуглероживание способны проявиться уже после аустенитизации и охлаждения. Пробный цикл должен включать проверку последующего комплекса свойств.