
Что такое базирование
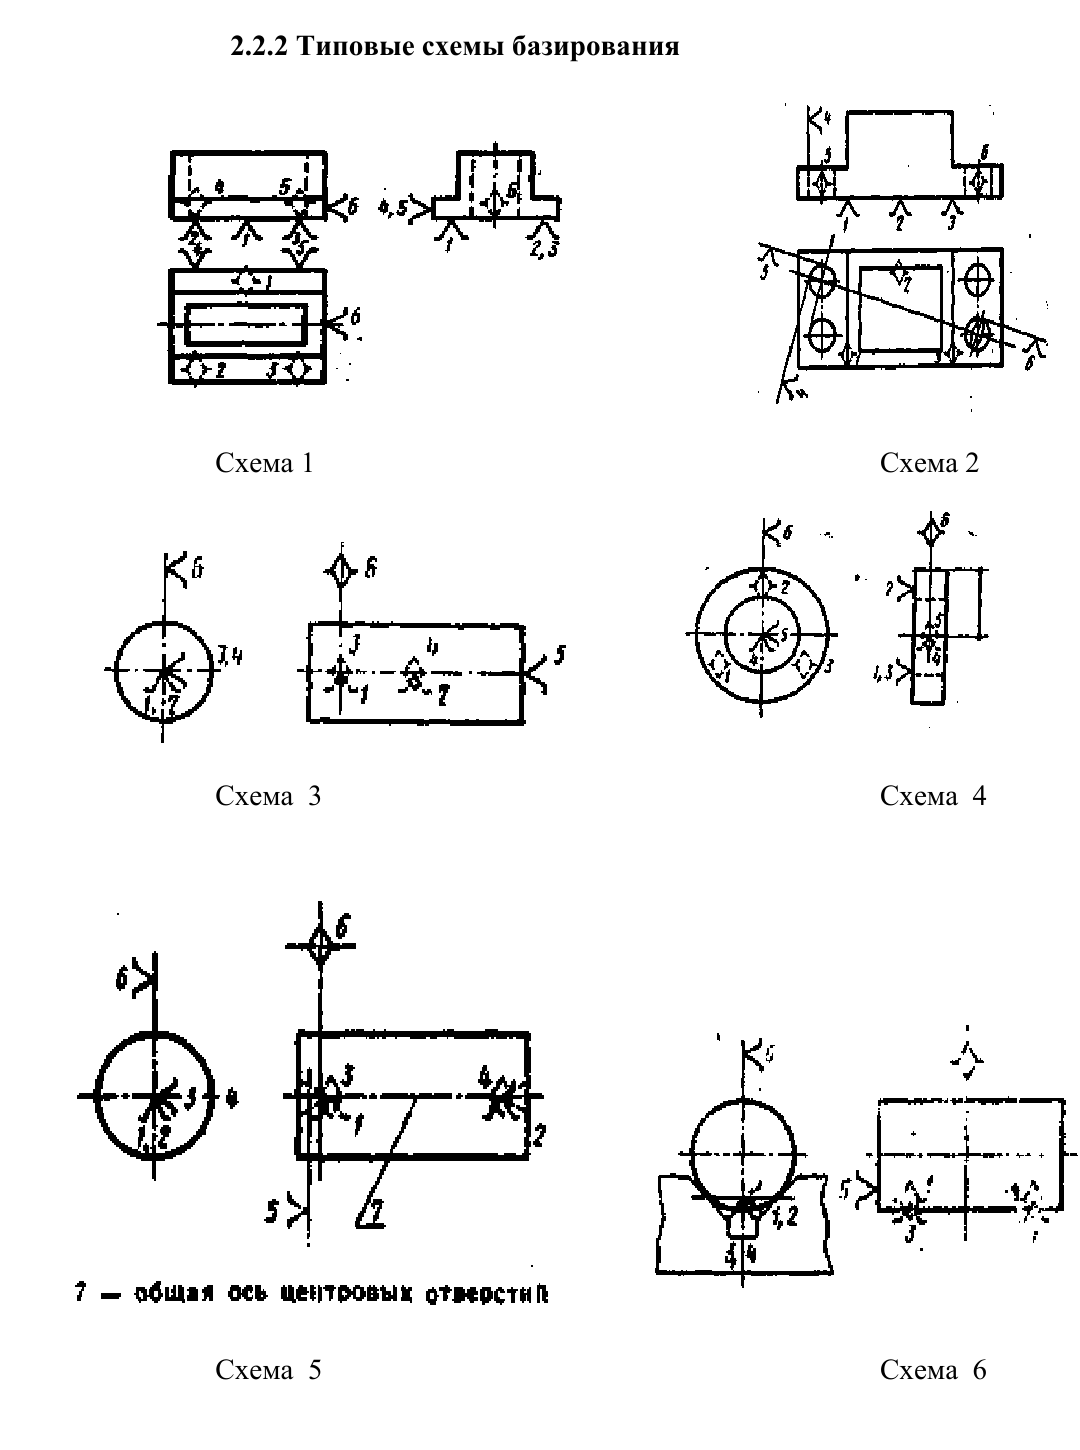
Схема базирования задаёт требуемое положение заготовки через контакт с установочными элементами. Для твёрдого тела в пространстве рассматривают три поступательных и три вращательных степени свободы.
Схема 3+2+1
Три точки на основной плоскости устраняют одно поступательное и два вращательных перемещения. Две точки на направляющей базе устраняют ещё одно поступательное и одно вращательное перемещение. Последняя точка устраняет оставшуюся поступательную степень свободы.
Типы баз по назначению
Технологическая база используется для задания положения заготовки при обработке или сборке. Измерительная база определяет положение поверхности, от которой оценивают размер. Конструкторская база задаёт положение детали в изделии.
Базирование и закрепление
Базирование определяет положение, а закрепление должно это положение сохранить под действием силы резания и других нагрузок.
- Не ставьте лишние жёсткие опоры без необходимости.
- Различайте базирование и закрепление.
- Для скрытых баз проверяйте, каким реальным комплектом установочных элементов они реализуются.
Продолжить проверку в Fits Calc
Статья объясняет методическую основу. Для конкретных исходных данных используйте расчётные и справочные модули Fits Calc, а нормативные значения проверяйте по применимому стандарту и документации.
Открыть Fits Calc →Принцип шести опорных точек
Для абсолютно твёрдого тела в пространстве существуют шесть степеней свободы: три поступательных перемещения и три вращения. В классической схеме 3–2–1 три опоры главной базы устраняют три степени, две направляющей — ещё две, одна упорной — последнюю. Не нужно воспринимать шесть точек как требование ставить шесть отдельных болтов: контакты создаются геометрией приспособления.
Расчёт и проверка на исходных данных
Пример: для прямоугольной заготовки 120×80×20 мм опоры 3–2–1 обеспечивают однозначное положение при отсутствии дополнительных паразитных контактов. Сила зажима прижимает к опорам, но сама по себе не должна заменять определённую схему базирования.
Технологические различия
| База | Количество опор | Ограничение |
|---|---|---|
| Главная плоскость | 3 | Перемещение нормально к плоскости и два поворота |
| Направляющая | 2 | Перемещение и поворот относительно дополнительной оси |
| Упорная | 1 | Последнее перемещение |
Таблицу можно прокручивать по горизонтали →
Как применять результат
Показанные числовые значения — расчётные иллюстрации, а не предписанные режимы конкретного предприятия. Для выпуска детали сопоставляют результат с её чертежом, фактическими характеристиками материала, допустимыми нагрузками и возможностями оборудования. Требования принимают из согласованной технической документации.