
Определение
Погрешность базирования связывают с рассеянием положения измерительной базы относительно настроенного инструмента при принятой схеме установки.
Главная причина
Ключевой случай — несовпадение установочной и измерительной баз. Если между ними расположен размер исходной заготовки с допуском, изменение этого размера может войти в погрешность выдерживаемого размера.
εб = 0при совпадении технологической и измерительной базы для рассматриваемого размераПосадка с зазором
При установке детали отверстием на жёсткую оправку ось детали может смещаться относительно оси оправки в пределах имеющегося зазора.
Призма
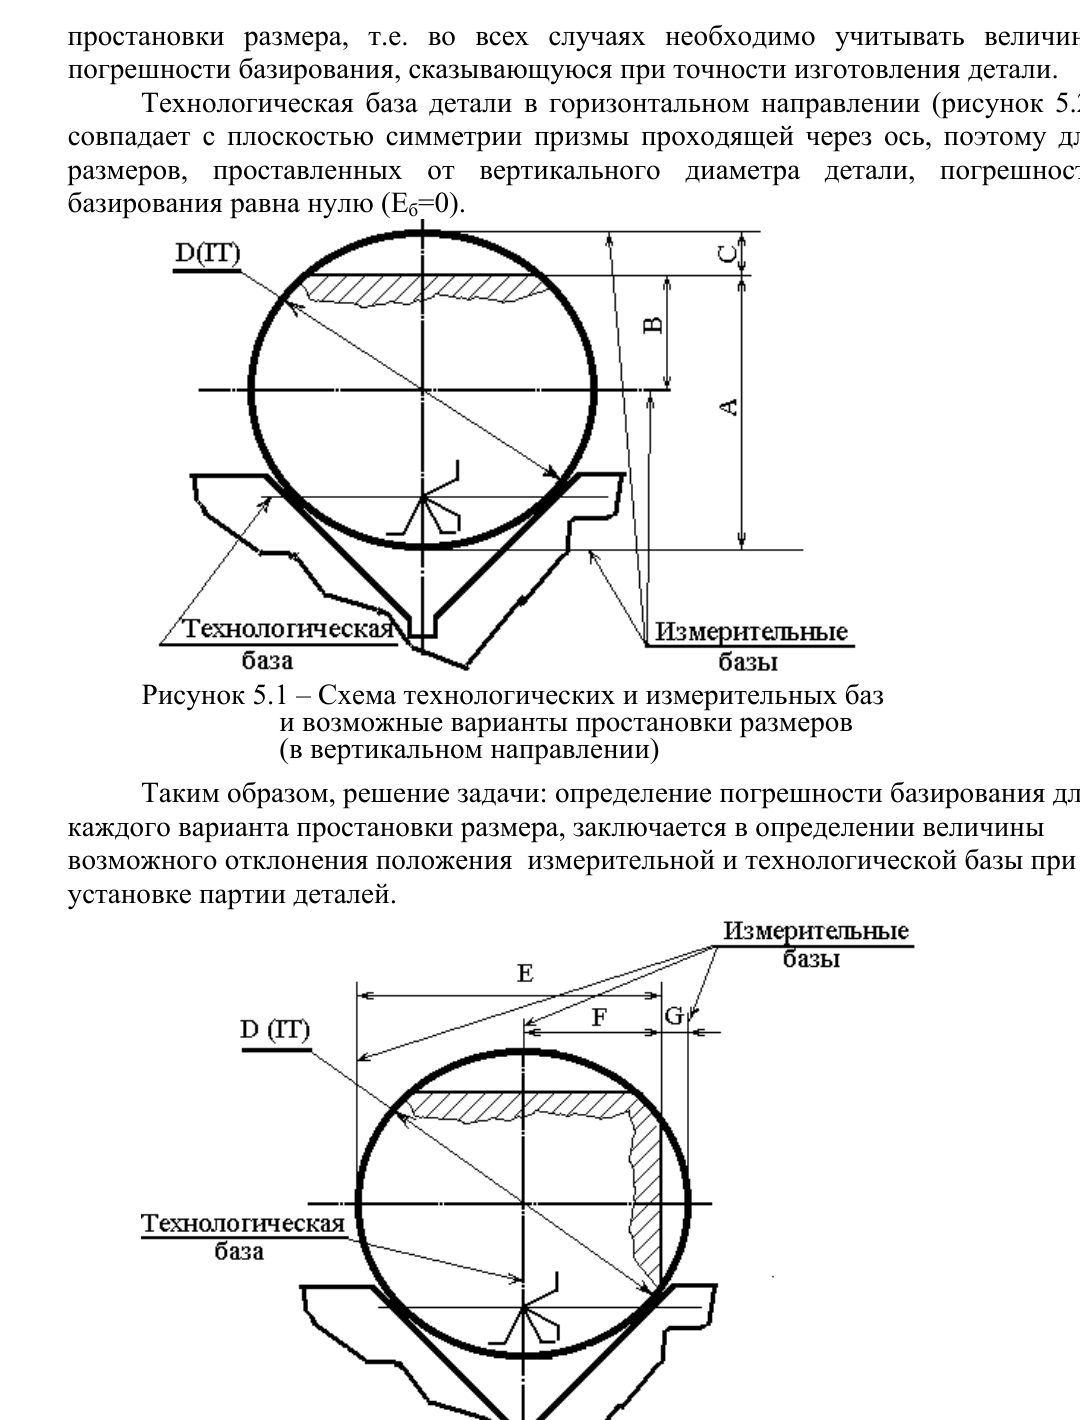
При базировании наружной цилиндрической поверхности в призме изменение диаметра приводит к изменению положения оси. Влияние зависит от направления выдерживаемого размера и угла призмы.
- Сначала определите измерительную базу конкретного размера.
- Не путайте допуск базового диаметра с самой погрешностью базирования.
- Если базы совпадают, проверьте, действительно ли для рассматриваемого размера εб=0.
Продолжить проверку в Fits Calc
Статья объясняет методическую основу. Для конкретных исходных данных используйте расчётные и справочные модули Fits Calc, а нормативные значения проверяйте по применимому стандарту и документации.
Открыть Fits Calc →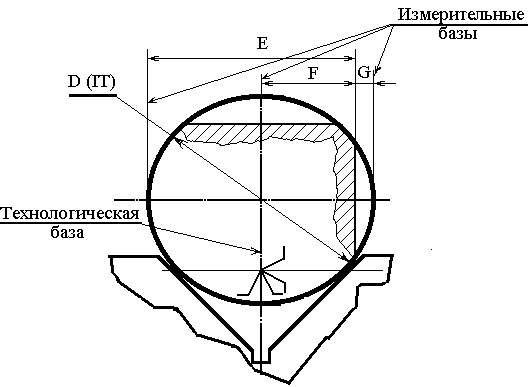
Расчёт погрешности базирования при перестановке
Погрешность базирования возникает из-за изменения положения измерительной или конструкторской базы относительно технологической. Она может зависеть от допусков промежуточных размеров, зазора установки или геометрии контактных поверхностей. Не всякое изменение положения заготовки — погрешность базирования: отдельно есть закрепление и погрешность приспособления.
Расчёт и проверка на исходных данных
Пример: размер C=A−B, где A=80±0,08 мм, B=25±0,05 мм. Номинал C=55 мм, а при методе максимума–минимума допуск отклонения C равен ±(0,08+0,05)=±0,13 мм. Для статистической оценки нужен другой набор допущений; складывать дисперсии без оснований нельзя.
Технологические различия
| Источник | Механизм | Способ проверки |
|---|---|---|
| Несовпадение баз | Передача допусков через размерную цепь | Предельный расчёт |
| Установка в отверстие с зазором | Смещение оси | Зазор и способ центрирования |
| Неровная опорная поверхность | Разное фактическое положение | Контакт и форма базы |
Таблицу можно прокручивать по горизонтали →
Как применять результат
Показанные числовые значения — расчётные иллюстрации, а не предписанные режимы конкретного предприятия. Для выпуска детали сопоставляют результат с её чертежом, фактическими характеристиками материала, допустимыми нагрузками и возможностями оборудования. Требования принимают из согласованной технической документации.