
Гарантия пределов и оценка вероятности — разные результаты
Метод максимум–минимум определяет крайние значения замыкающего звена при заданных допустимых интервалах. Статистический расчёт оценивает распределение результата при модели производственного разброса. RSS, корень из суммы квадратов, не заменяет гарантированные границы. Выбор метода зависит от требования взаимозаменяемости, допустимого риска и наличия данных о процессе, а не от желания получить меньший итоговый допуск.
Что требуется для каждого метода
| Метод | Исходные данные | Что означает результат |
|---|---|---|
| Максимум–минимум | Пределы всех звеньев, знаки и геометрическая связь | Диапазон всех допустимых сочетаний в принятой модели |
| Статистический | Средние, σ, распределения, зависимости и устойчивость процесса | Вероятностная оценка; требуется указание риска |
| RSS для линейной цепи | Стандартные отклонения независимых звеньев | σG = √Σσi², не сумма допусков |
| Коррелированные звенья | Ковариации и коэффициенты чувствительности | Дисперсия включает перекрёстные члены |
Таблицу можно прокручивать по горизонтали →
Сначала уравнение и требование
Для G = L − A − B гарантированные пределы равны Gmin = Lmin − Amax − Bmax и Gmax = Lmax − Amin − Bmin. Статистическая модель той же линейной цепи даёт среднее μG = μL − μA − μB. При независимых звеньях σG = √(σL² + σA² + σB²). Знаки вычитания исчезают в квадратных членах, но влияют на ковариации при зависимости. Общий станок, партия материала или температурный дрейф могут создавать такую зависимость.
- Зафиксировать, нужна ли гарантия любого сочетания или допускается заданная доля несоответствий.
- Выполнить расчёт максимум–минимум как ясную исходную проверку.
- Для статистики получить измерения процесса; отделить допуск чертежа от наблюдаемого σ.
- Проверить центрирование, устойчивость, независимость и форму распределений.
- Записать принятый охват kσ, обе границы и ограничения вывода.
Условный пример двух расчётов
Пусть L = 100 ± 0,20 мм, A = 40 ± 0,10 мм и B = 55 ± 0,15 мм. Номинальный зазор G = 5 мм. По максимум–минимум Gmin = 99,80 − 40,10 − 55,15 = 4,55 мм, Gmax = 100,20 − 39,90 − 54,85 = 5,45 мм.
Для отдельной учебной статистической модели предположим независимые, центрированные, нормальные распределения и условно приравняем каждый полудопуск к 3σ. Тогда σL = 0,20/3, σA = 0,10/3, σB = 0,15/3 мм; σG = √(0,20² + 0,10² + 0,15²)/3 = 0,089753 мм. Интервал μG ± 3σG равен примерно 4,730742…5,269258 мм. Это не измеренные данные и не доказанная характеристика производства.
| Показатель | Значение, мм | Смысл |
|---|---|---|
| Гарантированные пределы | 4,55…5,45 | Все сочетания заданных интервалов |
| σG условной модели | 0,089753 | Стандартное отклонение |
| μG ± 3σG | 4,730742…5,269258 | Около 99,73% нормальной модели, не абсолютная гарантия |
Таблицу можно прокручивать по горизонтали →
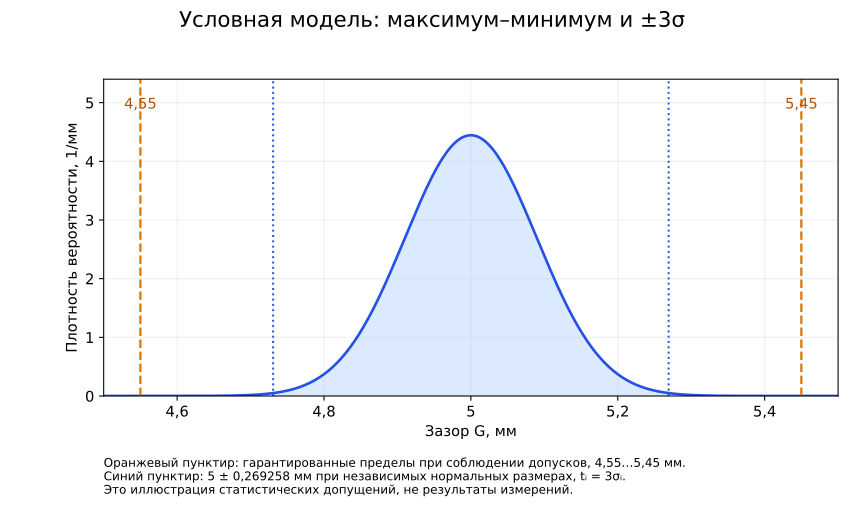
Нормальное распределение не имеет конечных границ: при допущении «полудопуск = 3σ» у каждой составляющей остаются хвосты за допуском. Поэтому эта модель не описывает строго отсечённую совокупность только годных деталей. Для отсечённых распределений вероятности пересчитывают отдельно. Если требование G = 5 ±0,30 мм, максимум–минимум не обеспечивает его; статистический интервал 3σ укладывается, но такой вывод допустим лишь вместе с принятым риском и подтверждённой моделью.
Недопустимые подмены
- Подставлять полные допуски вместо стандартных отклонений.
- Называть RSS наихудшим случаем.
- Игнорировать сдвиг средних и корреляцию.
- Переносить вероятность модели на производство без наблюдений.
После изменения процесса
При смене станка, базы, поставщика или партии обновляют оценки средних и разброса. Предельная геометрическая проверка остаётся действительной только при сохранении исходных требований; вероятностный вывод требует дополнительного подтверждения стабильности процесса. В отчёте сохраняют набор измерений, версию модели и причину выбора метода.
Как сформулировать вывод
Пишите отдельно: гарантируемые пределы по допускам и вероятностный охват при перечисленных предположениях. Эти выводы нельзя объединять в одну «точность цепи».
Источники и границы проверки
- NIST: Combining uncertainty components. Проверен открытый текст формулы распространения стандартной неопределённости, включая ковариации. Применение к разбросу размеров в статье — отдельно оговорённая инженерная модель.
- ISO 129-1:2018: представление размеров и допусков. Проверена официальная аннотация области применения к 2D и 3D; это не доступ к полному тексту стандарта.
Числовые примеры условные: они показывают алгоритм и не назначают требования реальному изделию. Проверка источников выполнена 09.10.2026.