
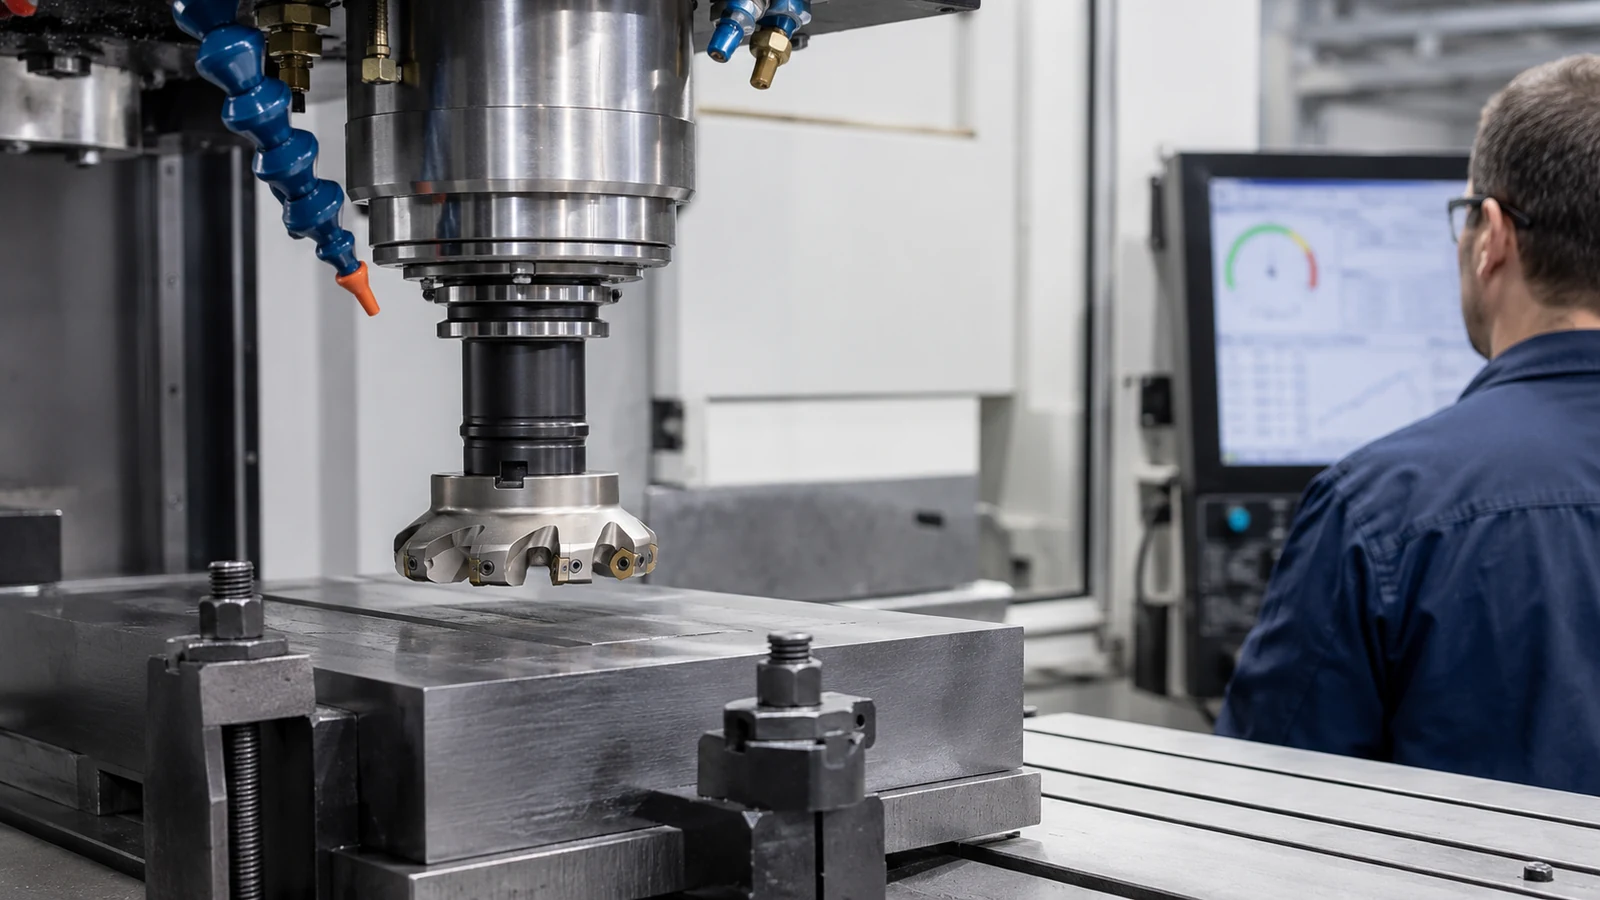
Рабочая точка привода
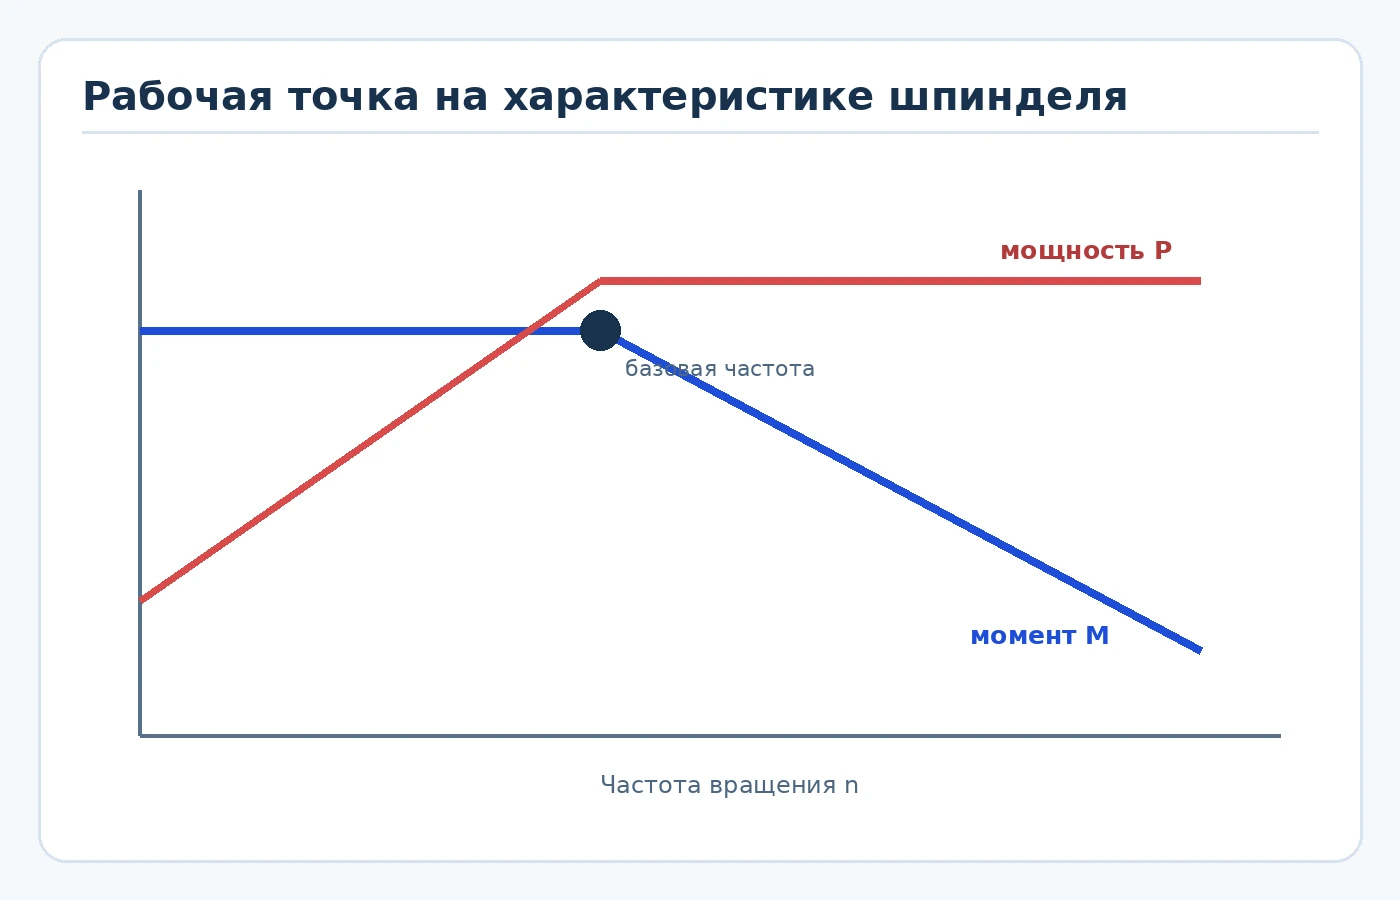
Связь M = 9550·P/n позволяет переводить мощность в момент для заданной частоты вращения. Ни максимальная мощность, ни максимальный момент обычно не доступны одновременно. До базовой частоты привод часто работает в области примерно постоянного момента, после неё — примерно постоянной мощности.
Паспортная диаграмма важнее пары максимальных чисел. Следует различать длительный режим, кратковременную перегрузку и мощность непосредственно на шпинделе. Потери передачи и вспомогательных систем уменьшают полезную мощность.
От режима резания к шпинделю
Потребную мощность оценивают через силу и скорость резания либо через производительность съёма и удельную силу резания. Полученное значение относится к резанию и дополняется запасом на неопределённость материала, износ инструмента и динамику.
Крутящий момент особенно критичен при больших диаметрах, тяжёлом фрезеровании и сверлении. Высокооборотный шпиндель с большой пиковой мощностью может оказаться слабым на 500 об/мин.
Что делать при нехватке
Если не хватает мощности, уменьшают подачу, глубину или ширину резания, изменяют число одновременно работающих зубьев либо выбирают иной инструмент. Если ограничивает момент на низких оборотах, иногда помогает уменьшение диаметра инструмента при сохранении допустимой скорости. Любое изменение снова проверяют по стойкости, качеству поверхности и производительности.
Инженерная интерпретация результата
Расчёт мощности начинается с режима на режущей кромке. Для фрезерования производительность съёма Q = ap·ae·Vf связывают с удельной силой резания и эффективностью. Удельная сила зависит от материала, толщины стружки и геометрии инструмента, поэтому табличное значение является приближением. При нестабильном припуске принимают худший участок, а не среднюю глубину.
Момент от силы резания возрастает с радиусом инструмента. Крупная торцевая фреза может потребовать значительного момента даже при умеренной мощности из-за низких оборотов. Малая фреза работает на высокой частоте и чаще ограничивается оборотами или мощностью. Замена диаметра меняет одновременно обороты, число зубьев в контакте, ширину обработки и жёсткость, поэтому режим пересчитывают полностью.
График привода следует читать для выбранного исполнения. Ременной, редукторный и мотор-шпиндель имеют разные формы характеристик. Редуктор обеспечивает высокий низкоскоростной момент, но ограничивает максимальные обороты и добавляет потери. Мотор-шпиндель удобен для скоростной обработки, однако его низкочастотные возможности могут быть недостаточны для тяжёлого резания.
На производстве расчёт подтверждают наблюдением нагрузки, температуры и стабильности цикла. Кратковременный пик при входе в материал и постоянная перегрузка имеют разные причины. Если нагрузка растёт по мере износа инструмента, система контроля может назначить предупреждение или смену до достижения предела. Такой контроль превращает единичный расчёт мощности в управляемый эксплуатационный параметр.
Что проверить в первую очередь
| Группа | Что проверяется | Инженерный смысл |
|---|---|---|
| Мощность двигателя | Исходная характеристика привода | Не равна полезной мощности |
| Мощность шпинделя | Доступна в определённом режиме | Проверить длительность |
| Момент | Зависит от оборотов | Критичен на низкой частоте |
| Потребная мощность | Зависит от режима и материала | Добавить обоснованный запас |
| Диаграмма | Показывает совместимость P, M и n | Использовать рабочую точку |
Таблицу можно прокручивать по горизонтали →
Момент шпинделя
При P = 7,5 кВт и n = 1200 об/мин M = 59,7 Н·м.
Расчётный пример
Фрезерная операция требует 7,5 кВт на 1200 об/мин, что соответствует 59,7 Н·м. По диаграмме выбранного шпинделя в длительном режиме доступно только 6,0 кВт, или 47,8 Н·м. Кратковременные 9 кВт не подходят для непрерывного прохода. Уменьшение производительности съёма на 20 % снижает расчётную мощность примерно до 6,0 кВт; после этого режим проверяют по подаче на зуб и устойчивости.
Типичные ошибки
- Сравнивать только максимальные мощности.
- Использовать 9550 без согласования кВт, об/мин и Н·м.
- Не различать пик и длительный режим.
- Не учитывать потери до шпинделя.
- Снижать обороты, не проверяя рост требуемого момента.
Порядок проверки
- 1Рассчитать обороты по скорости резания.
- 2Определить потребную мощность операции.
- 3Перевести её в момент рабочей точки.
- 4Открыть диаграмму шпинделя.
- 5Сравнить длительные характеристики.
- 6Назначить запас и скорректировать режим.
- 7Проверить нагрев и нагрузку в пробном цикле.
От требований к проверяемому выбору
Fits Calc помогает собрать параметры детали и операции, отфильтровать оборудование, увидеть пробелы в исходных данных и сохранить обоснование выбора. Каталог ускоряет поиск, но окончательное решение остаётся инженерной проверкой по паспорту и реальной комплектации.
Связанные материалы
Дополнительная инженерная проверка выбора оборудования
Для темы «Мощность и крутящий момент шпинделя» важно перейти от каталожного описания к проверке конкретной детали. Максимальный ход, мощность или частота вращения — это границы конфигурации, а не гарантия технологического результата.
M = 9550·P/nконтрольная зависимостьЧисловой пример: при P=7,5 кВт и n=1500 об/мин идеальный момент ≈47,8 Н·м; реальный доступный момент проверяют по характеристике привода.
| Группа проверки | Что фиксировать | Почему это важно |
|---|---|---|
| Геометрия | габарит детали + приспособление + выход инструмента | максимальный размер детали почти никогда не равен паспортному ходу |
| Режим | обороты, подача, мощность, момент | режим должен попадать в рабочий диапазон привода |
| Жёсткость | вылет, опоры, масса, закрепление | формальная мощность не компенсирует слабую технологическую систему |
| Точность | базы, прогрев, инструмент, измерение | паспортная точность не равна точности детали |
| Экономика | наладка, такт, загрузка, смена инструмента | для малой и большой серии оптимальные решения различаются |
Таблицу можно прокручивать по горизонтали →
Минимальный протокол пробной обработки
- Зафиксировать реальную оснастку и инструмент.
- Выполнить несколько циклов после прогрева.
- Измерить критические размеры, форму и поверхность.
- Записать фактический такт, корректоры и износ инструмента.
- Сравнить результат с расчётным запасом и только после этого подтверждать модель станка.
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.
Источники и нормативные ссылки
- ISO 230-1:2012 — Методы проверки геометрической точности станков без нагрузки и в квазистатических условиях.
- ГОСТ 22267-76 — Схемы и способы измерений геометрических параметров металлорежущих станков.
- Sandvik Coromant: milling formulas — Определения мощности, момента и производительности съёма.
- Sandvik Coromant: spindle selection — Момент, жёсткость и интерфейс шпинделя.