
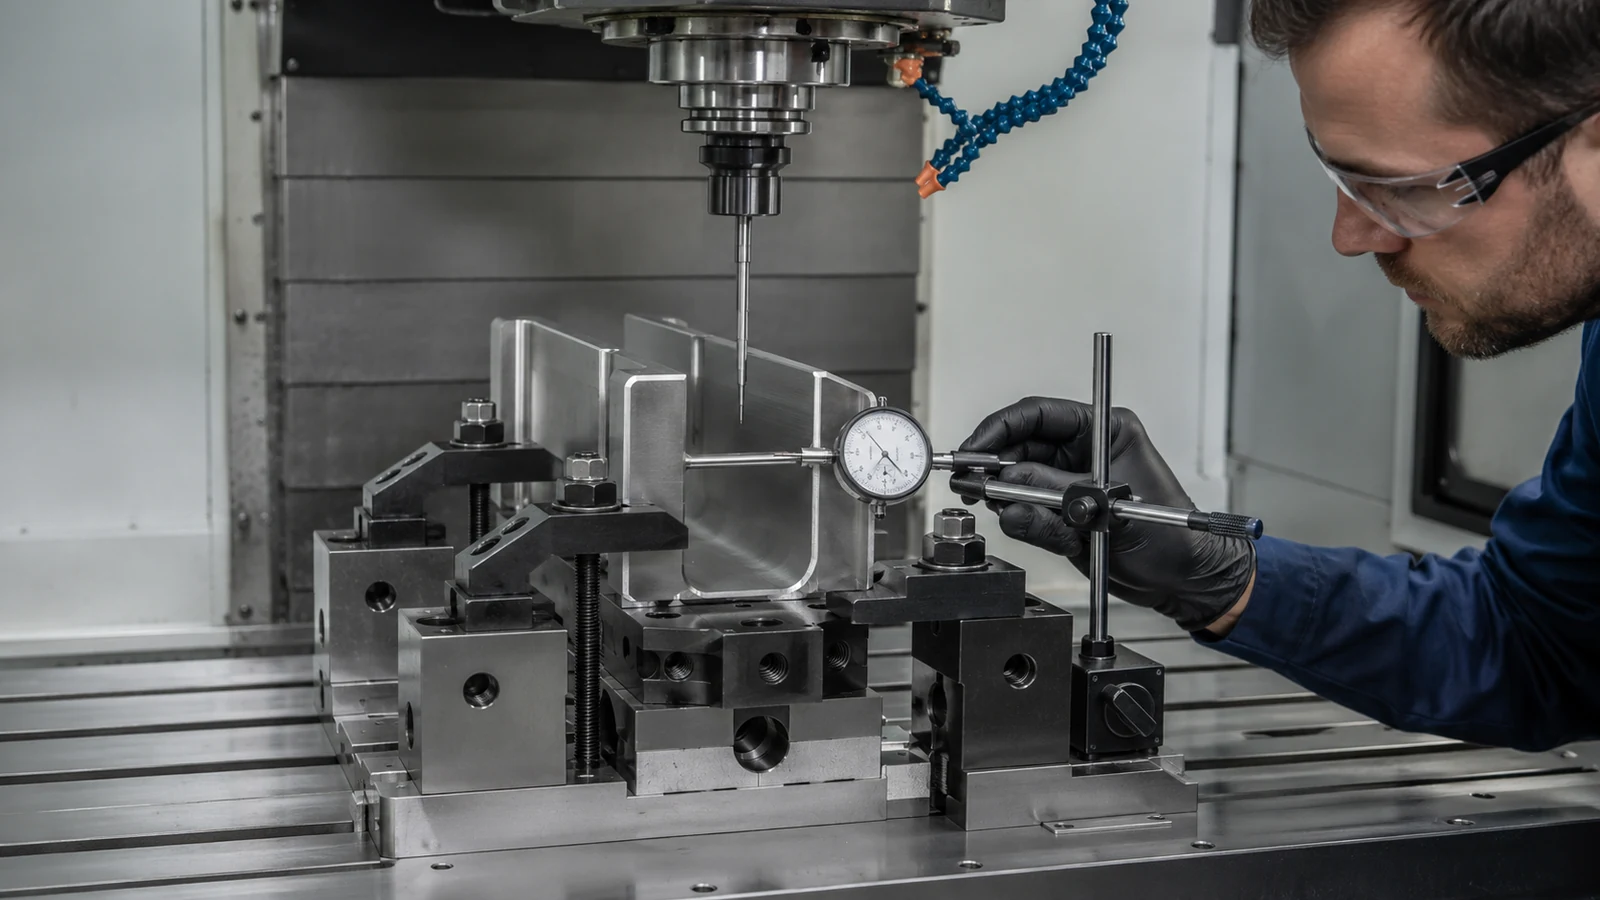
Система из последовательных податливостей
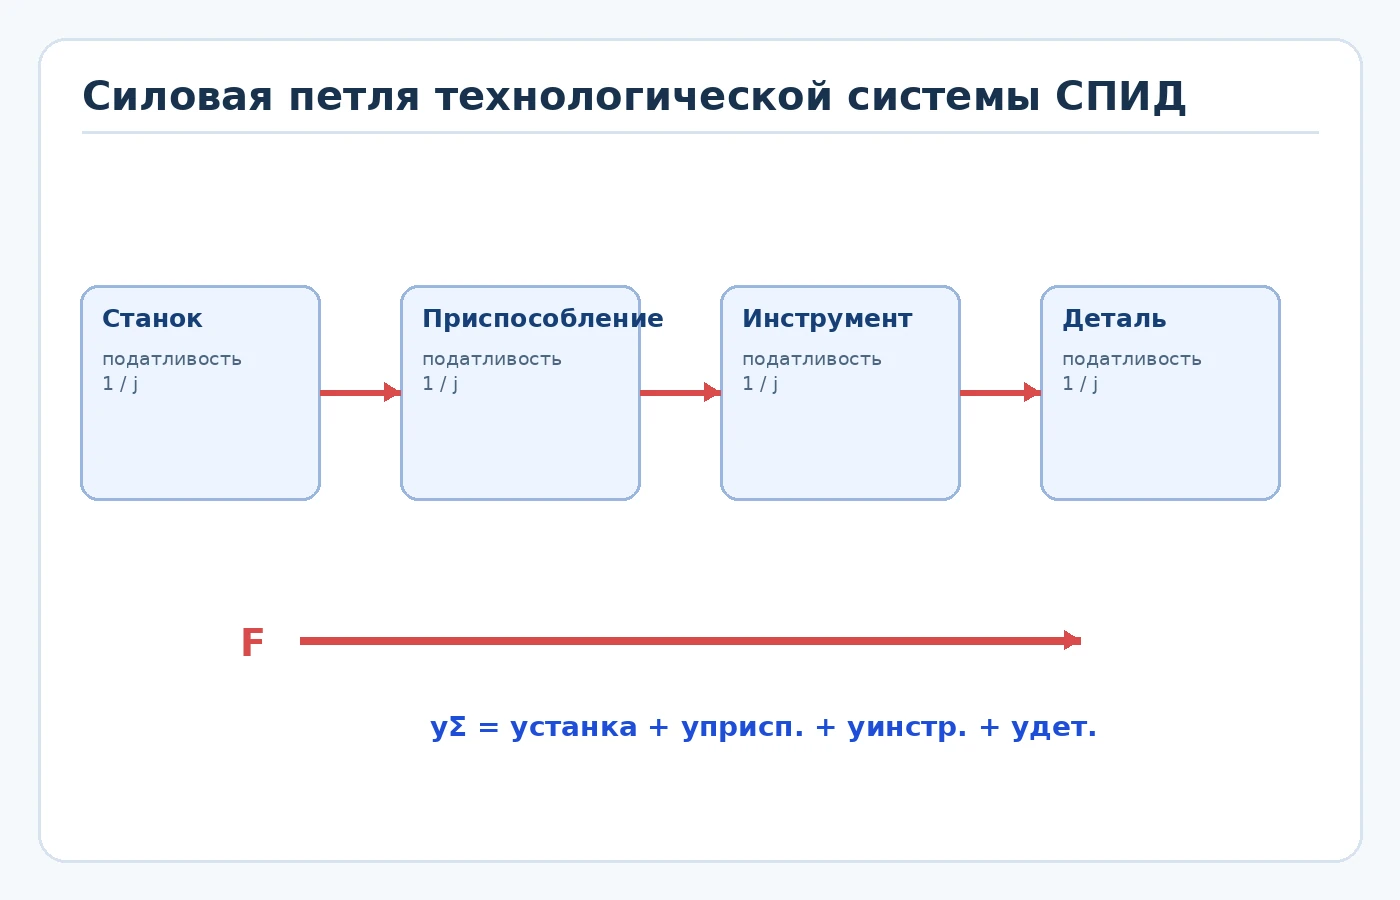
Аббревиатура СПИД означает «станок — приспособление — инструмент — деталь». В простейшей линейной оценке перемещения отдельных звеньев складываются. Поэтому жёсткий станок не компенсирует длинную тонкую оправку или слабое закрепление заготовки.
Жёсткость j связывает силу F и упругое перемещение y: j = F/y. Удобно складывать податливости 1/j. Реальная система зависит от направления нагрузки, положения осей, контактов, зазоров и частоты возбуждения, поэтому расчёт служит оценкой, а не заменой испытания.
Статическая и динамическая проблема
Статическое смещение вызывает систематическую погрешность размера и формы. Динамическая податливость определяет склонность к автоколебаниям: даже средняя сила может быть допустимой, но периодическое возбуждение оставляет волнистость и ускоряет износ.
Признаки недостаточной жёсткости — изменение размера по длине, дрожание поверхности, шум, выкрашивание кромки и сильная зависимость результата от вылета. Исправление начинают с самого податливого звена.
Практические способы повышения устойчивости
Сокращают вылет инструмента, увеличивают диаметр оправки, добавляют опору детали, меняют точку приложения зажима и удаляют загрязнения из контактов. Режим корректируют после механической компоновки: уменьшение глубины или ширины резания снижает силу, а изменение оборотов может вывести процесс из резонансной области.
Инженерная интерпретация результата
Силовую петлю строят от зоны контакта режущей кромки через инструмент, шпиндель, корпус станка, стол, приспособление и деталь обратно к зоне резания. Чем длиннее петля и больше в ней контактных соединений, тем выше вероятность перемещений. Высокое приспособление и длинная оправка одновременно увеличивают плечи сил, поэтому компактная компоновка обычно даёт больший эффект, чем простое увеличение силы зажима.
Контактная жёсткость зависит от чистоты и площади сопряжений. Стружка под деталью создаёт локальную опору и угловую ошибку; недостаточно затянутый болт допускает микроперемещения; чрезмерный зажим деформирует тонкую стенку. Перед изменением режима проверяют базовые поверхности, затяжку и повторяемость установки.
Динамическая устойчивость не выводится только из статического y = F/j. Собственные частоты зависят от массы и жёсткости, а периодические силы — от числа зубьев и оборотов. Изменение частоты вращения способно вывести возбуждение из опасной области без существенного снижения производительности. Для повторяющейся операции устойчивые зоны фиксируют экспериментально вместе с конкретной оправкой и вылетом.
Погрешность от упругой деформации может меняться вдоль траектории. При точении тонкого вала жёсткость минимальна посередине пролёта; при фрезеровании стенки она снижается по мере удаления материала. Поэтому постоянная коррекция не всегда помогает. Применяют черновые и чистовые переходы, технологические перемычки, последовательность симметричного снятия припуска и опоры, которые убирают после стабилизации формы.
Что проверить в первую очередь
| Группа | Что проверяется | Инженерный смысл |
|---|---|---|
| Станок | Шпиндель, направляющие, положение осей | Выбирать устойчивую рабочую область |
| Приспособление | Контакты, зажим, высота | Сократить силовую петлю |
| Инструмент | Диаметр и вылет | Минимизировать вылет |
| Деталь | Сечение и длина | Добавить опору без деформации |
| Процесс | Силы и возбуждение | Настроить режим после компоновки |
Таблицу можно прокручивать по горизонтали →
Линейная оценка перемещения
При F = 1200 Н и j = 60000 Н/мм получаем y = 0,020 мм.
Расчётный пример
При фрезеровании тонкой стенки измерено отклонение 0,05 мм. Оценка показывает: оправка даёт 0,020 мм, приспособление 0,010 мм, деталь 0,018 мм; сумма близка к наблюдаемой. Уменьшение подачи снижает силу, но ухудшает производительность. Более эффективны сокращение вылета оправки и добавление технологического ребра или опоры, после чего режим можно восстановить. Зажим проверяют отдельно, чтобы усиление не деформировало тонкую стенку ещё до резания.
Типичные ошибки
- Приписывать вибрацию только станку.
- Оценивать жёсткость без направления силы.
- Снижать режим до проверки вылета и закрепления.
- Считать зажим абсолютно жёстким.
- Игнорировать динамику и положение осей.
Порядок проверки
- 1Определить направление результирующей силы.
- 2Нарисовать силовую петлю СПИД.
- 3Найти длинные и слабые звенья.
- 4Оценить перемещения по F/j.
- 5Изменить компоновку и опоры.
- 6Подобрать устойчивые обороты и режим.
- 7Подтвердить результат измерением детали.
От требований к проверяемому выбору
Fits Calc помогает собрать параметры детали и операции, отфильтровать оборудование, увидеть пробелы в исходных данных и сохранить обоснование выбора. Каталог ускоряет поиск, но окончательное решение остаётся инженерной проверкой по паспорту и реальной комплектации.
Связанные материалы
Дополнительная инженерная проверка выбора оборудования
Для темы «Жёсткость технологической системы СПИД» важно перейти от каталожного описания к проверке конкретной детали. Максимальный ход, мощность или частота вращения — это границы конфигурации, а не гарантия технологического результата.
δ = F/jконтрольная зависимостьЧисловой пример: при силе 1000 Н и жёсткости системы 20000 Н/мм упругая деформация ≈0,05 мм — уже значимо для точного размера.
| Группа проверки | Что фиксировать | Почему это важно |
|---|---|---|
| Геометрия | габарит детали + приспособление + выход инструмента | максимальный размер детали почти никогда не равен паспортному ходу |
| Режим | обороты, подача, мощность, момент | режим должен попадать в рабочий диапазон привода |
| Жёсткость | вылет, опоры, масса, закрепление | формальная мощность не компенсирует слабую технологическую систему |
| Точность | базы, прогрев, инструмент, измерение | паспортная точность не равна точности детали |
| Экономика | наладка, такт, загрузка, смена инструмента | для малой и большой серии оптимальные решения различаются |
Таблицу можно прокручивать по горизонтали →
Минимальный протокол пробной обработки
- Зафиксировать реальную оснастку и инструмент.
- Выполнить несколько циклов после прогрева.
- Измерить критические размеры, форму и поверхность.
- Записать фактический такт, корректоры и износ инструмента.
- Сравнить результат с расчётным запасом и только после этого подтверждать модель станка.
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.
Источники и нормативные ссылки
- ISO 230-1:2012 — Методы проверки геометрической точности станков без нагрузки и в квазистатических условиях.
- ГОСТ 22267-76 — Схемы и способы измерений геометрических параметров металлорежущих станков.
- ISO/TR 230-8:2010 — Руководство по вибрациям станков.