
От идентификации к исполнению
Сначала проверяют модель, год, исполнение, систему ЧПУ, комплектацию и заводской номер. Станки с одинаковым коммерческим названием могут иметь разные шпиндели, столы, приводы и программные опции. Для бывшего в эксплуатации оборудования паспорт дополняют фактическими измерениями.
Затем характеристики группируют: геометрия, кинематика, энергетика, точность, инструмент, подключение и эксплуатационные условия. Такой порядок предотвращает ошибку, когда подходящие ходы заслоняют недостаточную высоту установки или нужные обороты недоступны с требуемым моментом.
Максимум не означает совместимость максимумов
Максимальные обороты, момент и мощность относятся к разным участкам характеристики шпинделя. На низкой частоте привод обычно ограничен моментом, выше базовой частоты — мощностью. Аналогично максимальная скорость подачи не является рабочей подачей резания и может указываться для холостого перемещения.
Грузоподъёмность стола не отвечает за допустимый опрокидывающий момент от высокой оснастки. Максимальный диаметр инструмента может требовать пустых соседних гнёзд магазина. Каждый предельный параметр читают вместе с примечаниями.
Что подтверждать измерением
Геометрическую точность, позиционирование и повторяемость подтверждают протоколом испытаний, а не рекламным буклетом. После перевозки, установки или ремонта параметры могут измениться. Для критичной операции выполняют контрольную обработку образца в тепловом режиме, близком к производственному.
Инженерная интерпретация результата
Единицы и условия измерения проверяют до сравнения чисел. Нагрузка стола указывается в килограммах, усилие оси — в ньютонах, момент — в ньютон-метрах, а мощность может быть приведена для разных режимов S1 и S6. Точность иногда указана на полной длине оси, иногда на участке. Без этих уточнений одинаковые числа описывают разные свойства.
Поля «максимум» читают вместе с геометрией. Максимальная длина инструмента может уменьшать допустимую массу; максимальный диаметр — занимать соседние ячейки магазина; максимальная масса детали — предполагать центрированную нагрузку. Для поворотных столов особенно важны допустимый момент инерции и эксцентриситет. Если таких данных нет, запрос производителю является частью выбора.
Электрические и инфраструктурные требования также технологичны. Проверяют напряжение, установленную мощность, давление и расход сжатого воздуха, требования к фундаменту, теплоотвод и систему СОЖ. Недостаточная вытяжка или охлаждение ограничит реальный режим даже при подходящем шпинделе. Габарит поставки и сервисные зоны вокруг станка отличаются от его рабочего пятна на плане.
Для подержанного оборудования формируют фактический паспорт состояния: геометрические измерения, люфты, состояние шпинделя, пробу круговой интерполяции, температурный дрейф и обработку образца. Заводская таблица идентифицирует конструкцию, но не подтверждает сохранение исходных норм после лет эксплуатации. Решение оформляют с датой и протоколами, чтобы отделить паспорт модели от состояния конкретного экземпляра.
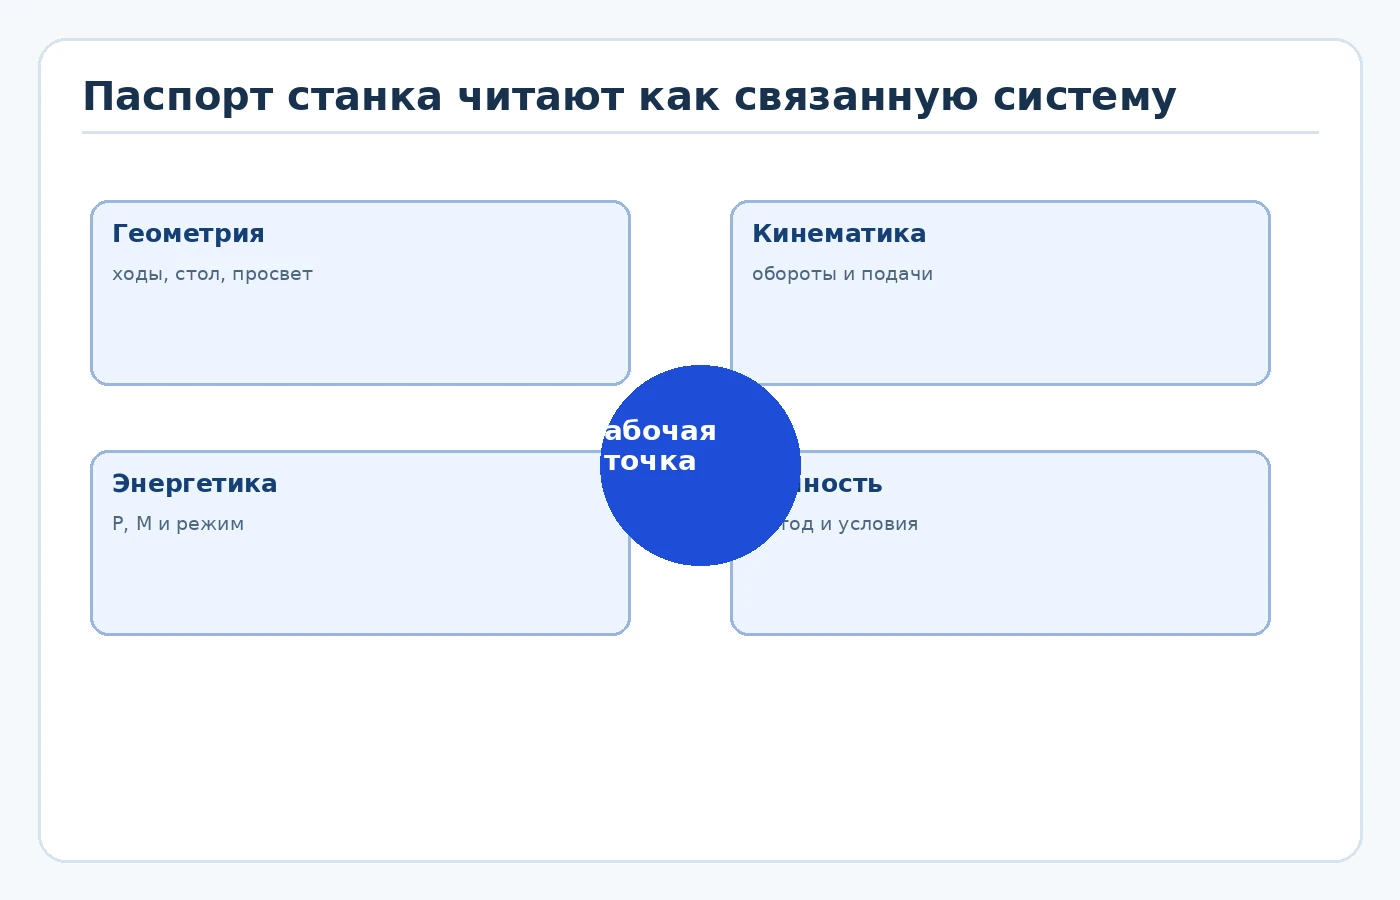
Что проверить в первую очередь
| Группа | Что проверяется | Инженерный смысл |
|---|---|---|
| Рабочая зона | Ходы, стол, просветы, допустимая масса | Компоновка детали и оснастки |
| Шпиндель | Диапазоны, базовая частота, графики P и M | Рабочая точка режима |
| Подачи | Рабочая и ускоренная подачи, усилие осей | Траектория под нагрузкой |
| Инструмент | Конус, магазин, масса, длина и диаметр | Совместимость комплекта |
| Точность | Метод, длина измерения, температура | Протокол и условия |
Таблицу можно прокручивать по горизонтали →
Переход между мощностью и моментом
При P = 11 кВт и n = 1500 об/мин эквивалентный момент равен 70,0 Н·м. Это расчётная связь, а не доказательство доступности момента без диаграммы привода.
Расчётный пример
В паспорте центра указаны 12000 об/мин, 15 кВт и 95 Н·м. Требуемый режим — 8000 об/мин и 12 кВт. Простое сравнение 12 < 15 недостаточно: 15 кВт могут быть кратковременной мощностью, а непрерывная — 9 кВт. На 8000 об/мин по диаграмме доступно 10 кВт, поэтому режим не проходит в длительной работе. Решение — уменьшить объём съёма, изменить инструмент либо выбрать другое исполнение шпинделя.
Типичные ошибки
- Смешивать кратковременную и длительную мощность.
- Принимать ускоренную подачу за рабочую.
- Складывать независимые паспортные максимумы.
- Игнорировать примечания к магазину инструмента.
- Оценивать подержанный станок только по заводскому паспорту.
Порядок проверки
- 1Идентифицировать точное исполнение.
- 2Разнести характеристики по группам.
- 3Задать рабочую точку операции.
- 4Проверить диаграммы и примечания.
- 5Сопоставить инструмент и оснастку.
- 6Запросить протокол точности.
- 7Подтвердить критичный режим пробной обработкой.
От требований к проверяемому выбору
Fits Calc помогает собрать параметры детали и операции, отфильтровать оборудование, увидеть пробелы в исходных данных и сохранить обоснование выбора. Каталог ускоряет поиск, но окончательное решение остаётся инженерной проверкой по паспорту и реальной комплектации.
Связанные материалы
Расширенный производственный чек-лист
Для темы «Как читать паспорт металлорежущего станка» полезно фиксировать не только рекомендуемый параметр, но и границы применимости. Один и тот же режим на жёсткой заготовке и на тонкой стенке может дать принципиально разный результат.
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.
Источники и нормативные ссылки
- ISO 230-1:2012 — Методы проверки геометрической точности станков без нагрузки и в квазистатических условиях.
- ГОСТ 22267-76 — Схемы и способы измерений геометрических параметров металлорежущих станков.
- ISO 230-2:2014 — Определение точности и повторяемости позиционирования управляемых осей.