
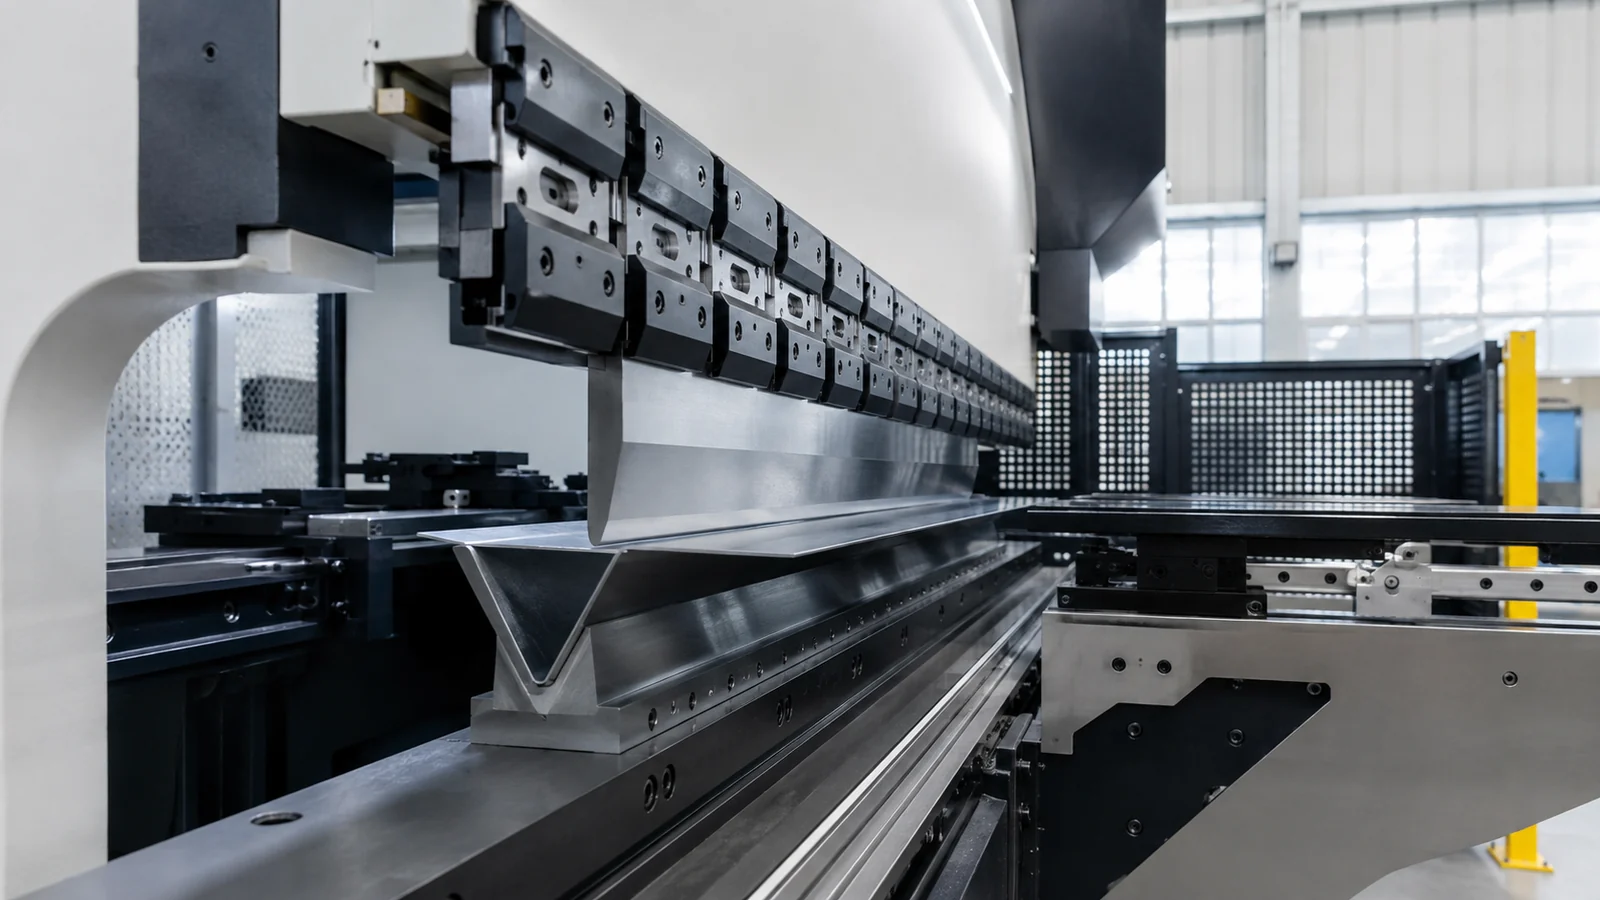
Назначение и типовые детали
Пресс формирует прямолинейные гибы между пуансоном и матрицей. Воздушная гибка регулирует угол ходом; гибка в упор и калибровка требуют другого усилия и оснастки.
Компоновка и принцип работы
Траверса перемещает пуансон, задний упор задаёт полку, бомбирование компенсирует прогиб. Синхронизированные оси и CNC управляют положением и последовательностью.
Ключевые параметры выбора
Проверяют длину, усилие, расстояние между стойками, просвет, ход, открытие и нагрузку инструмента. Моделируют столкновения полок, порядок гибов и доступ упора.
Ограничения класса
Усилие зависит от прочности, толщины, длины и V-раскрытия. Короткая деталь концентрирует нагрузку, а большая полка может столкнуться со станиной.
Эксплуатация и приёмка процесса
До запуска проверяют защитные устройства, зажим заготовки, состояние инструмента, систему смазки или СОЖ и свободный ход всех органов. Приёмка включает пробную деталь на реальном материале, измерение критических параметров и фиксацию режима. Для серии дополнительно контролируют дрейф, ресурс инструмента и полный такт, включая загрузку и измерения.
Инженерная интерпретация результата
Максимальное усилие может быть доступно не на всей длине или ограничиваться инструментом. Для сложного короба 3D-проверка последовательности выявляет столкновение раньше расчёта тоннажа. Первая деталь подтверждает развёртку и пружинение.
Класс оборудования нельзя выбирать по названию или одному максимальному параметру. Технолог сначала переводит чертёж в перечень операций, баз, доступов инструмента и контрольных переходов. Для каждой операции задаются рабочий диапазон, требуемая мощность, точность, оснастка и допустимое время переналадки. Паспортное значение является границей конфигурации, а не обещанием результата на любой детали. Полезно разделять жёсткие и экономические ограничения. К жёстким относятся невозможность закрепить заготовку, нехватка хода, недоступность поверхности, недостаточная сила или несовместимость материала с процессом. Экономические ограничения допускают выпуск детали, но делают маршрут дорогим из-за ручных установов, длительной наладки, низкой загрузки инструмента или обязательной доводки. Проверку начинают с компоновочного эскиза детали, приспособления и инструмента в крайних положениях. Затем сопоставляют режим с диаграммой мощности и момента, оценивают нагрузку, удаление стружки и тепла и собирают бюджет точности. Для серии добавляют хронометраж смены инструмента, загрузки, измерений и обслуживания. Результат фиксируют в карте выбора: исходные данные, допущения, подтверждающий документ, расчётный запас и условия пересмотра решения. Финальное подтверждение выполняют пробной обработкой и измерением контрольной детали. Проба воспроизводит реальное закрепление, инструмент, материал, программу и тепловой режим. Один удачный размер не заменяет оценку разброса: контролируют критические размеры, форму, взаимное положение и поверхность на нескольких циклах.
Что проверить в первую очередь
| Группа | Что проверяется | Инженерный смысл |
|---|---|---|
| Усилие | Rm, s, L, V | Выполнимость |
| Геометрия | Длина и просвет | Проход |
| Инструмент | Пуансон и матрица | Радиус |
| Упор | Оси и диапазон | Полка |
Таблицу можно прокручивать по горизонтали →
Оценка усилия
F — Н; Rm — Н/мм²; s, L и V — мм. Окончательный тоннаж проверяют по таблице производителя.
Расчётный пример
Для Rm = 450 Н/мм², s = 4 мм, L = 1000 мм и V = 32 мм получаем 319500 Н; после деления на 1000 это 319,5 кН.
Типичные ошибки
- Не корректировать материал.
- Не моделировать столкновения.
- Игнорировать локальную нагрузку.
- Не контролировать толщину.
Порядок проверки
- 1Задать материал.
- 2Построить последовательность.
- 3Рассчитать усилие.
- 4Проверить инструмент.
- 5Подтвердить первую деталь.
От требований к проверяемому выбору
Fits Calc помогает собрать параметры детали и операции, отфильтровать оборудование, увидеть пробелы в исходных данных и сохранить обоснование выбора. Каталог ускоряет поиск, но окончательное решение остаётся инженерной проверкой по паспорту и реальной комплектации.
Связанные материалы
Дополнительная инженерная проверка выбора оборудования
Для темы «Листогибочные прессы: усилие, длина гиба и выбор инструмента» важно перейти от каталожного описания к проверке конкретной детали. Максимальный ход, мощность или частота вращения — это границы конфигурации, а не гарантия технологического результата.
F ∝ L·t²/Vконтрольная зависимостьЧисловой пример: усилие гибки быстро растёт с квадратом толщины. Поэтому удвоение толщины при той же длине и оснастке требует примерно четырёхкратного уровня усилия; точное значение берут по таблице инструмента и материалу.
| Группа проверки | Что фиксировать | Почему это важно |
|---|---|---|
| Геометрия | габарит детали + приспособление + выход инструмента | максимальный размер детали почти никогда не равен паспортному ходу |
| Режим | обороты, подача, мощность, момент | режим должен попадать в рабочий диапазон привода |
| Жёсткость | вылет, опоры, масса, закрепление | формальная мощность не компенсирует слабую технологическую систему |
| Точность | базы, прогрев, инструмент, измерение | паспортная точность не равна точности детали |
| Экономика | наладка, такт, загрузка, смена инструмента | для малой и большой серии оптимальные решения различаются |
Таблицу можно прокручивать по горизонтали →
Минимальный протокол пробной обработки
- Зафиксировать реальную оснастку и инструмент.
- Выполнить несколько циклов после прогрева.
- Измерить критические размеры, форму и поверхность.
- Записать фактический такт, корректоры и износ инструмента.
- Сравнить результат с расчётным запасом и только после этого подтверждать модель станка.
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.
Источники и нормативные ссылки
- TRUMPF bending — Обзор листогибочных прессов.
- ISO 12100:2010 — Общие принципы оценки и снижения риска оборудования.
- Bystronic press brakes — Обзор прессов и автоматизации.