
Выбор начинается с детали, а не с каталога
Сначала фиксируют материал, массу и габариты заготовки, обрабатываемые поверхности, допуски, шероховатость и размер партии. По этим данным назначают технологические базы и последовательность переходов. Только после этого можно определить, нужен токарный станок, фрезерный центр, шлифовальная операция или сочетание нескольких машин.
Одинаковая по форме деталь может потребовать разного оборудования. Вал из нормализованной стали для единичного ремонта допустимо изготовить на универсальном токарном станке, а партия валов с несколькими шпоночными пазами и радиальными отверстиями уже обосновывает токарно-фрезерный центр. Поэтому главный критерий — не геометрическое сходство, а полный маршрут обработки.
Шесть групп ограничений
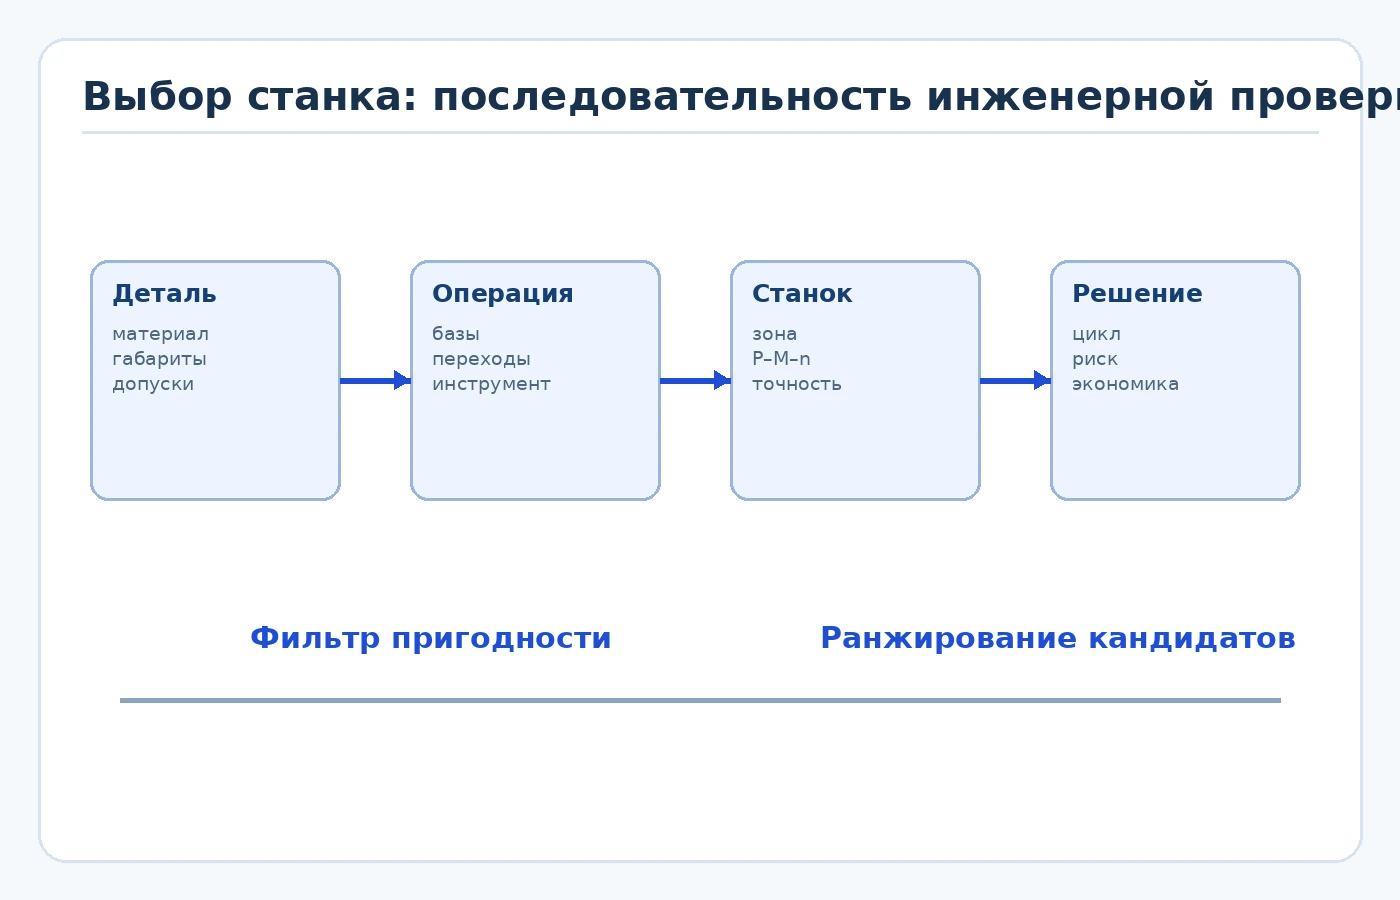
Станок проверяют последовательно по рабочей зоне, кинематике, энергетике, инструментальной системе, точности и организации производства. Габаритная проверка отвечает на вопрос, можно ли установить деталь. Кинематическая — достижимы ли обороты и подачи. Энергетическая — хватит ли мощности и момента. Инструментальная — совместимы ли оправки, патроны, револьверная головка и магазин.
Паспортная точность не равна допуску готовой детали. На результат дополнительно влияют базирование, упругие и температурные деформации, износ инструмента, измерительный метод и квалификация наладчика. Для ответственного размера необходим запас, а не равенство предельного допуска детали паспортному показателю станка.
Серийность меняет оптимальный ответ
Для одной детали решающими могут быть доступность станка и низкая стоимость подготовки. Для повторяющейся партии возрастает значение автоматической смены инструмента, стабильности привязок, времени цикла и возможности контроля в процессе. Более производительный станок экономически оправдан не сам по себе, а когда сокращение штучного времени и числа установов перекрывает затраты на программирование и оснастку.
Инженерная интерпретация результата
Требования полезно оформлять не одним списком, а матрицей «поверхность — переход — ограничение — проверяемая характеристика станка». Например, для глубокого отверстия важны не только координаты и ход Z: проверяются длина инструмента, удаление стружки, подвод СОЖ, осевое усилие и возможность контроля. Для широкой плоскости дополнительно оценивают диаметр фрезы, мощность, доступный ход с перебегом и положение детали на столе. Такая матрица показывает, какая характеристика действительно является критической.
Запас назначают раздельно. По ходам он нужен для установки и безопасной траектории; по мощности — для изменения материала и износа; по точности — для температурного дрейфа и остальных звеньев процесса. Один общий коэффициент запаса здесь некорректен. Избыточный запас тоже имеет цену: крупный станок занимает больше площади, потребляет больше энергии, может быть менее удобен на малой детали и требует более дорогой оснастки.
При сравнении кандидатов сначала применяют условия исключения, затем ранжируют прошедшие модели. Нельзя компенсировать недостаточный ход большим магазином инструмента или неудовлетворительную точность высокой мощностью. После жёсткой фильтрации допустимо присваивать веса производительности, удобству наладки, оснащению и сервису. Неизвестный критический параметр переводит модель в отдельную группу «требуется подтверждение», а не в группу подходящих.
Финальный результат должен быть воспроизводимым: исходные данные, версия паспорта, принятая комплектация, расчётные режимы, схема установки и причины отклонения альтернатив сохраняются вместе. Тогда выбор можно пересмотреть при изменении детали или партии, не начиная исследование заново. Именно такой документированный сценарий отличает инженерный подбор от просмотра каталога.
Что проверить в первую очередь
| Группа | Что проверяется | Инженерный смысл |
|---|---|---|
| Геометрия | Заготовка, приспособление, инструмент, ходы и безопасные зазоры | Комплект помещается во всех положениях |
| Кинематика | Диапазоны оборотов и рабочих подач | Расчётный режим находится внутри диапазонов |
| Энергетика | Мощность на шпинделе и момент на требуемых оборотах | Есть эксплуатационный запас |
| Точность | Позиционирование, повторяемость, геометрия и тепловое состояние | Процесс способен держать допуск |
| Производительность | Установы, смены инструмента, цикл, партия | Выпуск обеспечивается без узкого места |
Таблицу можно прокручивать по горизонтали →
Базовая проверка оборотов
Для фрезы D = 16 мм при V = 150 м/мин требуется n = 2984 об/мин. Паспортный диапазон должен включать это значение, но окончательный режим дополнительно проверяют по инструменту, материалу и мощности.
Расчётный пример
Рассмотрим корпус 420×280×90 мм из алюминиевого сплава. Для обработки требуется приспособление с полями по 35 мм с каждой стороны, поэтому минимальная зона по столу составляет 490×350 мм. Инструмент должен пройти над верхней поверхностью и выполнить отверстия глубиной 70 мм; значит, проверяют не только ход Z, но и расстояние от торца шпинделя до стола с учётом оправки. Требуемые 6000 об/мин и подача 1800 мм/мин находятся в диапазоне выбранного центра. При допуске положения 0,05 мм оставляют запас относительно подтверждённой точности позиционирования. Станок с ходами 500×400×400 мм подходит по геометрии, но решение принимают только после проверки приспособления в CAD-компоновке.
Типичные ошибки
- Выбирать модель только по названию операции.
- Сравнивать размер детали непосредственно с ходами без оснастки.
- Принимать мощность двигателя за непрерывную мощность резания.
- Считать паспортную точность гарантированным допуском детали.
- Игнорировать время переналадки и размер партии.
Порядок проверки
- 1Собрать требования чертежа и партии.
- 2Назначить заготовку, базы и маршрут.
- 3Выбрать класс и компоновку станка.
- 4Проверить рабочую зону с оснасткой.
- 5Проверить обороты, подачи, мощность и момент.
- 6Проверить инструментальную систему и точность.
- 7Сравнить цикл, загрузку и экономику вариантов.
От требований к проверяемому выбору
Fits Calc помогает собрать параметры детали и операции, отфильтровать оборудование, увидеть пробелы в исходных данных и сохранить обоснование выбора. Каталог ускоряет поиск, но окончательное решение остаётся инженерной проверкой по паспорту и реальной комплектации.
Связанные материалы
Дополнительная инженерная проверка выбора оборудования
Для темы «Как выбрать металлообрабатывающий станок под деталь и операцию» важно перейти от каталожного описания к проверке конкретной детали. Максимальный ход, мощность или частота вращения — это границы конфигурации, а не гарантия технологического результата.
reserve = (available-required)/requiredконтрольная зависимостьЧисловой пример: по каждому жёсткому параметру полезно считать запас, а не только «проходит/не проходит».
| Группа проверки | Что фиксировать | Почему это важно |
|---|---|---|
| Геометрия | габарит детали + приспособление + выход инструмента | максимальный размер детали почти никогда не равен паспортному ходу |
| Режим | обороты, подача, мощность, момент | режим должен попадать в рабочий диапазон привода |
| Жёсткость | вылет, опоры, масса, закрепление | формальная мощность не компенсирует слабую технологическую систему |
| Точность | базы, прогрев, инструмент, измерение | паспортная точность не равна точности детали |
| Экономика | наладка, такт, загрузка, смена инструмента | для малой и большой серии оптимальные решения различаются |
Таблицу можно прокручивать по горизонтали →
Минимальный протокол пробной обработки
- Зафиксировать реальную оснастку и инструмент.
- Выполнить несколько циклов после прогрева.
- Измерить критические размеры, форму и поверхность.
- Записать фактический такт, корректоры и износ инструмента.
- Сравнить результат с расчётным запасом и только после этого подтверждать модель станка.
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.
Источники и нормативные ссылки
- ISO 230-1:2012 — Методы проверки геометрической точности станков без нагрузки и в квазистатических условиях.
- ГОСТ 22267-76 — Схемы и способы измерений геометрических параметров металлорежущих станков.
- Sandvik Coromant: machining formulas — Формулы режимов, мощности, момента и производительности обработки.