
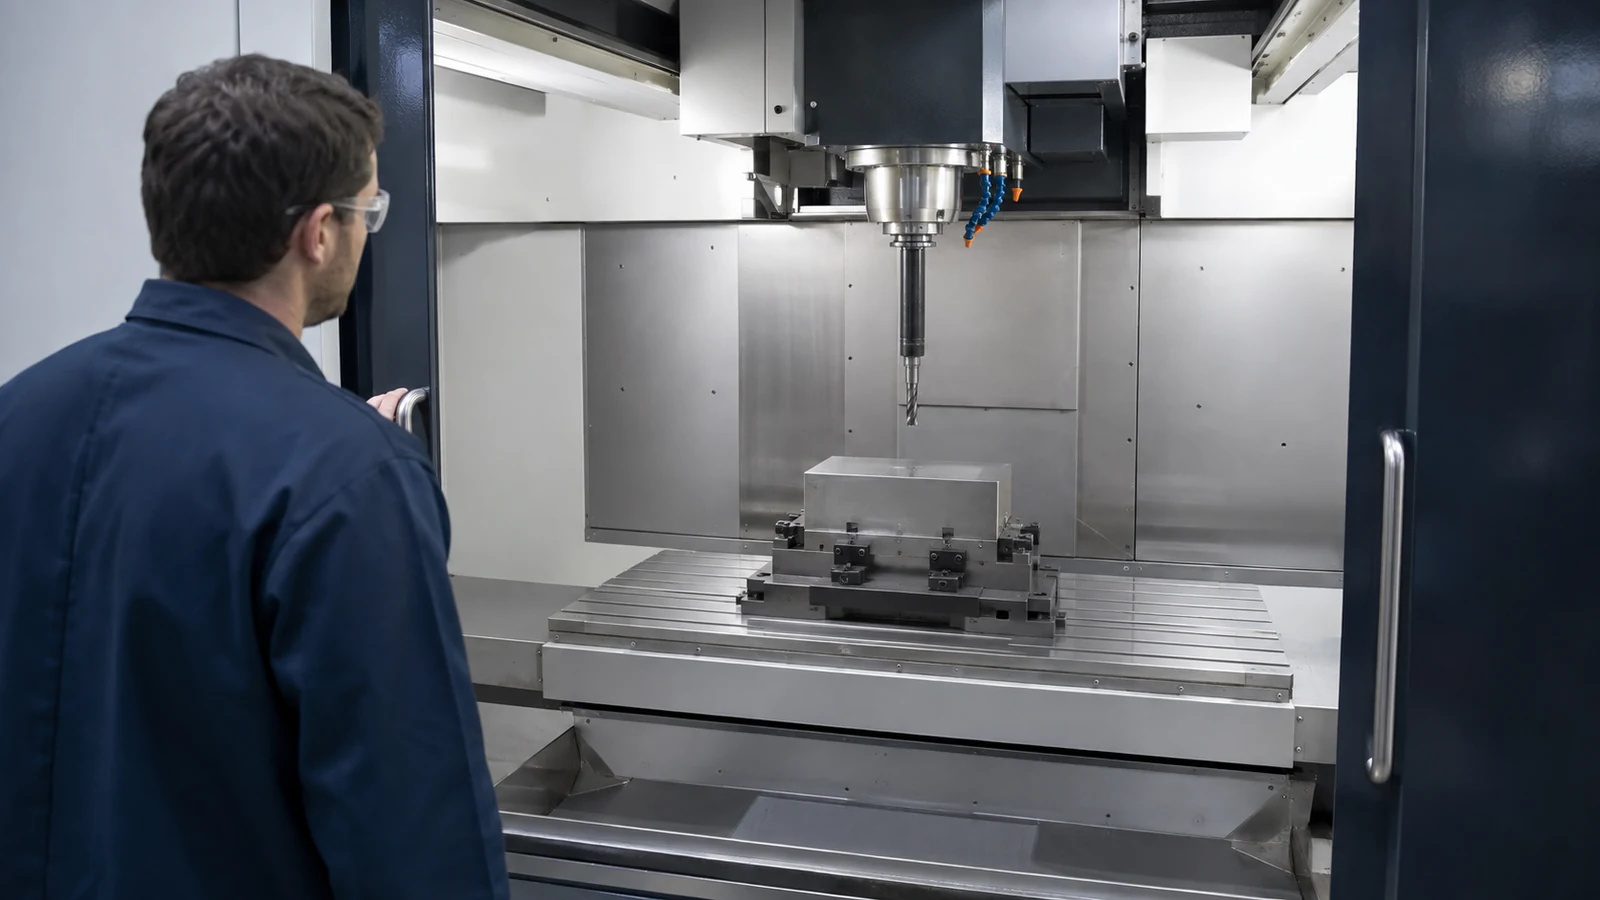
Статический габарит и кинематический конверт
Статический габарит показывает, помещается ли установленный комплект при неподвижных осях. Кинематический конверт учитывает все положения при обработке, смене инструмента, повороте стола и выводе щупа. Столкновение нередко возникает не в рабочей точке, а при подходе или автоматической смене.
По X и Y проверяют размеры оснастки и доступный ход относительно выбранного нуля. По Z складывают высоту приспособления, заготовки, выступающей части инструмента и безопасный зазор. Одновременно проверяют минимальное и максимальное расстояние от торца шпинделя до стола.
Поворотные оси
При наклоне или повороте прямоугольная деталь описывает больший пространственный объём. Учитывают диагональ, смещение центра массы, выступы зажимов и кабели приспособления. Допустимая масса поворотного стола может уменьшаться при большом эксцентриситете.
Для токарной обработки аналогом служит огибающая вращения: диаметр над станиной, над суппортом, положение кулачков и люнета. На длинных деталях проверяют ход задней бабки и доступ резца возле центра.
Запас безопасности
Номинальное касание границы недопустимо. Запас нужен для установки, разброса заготовок, удаления стружки, измерительного щупа и ошибок наладки. Его величину назначают по конкретной компоновке; универсального процента нет. Критичные положения лучше проверить в CAM или упрощённой 3D-сборке.
Инженерная интерпретация результата
Проверку удобно выполнять в системе координат станка. Для каждой оси записывают минимальную и максимальную координаты инструмента относительно машинного нуля, затем сравнивают не размах детали, а реальный диапазон траектории. Если ноль детали смещён от центра стола, одинаковый общий ход не гарантирует достижение обоих краёв.
Вертикальная компоновка требует двух противоположных проверок. Длинный инструмент должен подняться над деталью для безопасного перемещения, но короткий инструмент должен достать до нижней поверхности при минимальном вылете шпинделя. Высокое приспособление может помочь доступу короткого инструмента и одновременно лишить места длинный. Поэтому проверяют набор крайних инструментов, а не один средний.
Зажимные элементы входят в модель столкновений. Болты, прихваты, рукоятки тисков и корпуса упоров могут располагаться выше поверхности детали. Их временное переставление меняет последовательность переходов и время операции. Для автоматического процесса предпочтительна компоновка, в которой весь маршрут выполняется без вмешательства в зажим.
При повороте учитывают не только геометрическую диагональ, но и кабели, шланги, щуп, кожухи и ограничение момента на оси. Центр тяжести сборки может выйти далеко от оси вращения. После цифровой проверки выполняют медленный пробный прогон без резания с увеличенным безопасным расстоянием. Это подтверждает корректность нулей и реального исполнения станка.
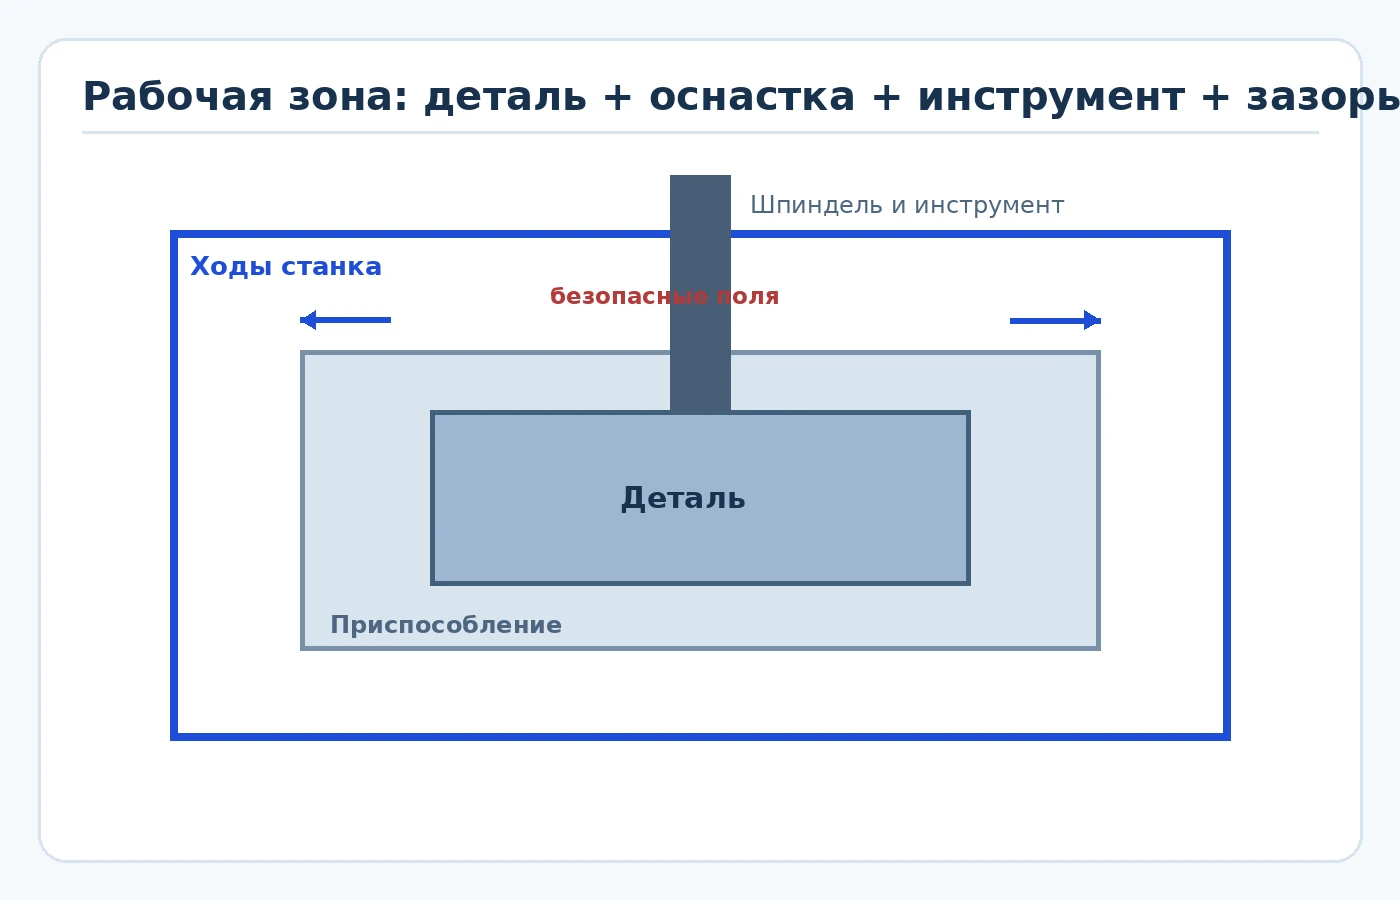
Что проверить в первую очередь
| Группа | Что проверяется | Инженерный смысл |
|---|---|---|
| X/Y | Оснастка плюс боковые поля | Проверить весь ход и зажимы |
| Z | Оснастка + деталь + инструмент + зазор | Проверить просвет шпинделя |
| Поворот | Диагональная огибающая | Проверить все углы |
| Масса | Деталь + приспособление | Учесть эксцентриситет |
| Смена инструмента | Положение шпинделя и магазина | Отдельная траектория |
Таблицу можно прокручивать по горизонтали →
Минимальный плановый габарит
Для детали 420×280 мм и поля b = 35 мм требуется минимум 490×350 мм.
Расчётный пример
Деталь 420×280×90 мм закреплена на плите высотой 80 мм. Концевая фреза выступает из шпинделя на 110 мм, безопасный зазор принят 20 мм. Требуемая вертикальная сумма равна 80 + 90 + 110 + 20 = 300 мм. При ходе Z = 400 мм этого формально достаточно, но необходимо проверить диапазон расстояния от торца шпинделя до стола. По плану требуется 490×350 мм. Центр с ходами 500×400 мм даёт всего 10 мм суммарного остатка по X, поэтому координату установки и крайние положения проверяют особенно внимательно.
Типичные ошибки
- Сравнивать деталь с ходом без приспособления.
- Игнорировать длину инструмента и шпиндель.
- Проверять только рабочую точку, но не подход.
- Не учитывать огибающую при повороте.
- Не оставлять монтажного и безопасного зазора.
Порядок проверки
- 1Построить сборку детали и оснастки.
- 2Задать нуль и крайние координаты.
- 3Добавить инструмент и шпиндель.
- 4Проверить статический габарит.
- 5Проверить траектории и смену инструмента.
- 6Проверить массу и центр тяжести.
- 7Зафиксировать минимальные требуемые ходы.
От требований к проверяемому выбору
Fits Calc помогает собрать параметры детали и операции, отфильтровать оборудование, увидеть пробелы в исходных данных и сохранить обоснование выбора. Каталог ускоряет поиск, но окончательное решение остаётся инженерной проверкой по паспорту и реальной комплектации.
Связанные материалы
Дополнительная инженерная проверка выбора оборудования
Для темы «Как проверить, поместится ли деталь в рабочую зону станка» важно перейти от каталожного описания к проверке конкретной детали. Максимальный ход, мощность или частота вращения — это границы конфигурации, а не гарантия технологического результата.
Xreq = Lдет + Lзажим + Lвыходконтрольная зависимостьЧисловой пример: деталь 420 мм, приспособление/зажим 60 мм и технологический выход 40 мм требуют минимум 520 мм рабочего пространства по оси.
| Группа проверки | Что фиксировать | Почему это важно |
|---|---|---|
| Геометрия | габарит детали + приспособление + выход инструмента | максимальный размер детали почти никогда не равен паспортному ходу |
| Режим | обороты, подача, мощность, момент | режим должен попадать в рабочий диапазон привода |
| Жёсткость | вылет, опоры, масса, закрепление | формальная мощность не компенсирует слабую технологическую систему |
| Точность | базы, прогрев, инструмент, измерение | паспортная точность не равна точности детали |
| Экономика | наладка, такт, загрузка, смена инструмента | для малой и большой серии оптимальные решения различаются |
Таблицу можно прокручивать по горизонтали →
Минимальный протокол пробной обработки
- Зафиксировать реальную оснастку и инструмент.
- Выполнить несколько циклов после прогрева.
- Измерить критические размеры, форму и поверхность.
- Записать фактический такт, корректоры и износ инструмента.
- Сравнить результат с расчётным запасом и только после этого подтверждать модель станка.
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.
Источники и нормативные ссылки
- ISO 230-1:2012 — Методы проверки геометрической точности станков без нагрузки и в квазистатических условиях.
- ГОСТ 22267-76 — Схемы и способы измерений геометрических параметров металлорежущих станков.