
Два разных показателя
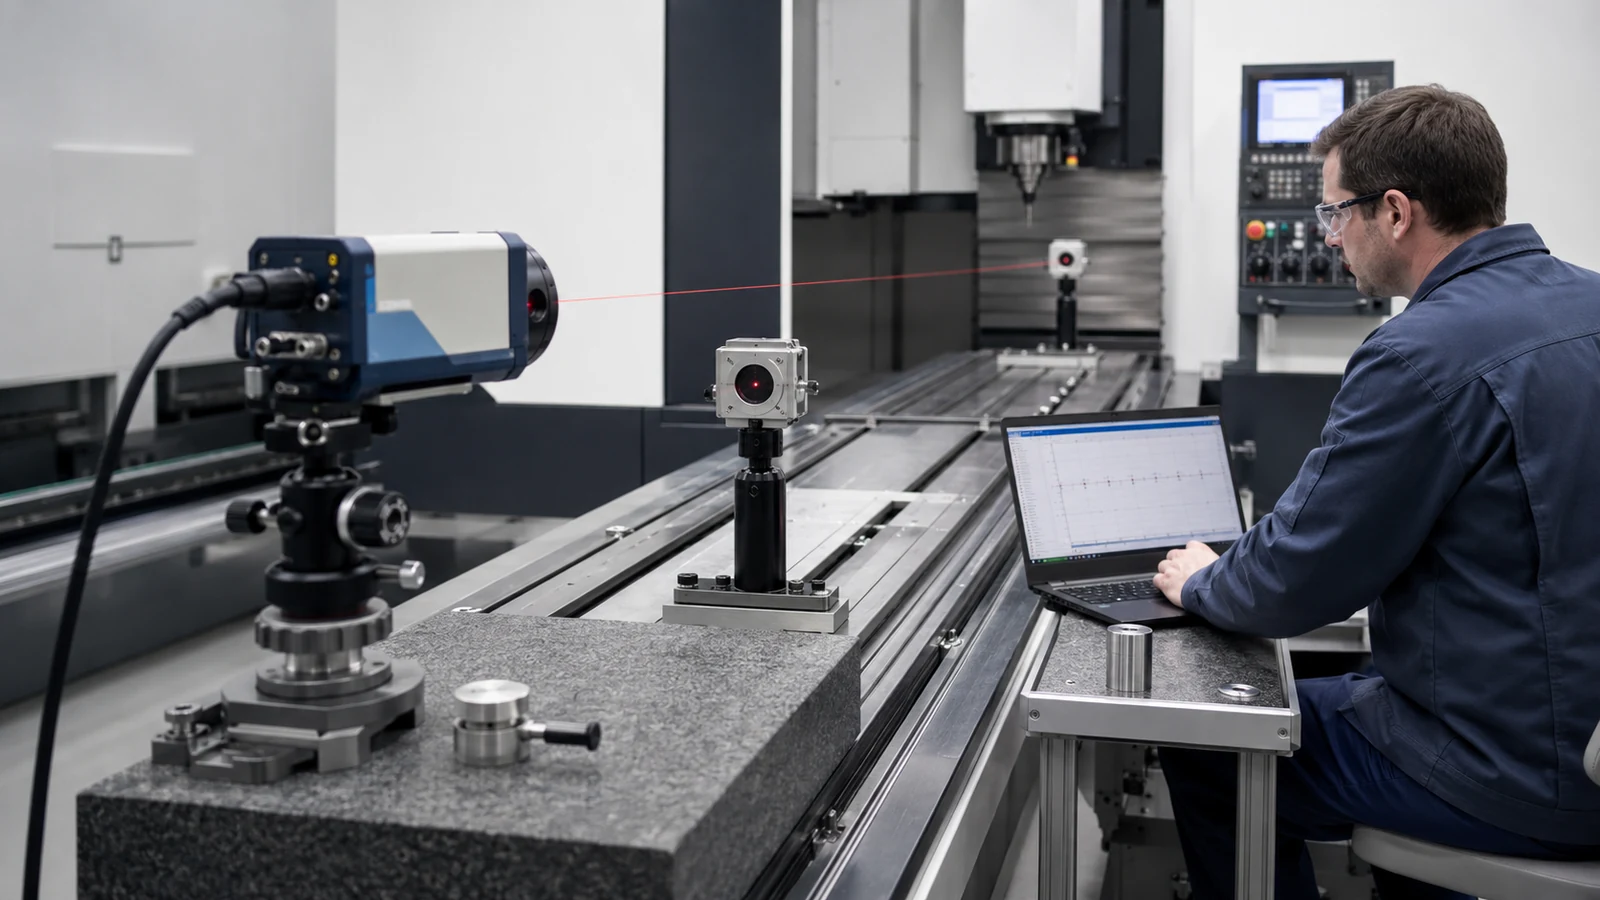
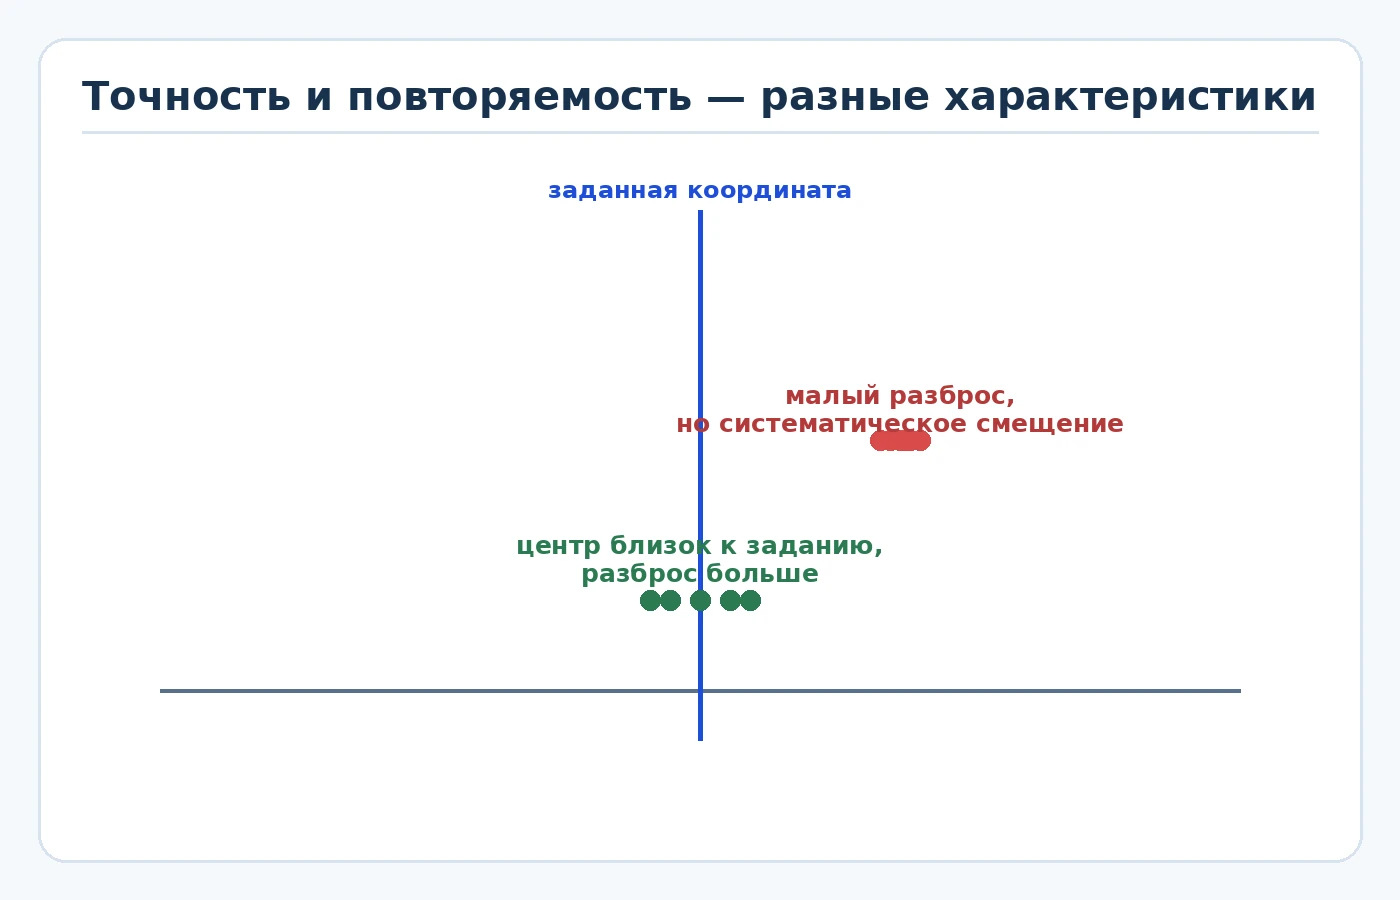
Точность позиционирования характеризует близость достигнутой позиции к заданной по диапазону перемещения. Повторяемость показывает разброс повторных подходов к одной позиции. Систематическую ошибку иногда компенсируют, случайный разброс — значительно труднее.
Показатели зависят от метода испытания, числа точек, направления подхода, длины оси и статистической обработки. Поэтому числа из разных паспортов нельзя сравнивать без условий.
Геометрия и тепловое состояние
Прямолинейность, перпендикулярность, плоскостность, ошибки вращения шпинделя и люфты образуют отдельный набор характеристик. ISO 230-1 рассматривает геометрические проверки без нагрузки или в квазистатическом состоянии; эксплуатационные вибрации и фактические режимы требуют дополнительных оценок.
Тепловой дрейф может превысить холодную погрешность. Ответственные размеры стабилизируют после прогрева, контролируют температуру и планируют измерение в сопоставимом состоянии.
Точность детали — итог процесса
На детали складываются погрешности станка, инструмента, базирования, деформаций, температуры и измерения. Паспортная повторяемость 0,005 мм не означает автоматическую обработку размера с допуском 0,01 мм. Нужны запас процесса, статистика и подтверждение контрольной деталью.
Инженерная интерпретация результата
Для сравнения паспортов выписывают знак ±, статистическую величину и длину измерения. Формулировки «точность 0,01 мм», «±0,01 мм» и «0,01 мм на 300 мм» неравнозначны. ISO 230-2 задаёт процедуру оценки по многократным подходам и направлениям; рекламное округление результата без методики не годится для расчёта запаса.
Двунаправленное позиционирование выявляет люфт и различие подходов. Если рабочая программа всегда подходит к критической координате с одного направления, процесс может быть стабильнее общей двунаправленной характеристики, но это должно быть осознанным технологическим приёмом. При реверсах ошибки передачи и компенсации проявляются сильнее.
Тепловое состояние связывают с циклом. Шпиндель, винты и конструкция нагреваются с разной скоростью; пауза на обед и непрерывная серия дают разные смещения. Для узкого допуска применяют прогрев, стабильный ритм, измерение эталона и коррекции. Указанная изготовителем температура испытания не заменяет контроль реального цеха.
Способность процесса оценивают по серии измерений. Среднее значение показывает настройку, разброс — стабильность, тренд — износ или нагрев. Одна годная деталь подтверждает лишь одну точку времени. Если разброс занимает почти всё поле допуска, малое смещение немедленно создаст брак. Поэтому оставляют статистический запас и назначают частоту контроля в зависимости от риска.
Что проверить в первую очередь
| Группа | Что проверяется | Инженерный смысл |
|---|---|---|
| Точность позиционирования | Отклонение достигнутой координаты от заданной | Систематическая и случайная составляющие |
| Повторяемость | Разброс повторных подходов | Не показывает абсолютное смещение |
| Геометрическая точность | Форма и взаимное положение осей и поверхностей | Проверяется отдельными методами |
| Тепловой дрейф | Изменение положения во времени | Зависит от цикла и температуры |
| Точность детали | Итог всей технологической системы | Подтверждается обработкой и измерением |
Таблицу можно прокручивать по горизонтали →
Упрощённый запас процесса
Если поле допуска детали 0,040 мм, процесс должен иметь меньший устойчивый разброс с запасом; равенство 0,040 мм не оставляет места смещению и дрейфу.
Расчётный пример
Ось имеет систематическое смещение +0,012 мм и повторяемость ±0,003 мм. После корректной компенсации среднее смещение можно уменьшить, но разброс остаётся. Для отверстия с полем допуска 0,020 мм дополнительно действуют биение инструмента, базирование и температура. Поэтому решение принимают по серии контрольных деталей, а не по одному значению повторяемости.
Типичные ошибки
- Считать точность и повторяемость синонимами.
- Сравнивать паспорта без методики испытаний.
- Переносить показатель оси прямо на допуск детали.
- Игнорировать прогрев и направление подхода.
- Оценивать процесс по одной измеренной детали.
Порядок проверки
- 1Определить критичные размеры детали.
- 2Разделить геометрию, позиционирование и повторяемость.
- 3Проверить методику паспортных испытаний.
- 4Оценить тепловой режим.
- 5Собрать баланс технологических погрешностей.
- 6Изготовить и измерить серию образцов.
- 7Настроить компенсации и контроль процесса.
От требований к проверяемому выбору
Fits Calc помогает собрать параметры детали и операции, отфильтровать оборудование, увидеть пробелы в исходных данных и сохранить обоснование выбора. Каталог ускоряет поиск, но окончательное решение остаётся инженерной проверкой по паспорту и реальной комплектации.
Связанные материалы
Дополнительная инженерная проверка выбора оборудования
Для темы «Точность и повторяемость станка: в чём отличие» важно перейти от каталожного описания к проверке конкретной детали. Максимальный ход, мощность или частота вращения — это границы конфигурации, а не гарантия технологического результата.
σпроцесса ≠ точность позиционированияконтрольная зависимостьЧисловой пример: повторяемость показывает разброс возврата, а точность — отклонение от заданной координаты. Хорошая повторяемость может сочетаться с постоянным систематическим смещением.
| Группа проверки | Что фиксировать | Почему это важно |
|---|---|---|
| Геометрия | габарит детали + приспособление + выход инструмента | максимальный размер детали почти никогда не равен паспортному ходу |
| Режим | обороты, подача, мощность, момент | режим должен попадать в рабочий диапазон привода |
| Жёсткость | вылет, опоры, масса, закрепление | формальная мощность не компенсирует слабую технологическую систему |
| Точность | базы, прогрев, инструмент, измерение | паспортная точность не равна точности детали |
| Экономика | наладка, такт, загрузка, смена инструмента | для малой и большой серии оптимальные решения различаются |
Таблицу можно прокручивать по горизонтали →
Минимальный протокол пробной обработки
- Зафиксировать реальную оснастку и инструмент.
- Выполнить несколько циклов после прогрева.
- Измерить критические размеры, форму и поверхность.
- Записать фактический такт, корректоры и износ инструмента.
- Сравнить результат с расчётным запасом и только после этого подтверждать модель станка.
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.
Источники и нормативные ссылки
- ISO 230-1:2012 — Методы проверки геометрической точности станков без нагрузки и в квазистатических условиях.
- ГОСТ 22267-76 — Схемы и способы измерений геометрических параметров металлорежущих станков.
- ISO 230-2:2014 — Точность и повторяемость позиционирования осей с ЧПУ.
- ГОСТ 30527-97 — Методы проверки точности обработки образцов-изделий.