
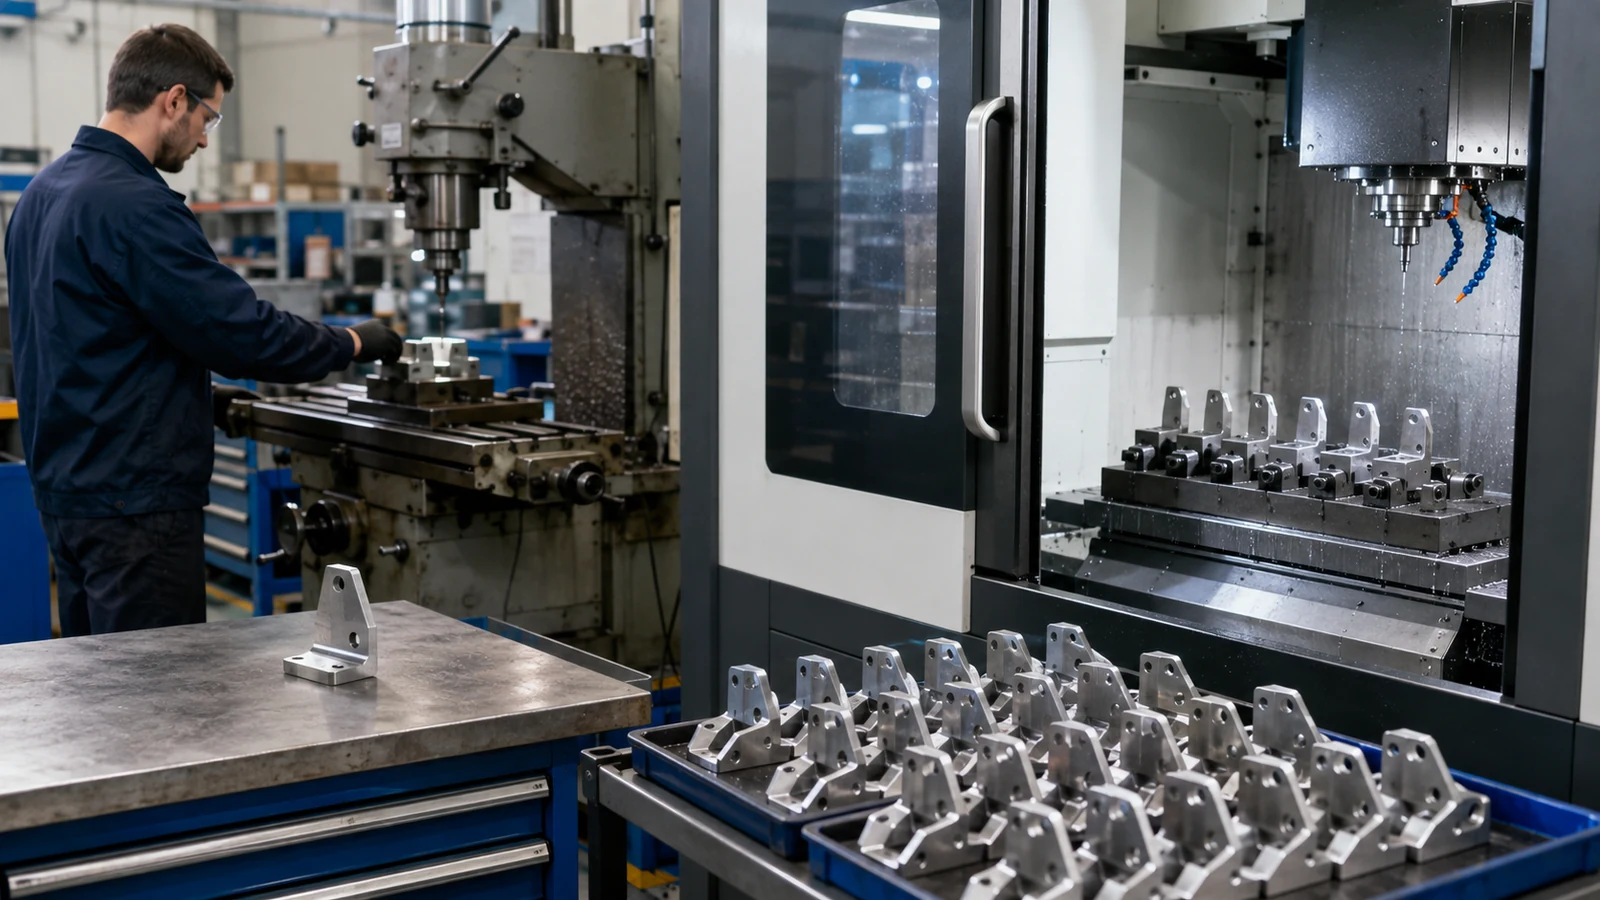
Технологический критерий
Контуры, согласованные отверстия, повторяющиеся циклы и несколько инструментов создают сильный аргумент в пользу ЧПУ. Простое подрезание торца, ремонт посадки или изготовление единичной втулки часто быстрее выполнить на универсальном станке без подготовки управляющей программы.
Решение зависит и от стабильности исходных данных. Если чертёж и заготовка постоянно меняются в процессе ремонта, гибкость ручной работы полезна. Если требуется воспроизводить утверждённую геометрию сотни раз, программа, коррекции и контроль инструмента дают управляемый процесс.
Считать полный цикл
Сравнивают не только машинное время. Для ЧПУ учитывают программирование, моделирование, наладку, привязку, пробную деталь и последующий автоматический цикл. Для универсального станка — разметку, ручные перемещения, измерения, внимание оператора и разброс времени.
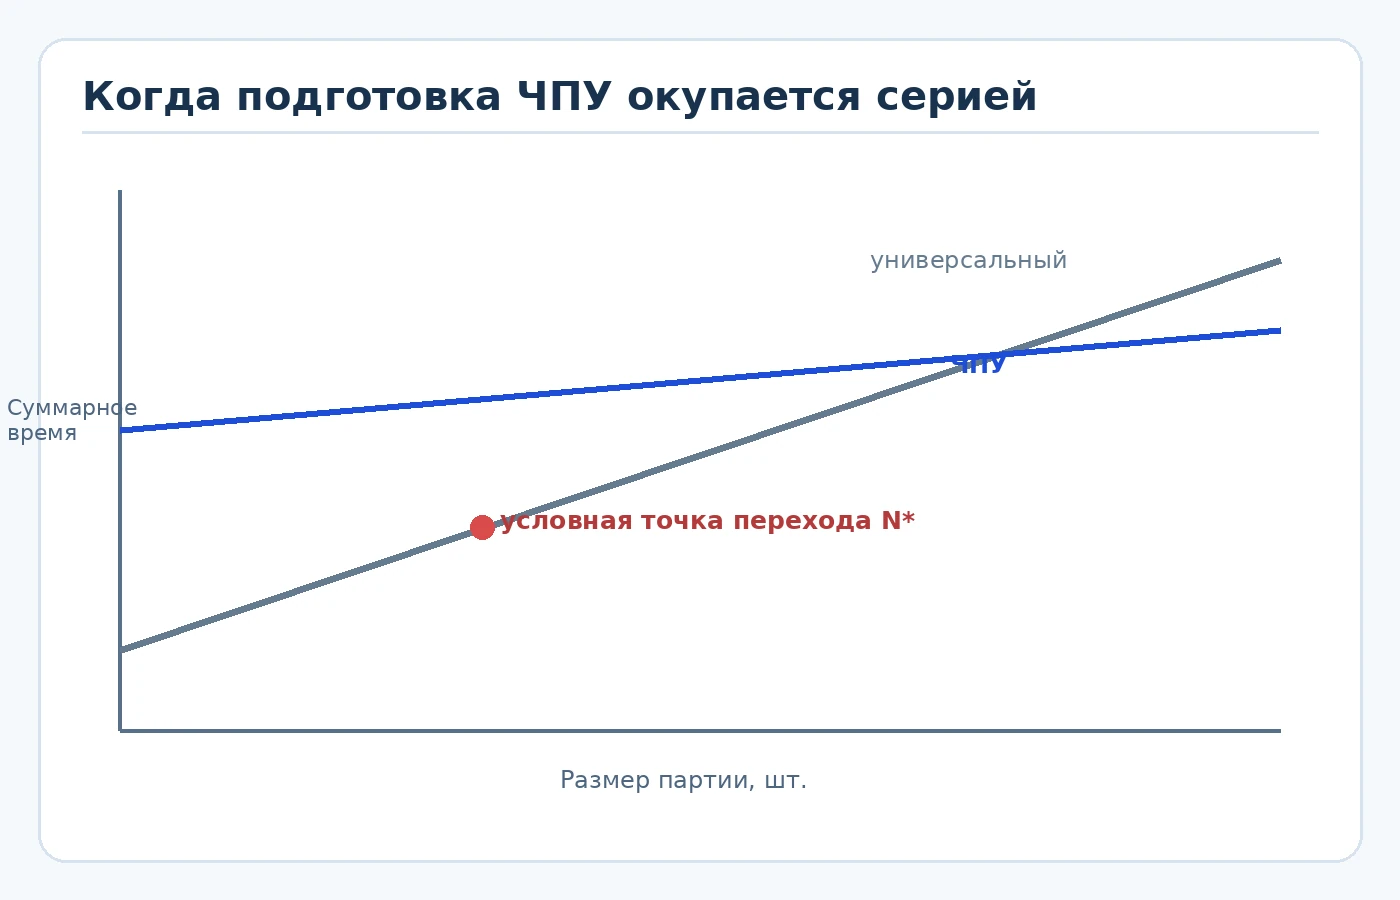
Точка экономического перехода появляется, когда единовременная подготовка ЧПУ распределяется по партии. Чем сложнее деталь и выше цена ошибки, тем меньше партия, при которой ЧПУ становится рациональным.
Квалификация не исчезает
ЧПУ переносит часть работы из ручного управления в технологическую подготовку. Нужны корректная модель, постпроцессор, инструментальные данные, контроль столкновений и дисциплина коррекций. Универсальный станок требует высокой ручной квалификации непосредственно у оборудования. Выбор должен учитывать реальные компетенции участка, а не только паспорт машины.
Инженерная интерпретация результата
Граница эффективности зависит от повторяемости заказа. Если партия из десяти деталей никогда не повторится, подготовка ЧПУ распределяется только на неё. Если те же детали выпускают каждый месяц, программу, оснастку и отработанные коррекции используют повторно, и экономическая граница снижается. Поэтому в расчёте полезно учитывать не один заказ, а ожидаемую годовую программу.
Сложность геометрии влияет нелинейно. На универсальном станке дуги, согласованные координаты и пространственные переходы требуют разметки, делительных устройств или специальных приспособлений. ЧПУ выполняет их программно, но требует достоверной модели и постпроцессора. Для простой втулки эти преимущества почти отсутствуют, для корпуса с десятками отверстий они определяют весь маршрут.
Следует отдельно оценить контроль. На универсальной машине оператор чаще измеряет размер в ходе обработки и вручную вводит поправку. На ЧПУ коррекции можно систематизировать, подключить щуп и учёт стойкости, но ошибка в программе способна повториться на всей партии. Первая деталь, контроль после смены инструмента и правила остановки остаются обязательными.
Рациональный участок обычно сочетает оба типа оборудования. Универсальные станки закрывают ремонт, доводку, подготовку оснастки и единичные операции. ЧПУ принимает стабильные повторяющиеся маршруты. Вопрос ставят не «какой тип полностью заменить», а «какие потоки работ направить на каждый тип, чтобы не создавать очередь и не оплачивать автоматизацию там, где она не используется».
Что проверить в первую очередь
| Группа | Что проверяется | Инженерный смысл |
|---|---|---|
| Единичная простая работа | Универсальный станок | Минимум подготовки |
| Повторяющаяся партия | ЧПУ | Стабильный цикл и коррекции |
| Сложный контур | ЧПУ | Программируемая траектория |
| Ремонт с неопределённостью | Часто универсальный | Оперативная адаптация |
| Высокая цена брака | По подтверждённому процессу | Контроль важнее типа управления |
Таблицу можно прокручивать по горизонтали →
Условная точка равенства затрат
Если подготовка ЧПУ занимает 240 мин, а экономия цикла составляет 12 мин/деталь, условная граница N* = 20 деталей. Стоимость часа и риски уточняют отдельно.
Расчётный пример
Для кронштейна универсальная обработка занимает 32 мин на деталь, ЧПУ — 20 мин после подготовки 240 мин. При 10 деталях суммарно получаем 320 мин против 440 мин: универсальный вариант быстрее. При 50 деталях — 1600 мин против 1240 мин: ЧПУ экономит 360 мин. Расчёт не включает стоимость оснастки и контроля, но показывает, почему нельзя выбирать оборудование без размера партии.
Типичные ошибки
- Считать ЧПУ автоматически более точным.
- Сравнивать только основное время.
- Не учитывать программирование и пробную деталь.
- Игнорировать изменчивость ремонтных заготовок.
- Ожидать, что автоматизация устраняет квалификацию.
Порядок проверки
- 1Описать геометрию и стабильность задания.
- 2Разделить подготовительное и штучное время.
- 3Оценить количество установов.
- 4Учесть оснастку, программу и контроль.
- 5Рассчитать суммарное время для партии.
- 6Оценить цену брака и доступные компетенции.
- 7Выбрать процесс, а затем конкретный станок.
От требований к проверяемому выбору
Fits Calc помогает собрать параметры детали и операции, отфильтровать оборудование, увидеть пробелы в исходных данных и сохранить обоснование выбора. Каталог ускоряет поиск, но окончательное решение остаётся инженерной проверкой по паспорту и реальной комплектации.
Связанные материалы
Дополнительная инженерная проверка выбора оборудования
Для темы «Станок с ЧПУ или универсальный станок: что выбрать» важно перейти от каталожного описания к проверке конкретной детали. Максимальный ход, мощность или частота вращения — это границы конфигурации, а не гарантия технологического результата.
Tпартии = Tнал + N·Tштконтрольная зависимостьЧисловой пример: при наладке ЧПУ 90 мин и цикле 6 мин партия 5 шт занимает 120 мин; универсальный станок с 5 мин подготовки и 18 мин/шт — 95 мин. При N=50: 390 против 905 мин.
| Группа проверки | Что фиксировать | Почему это важно |
|---|---|---|
| Геометрия | габарит детали + приспособление + выход инструмента | максимальный размер детали почти никогда не равен паспортному ходу |
| Режим | обороты, подача, мощность, момент | режим должен попадать в рабочий диапазон привода |
| Жёсткость | вылет, опоры, масса, закрепление | формальная мощность не компенсирует слабую технологическую систему |
| Точность | базы, прогрев, инструмент, измерение | паспортная точность не равна точности детали |
| Экономика | наладка, такт, загрузка, смена инструмента | для малой и большой серии оптимальные решения различаются |
Таблицу можно прокручивать по горизонтали →
Минимальный протокол пробной обработки
- Зафиксировать реальную оснастку и инструмент.
- Выполнить несколько циклов после прогрева.
- Измерить критические размеры, форму и поверхность.
- Записать фактический такт, корректоры и износ инструмента.
- Сравнить результат с расчётным запасом и только после этого подтверждать модель станка.
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.
Источники и нормативные ссылки
- ISO 230-1:2012 — Методы проверки геометрической точности станков без нагрузки и в квазистатических условиях.
- ГОСТ 22267-76 — Схемы и способы измерений геометрических параметров металлорежущих станков.