Назначение и типовые детали
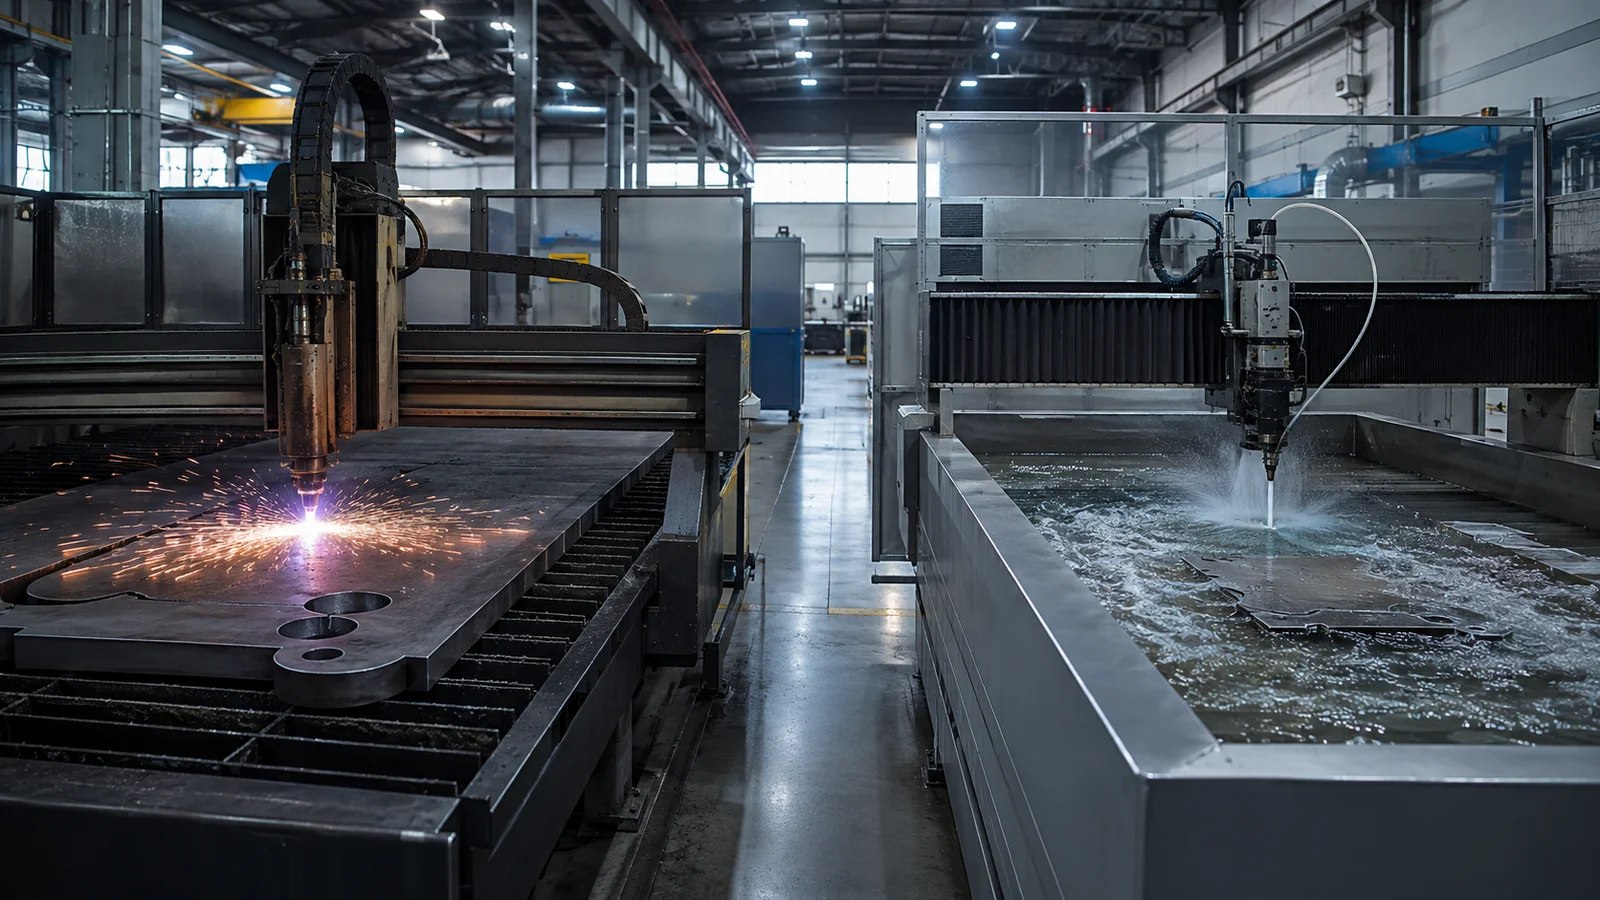
Плазма плавит проводящий материал дугой и удаляет расплав газом; она производительна на металлах. Гидроабразивная струя режет металлы, камень и композиты без термически изменённой зоны.
Компоновка и принцип работы
Для плазмы существенен контроль высоты резака; для гидроабразива — насос, дозирование абразива и удаление шлама. Подготовка управляющей программы должна учитывать ограничения выбранной головки.
Ключевые параметры выбора
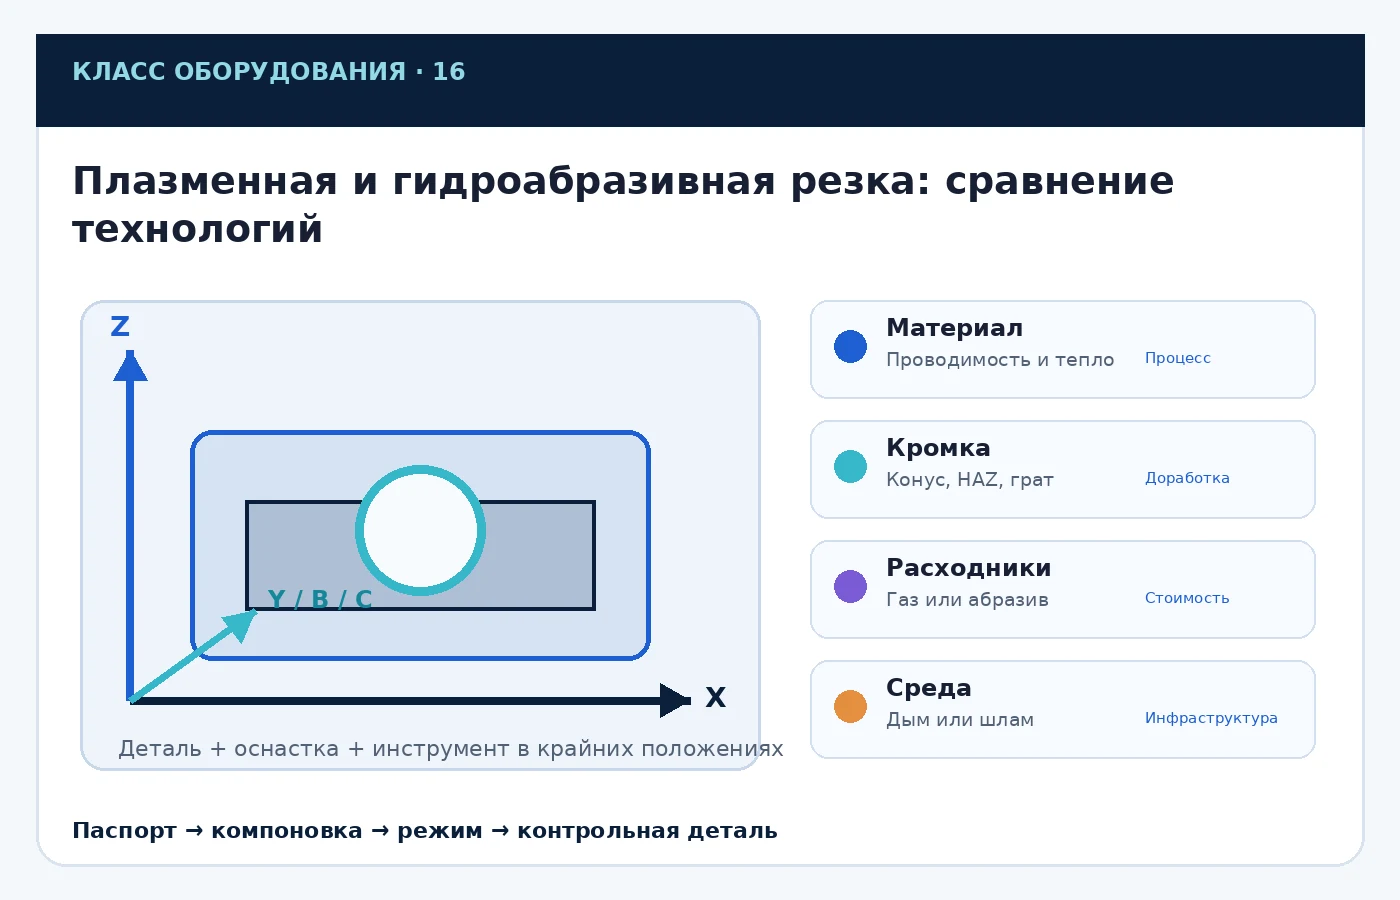
Сопоставляют материал, толщину, тепловую зону, шероховатость, конусность и отверстия. Для плазмы важны ток и газы; для воды — давление, абразив, сопло и уровень качества.
Ограничения класса
Плазма работает только с проводниками и создаёт тепло. Вода медленнее на многих металлах, требует обращения с абразивом и шламом, а струя запаздывает и даёт конусность.
Эксплуатация и приёмка процесса
Перед запуском проверяют состояние резака или водоструйной головки, закрепление заготовки и защитные системы. Приёмка включает пробную деталь на фактическом материале, измерение критических размеров и фиксацию режима. Для серии контролируют дрейф качества, ресурс расходников и полный такт, включая загрузку и измерения.
Выбор по детали, а не по названию процесса
Плазменная дуга требует электропроводящего материала. Гидроабразивная струя использует воду и абразив, поэтому электропроводность заготовки не определяет возможность резания. Отсутствие термической зоны у гидроабразивного процесса особенно полезно, когда после раскроя важны структура металла, покрытие или поведение композита. Однако холодный процесс не означает отсутствия любых повреждений: хрупкий материал может скалываться при пробое, слоистый — расслаиваться.
Сравнение начинают с чертежа: материал, толщина, минимальное отверстие, допуск размера, перпендикулярность, шероховатость, последующая сварка или мехобработка. Для плазмы отдельно различают рекомендованную толщину качественного реза, возможность прожига и разделительный рез с края. Это разные характеристики источника. Для воды проверяют скорость на требуемом уровне качества, конусность, запаздывание струи на углах и ограничения насоса с конкретной головкой. Универсальная таблица «процесс — максимальная толщина» скрывает эти условия.
| Критерий | Плазма | Гидроабразив |
|---|---|---|
| Материал | Электропроводящий | Широкий набор; подтвердить пробой |
| Тепловое влияние | Термический процесс | Без термической зоны реза |
| Расходники | Электрод, сопло, газ | Абразив, сопло, узлы насоса |
| Полный цикл | Учитывать зачистку и охлаждение | Учитывать слив, сушку и удаление шлама |
Таблицу можно прокручивать по горизонтали →
Условное сравнение партии из 20 деталей: плазменный цикл 30 мин и дополнительная зачистка 20 мин дают 50 мин; водоструйный цикл 45 мин и сушка с выгрузкой 10 мин дают 55 мин. На одну деталь это 2,5 и 2,75 мин соответственно. Эти числа придуманы для объяснения метода, а не являются скоростями станков. Если плазменная кромка не проходит допуск и требуется фрезерование, его время и стоимость могут изменить выбор. Если после воды нужна обязательная сушка, её нельзя исключать из маршрута.
Приёмочный образец включает длинную прямую, малое отверстие, острый угол и врезку. Кромку измеряют сверху и снизу, чтобы обнаружить конусность; оценивают результат именно на рабочей толщине. Рекомендуется повторить тест на нескольких участках листа и сохранить программу, режим, расходники и фотографии с масштабом. Рекламная точность позиционирования портала не равна точности готовой детали.
Для производственного сравнения запросите у поставщиков одинаковый комплект деталей и одинаковые требования к кромке. В расчёт включите стол, вытяжку или ванну, водоподготовку, шлам, расход абразива, плановый сервис и доступность запчастей. Водоструйная технология не автоматически дешевле плазмы, а плазма не автоматически быстрее на любом задании: решение подтверждают полным маршрутом годного изделия.
Границы применимости
Числа в примерах показывают порядок расчёта. Производственные режимы, нагрузку и ограничения берут из документации конкретной комплектации и подтверждают пробной обработкой.
Что сохранять в протоколе
Материал, толщину, требования чертежа, идентификатор оборудования, редакцию источника, исходные данные, расчёт и результат испытания. Для неподтверждённого параметра указывают необходимую проверку.
От требований к проверяемому выбору
Fits Calc помогает собрать параметры детали и операции, отфильтровать оборудование, увидеть пробелы в исходных данных и сохранить обоснование выбора. Каталог ускоряет поиск, но окончательное решение остаётся инженерной проверкой по паспорту и реальной комплектации.
Связанные материалы
Источники
- Hypertherm: выбор процесса резки — официальные сведения изготовителя; доступ 09.10.2026.
- OMAX: вопросы по гидроабразивной резке — официальные сведения изготовителя; доступ 09.10.2026.