Принцип процесса
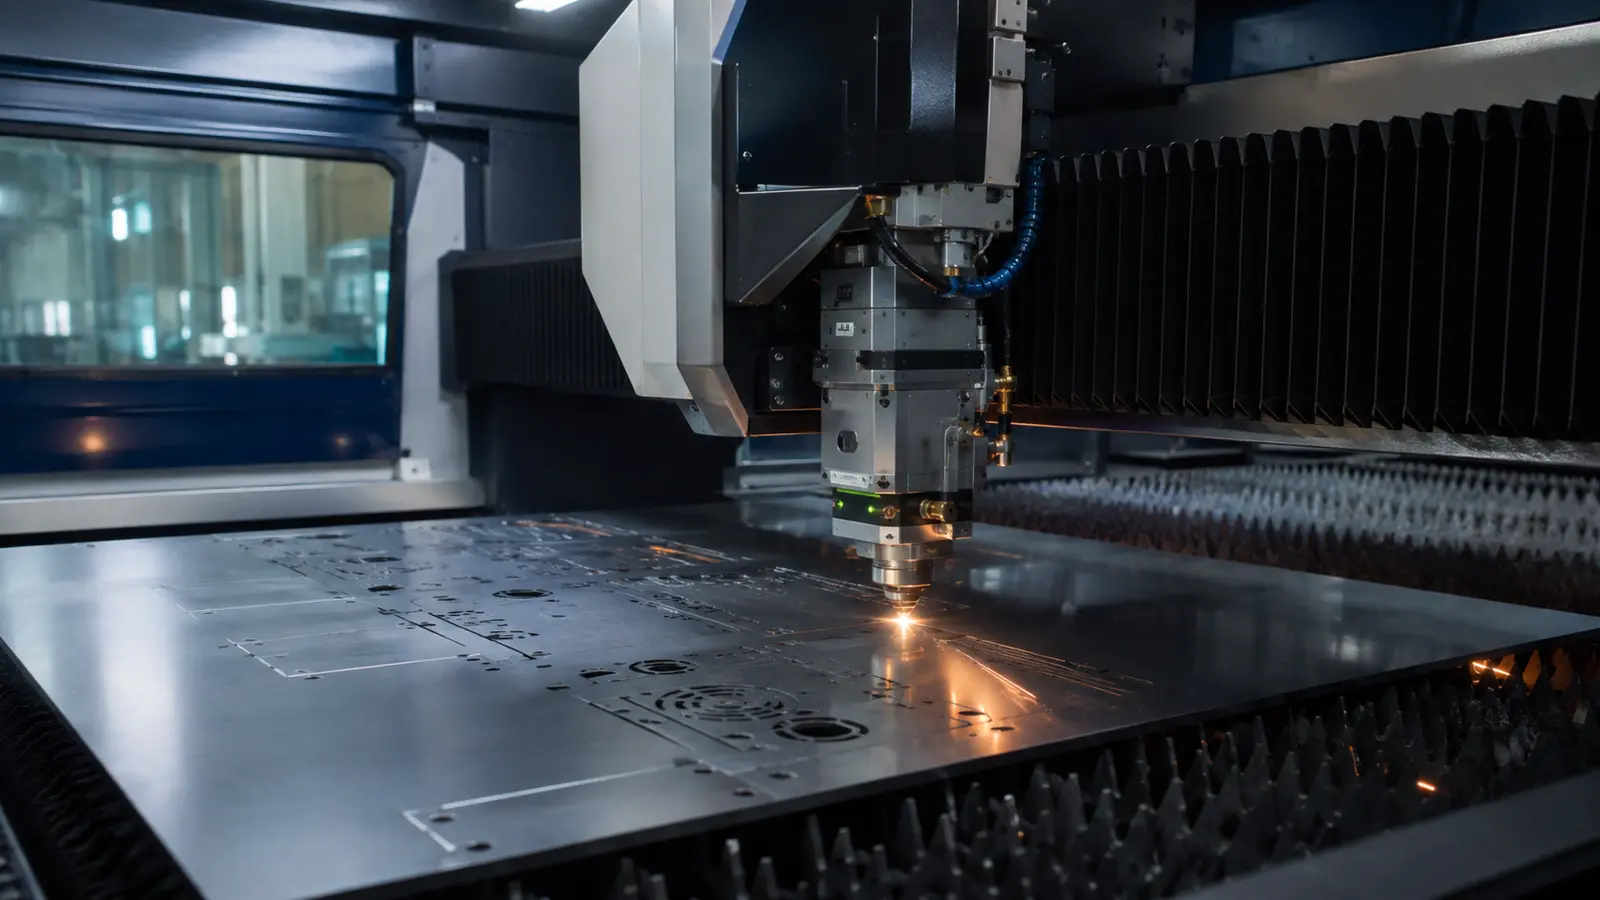
Лазерная резка металлического листа сочетает локальный нагрев сфокусированным излучением и удаление материала из щели газовой струёй. Для распространённой резки плавлением металл расплавляется, после чего выводится из зоны. При кислородной резке добавляется тепло реакции окисления. Испарение может участвовать в процессе, но обычную промышленную резку металла неправильно описывать как исключительно испарение всей щели.
Источник и головка
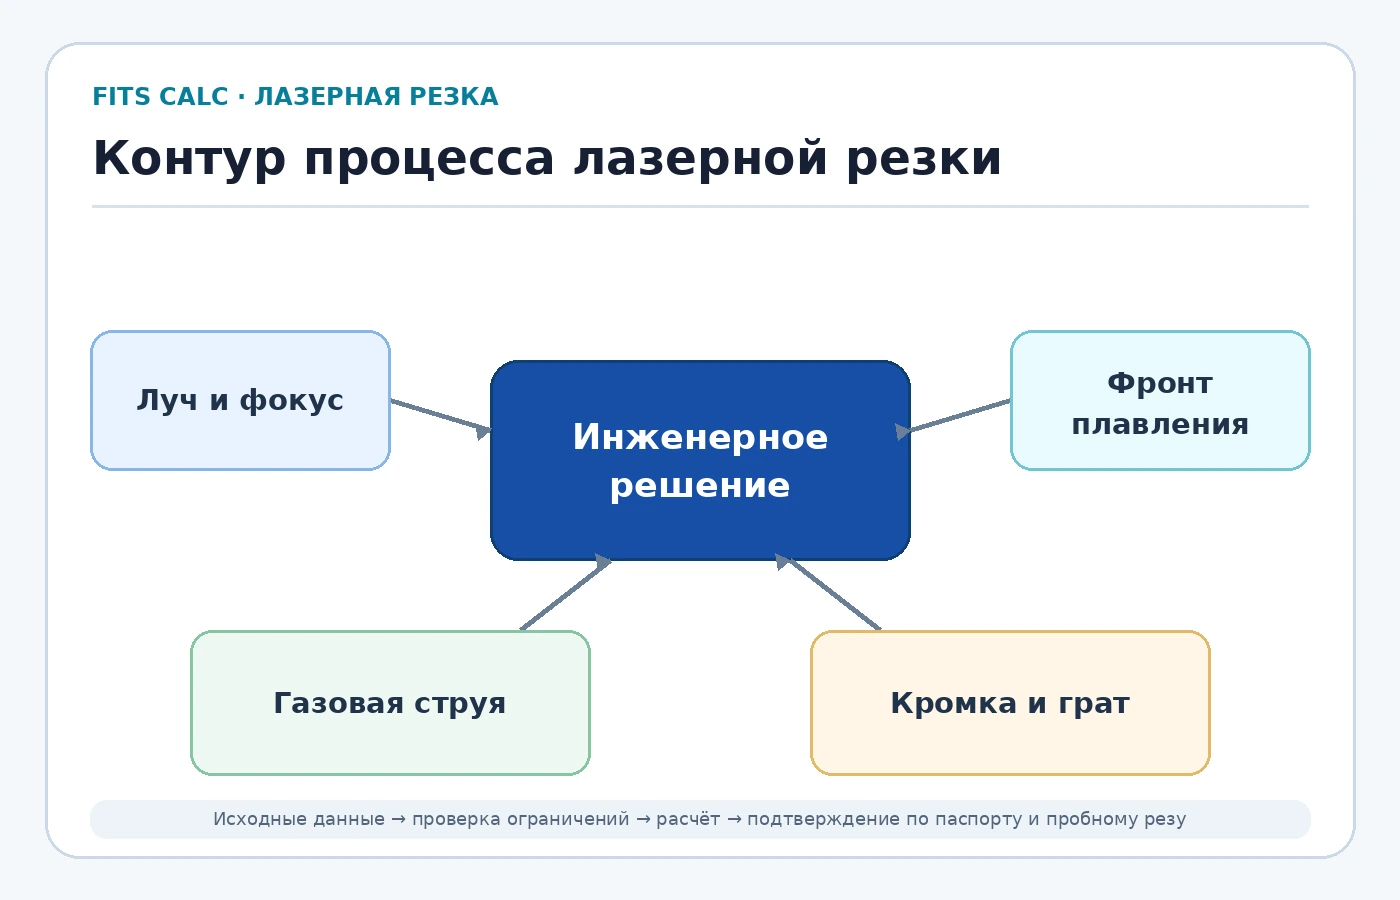
Источник формирует излучение, система доставки передаёт его головке, оптика создаёт область взаимодействия. ЧПУ управляет траекторией, а контроль расстояния поддерживает условия процесса в разрешённых пределах. Результат определяется согласованием элементов установки. Мощность источника не заменяет качество пучка, возможности головки, газоснабжение и состояние заготовки; характеристики относятся к конкретной комплектации.
Материалы
Углеродистая и нержавеющая сталь, алюминий, медь и латунь требуют отдельных режимов и подтверждения допустимости. Для отражающих металлов проверяют разрешение изготовителя и защиту оборудования. Покрытия, плёнка и загрязнения меняют взаимодействие и состав выделений. Материал, названный просто «металл», недостаточно определён для выбора скорости, газа или предельной толщины.
Качество детали
Оценивают размер и форму, перпендикулярность кромки, шероховатость, грат, ширину щели и тепловое влияние. Узкая щель не означает нулевой припуск: компенсация траектории должна соответствовать процессу. Точность позиционирования станка не равна гарантированному допуску детали. Для тонких или длинных элементов важны остаточные напряжения, последовательность резки и коробление.
Погонная энергия
Для сравнительного описания можно использовать E = Pₐ/v, где Pₐ — поглощённая мощность в ваттах, v — скорость в мм/с. Единица результата — Дж/мм. Если известна только выходная оптическая мощность, поглощённую мощность без дополнительных данных не получают. Показатель является энергетическим приближением и не доказывает сквозной рез или качество кромки.
Условный пример
Пусть условная поглощённая мощность составляет 1000 Вт, а скорость 20 мм/с. Тогда E = 50 Дж/мм; при 40 мм/с получилось бы 25 Дж/мм. Эти числа не задают производственный режим. Даже одинаковая погонная энергия может сопровождаться разными температурными полями, шириной щели и удалением расплава, поэтому критерий отделения материала требует проверки.
Возможности
Бесконтактная траектория удобна для сложных плоских контуров и частой смены чертежей. Однако программирование, раскладка, проколы и сортировка остаются частью производства. При массовых повторяющихся деталях сравнивают лазер со штамповкой; при иных толщинах и требованиях — с плазмой, гидроабразивом или механической обработкой. Сравнение проводят по пригодной детали и полному маршруту.
Ограничения
Малые отверстия, острые углы и близко расположенные контуры могут ограничиваться динамикой и накоплением тепла. Максимальная толщина из каталога не определяет экономичный серийный диапазон. Кромка после кислородной резки может требовать подготовки к покрытию. Отдельно оценивают достижимый допуск и необходимость обработки ответственных поверхностей после раскроя.
Эксплуатация
Промышленная установка требует штатного защитного исполнения, исправной вытяжки и обученного персонала. Заготовку и покрытия выбирают в соответствии с разрешёнными применениями производителя. Работа с оптическим трактом относится к регламентированному обслуживанию. Оценка технологии не включает обход защит или самостоятельную настройку открытого луча; производственный тест проводят на предусмотренном оборудовании.
Подготовка заказа
Передайте исполнителю марку, толщину, состояние листа, чертёж с допусками, требования к кромке и последующие операции. Запросите полный цикл, подтверждение сложных элементов и критерии приёмки. В Fits Calc сохраняйте единицы, источник характеристик и допущения. Такой набор данных позволяет выбирать технологию и оценивать результат, не подменяя испытание общим описанием принципа.
Что погонная энергия не описывает
Погонная энергия описывает лишь часть процесса. Сквозное отделение материала зависит также от геометрии нагрева, реакции газа и удаления расплава, поэтому расчёт энергии не является критерием годности детали.
Критерии пригодности детали
| Проверка | Исходные данные | Результат |
|---|---|---|
| Геометрия | Размер, форма и перпендикулярность | Соответствие чертежу |
| Поверхность | Грат, оксид и шероховатость | Следующая операция |
| Цикл | Проколы, движение и сортировка | Выпуск годных деталей |
Таблицу можно прокручивать по горизонтали →
Проверка отверстий и углов
Для рабочего заказа приоритет имеют согласованные допуски и испытание образца. Проверяйте именно трудные элементы чертежа: длинная прямая с хорошей кромкой не подтверждает качество отверстий и углов.
Источники и границы применения
Документация производителей описывает конкретные процессы и оборудование; она не устанавливает универсальную скорость или допустимую толщину для всех установок.
Проверка в модуле лазерной резки
Модуль связывает материал и листовой прокат с рабочей зоной, мощностью, массой и режимами оборудования. Он показывает подтверждённые характеристики отдельно от предположений и сохраняет исходные данные расчёта.
Связанные материалы