Назначение и типовые детали
Лазер обеспечивает гибкий бесконтактный раскрой с узким резом. Волоконные источники применяются для стали, нержавеющей стали, алюминия, меди и латуни в диапазоне, зависящем от мощности и качества.
Компоновка и принцип работы
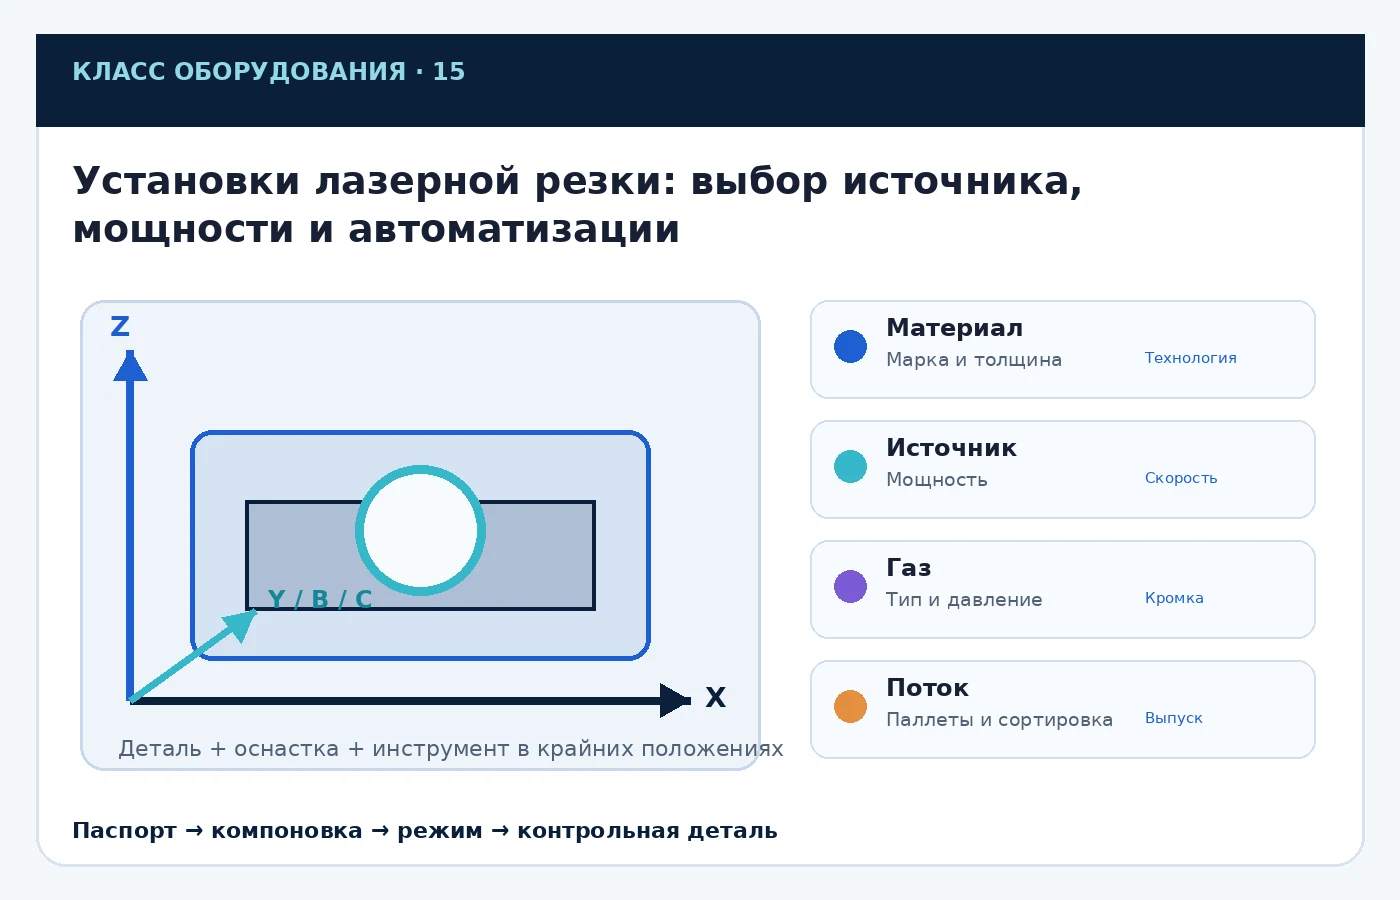
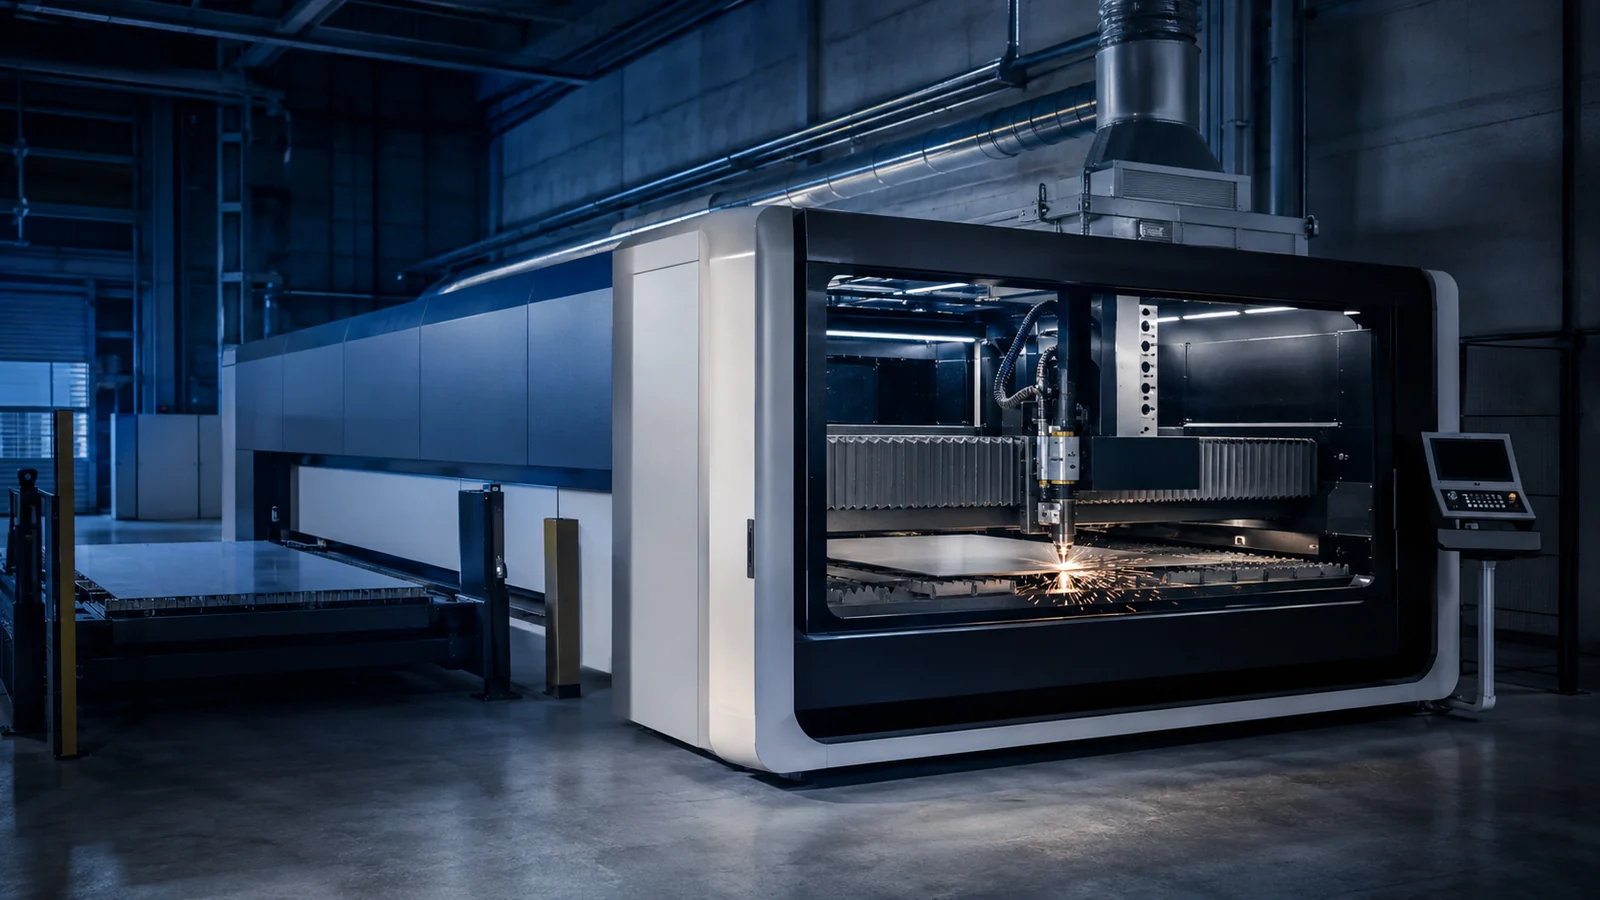
Луч фокусирует головка, расплав удаляет газ, контроль высоты держит зазор. Смена паллет отделяет загрузку, а склад и сортировка формируют автоматизированную ячейку.
Ключевые параметры выбора
Проверяют формат, массу, мощность, таблицы толщин по материалу и газу, ускорения, прокол и расход газа. Важны загрузка, сортировка, фильтрация дыма, CAM и сервис.
Ограничения класса
Максимальная толщина не равна экономичному диапазону качественной кромки. Малые отверстия и толстый лист ограничиваются теплом, проколом, конусностью и гратом.
Эксплуатация и приёмка процесса
Перед запуском проверяют сопло и защитное стекло по регламенту изготовителя, газоснабжение, вытяжку, охлаждение и защитные устройства. Приёмка включает пробную деталь на фактическом материале, измерение критических размеров и фиксацию режима. Для серии контролируют дрейф качества, ресурс расходников и полный такт, включая загрузку и измерения.
Что именно покупают вместе с лазером
Лазерный источник — только один элемент установки. Производственный результат зависит от головки, привода, газовой системы, опор листа, удаления дыма, охлаждения и CAM. Поэтому сравнение предложений должно начинаться с одинаковой спецификации: металл и состояние поверхности, набор толщин, формат листа, качество кромки, состав партии и требуемое число годных деталей за смену. Несопоставимые испытательные задания дают красивые, но бесполезные скорости.
Для листового раскроя различают открытую компактную компоновку, закрытую ячейку и систему со сменными паллетами; защита и разрешённый доступ определяются исполнением и руководством изготовителя. Обработка труб требует другой кинематики, зажимов и контроля геометрии, поэтому её нельзя считать стандартной функцией любого листового станка. Фаски также требуют соответствующей головки, программного обеспечения и подтверждённой зоны движения.
| Часть установки | Что подтверждать при выборе |
|---|---|
| Источник и головка | Материал, газ, прокол, качество кромки |
| Стол и паллеты | Эффективное поле и нагрузка |
| Газоснабжение | Поток и давление у машины, качество газа |
| Автоматизация | Масса, форматы, разделение и сортировка |
| Инженерные сети | Электропитание, охлаждение, вытяжка, размещение |
Таблицу можно прокручивать по горизонтали →
Условный пример показывает смысл сменной паллеты. Резание занимает 8 мин, загрузка с выгрузкой — 4 мин. При последовательном выполнении цикл равен 12 мин. Если все 4 мин вспомогательной работы действительно перекрываются резанием на второй паллете, нижняя оценка установившегося такта — 8 мин плюс неперекрываемая смена. Это не обещание паспортной производительности: подготовка первого листа, сортировка и остановки остаются. Теоретический предел без времени смены составляет 60 / 8 = 7,5 листа/ч против 60 / 12 = 5 листов/ч.
Для автоматизации важны не только габариты. Магнитный или вакуумный захват должен соответствовать материалу и поверхности; разделение слипшихся листов, контроль двойного захвата и выгрузка мелких деталей требуют конкретных решений. Допустимая масса линии определяется наиболее ограничивающим узлом. Возможность ручной загрузки не превращает перегруженный автоматический маршрут в допустимый.
Планировку выполняют по монтажному чертежу: кроме корпуса нужны зоны паллет, обслуживания, подъезда транспорта, фильтра, чиллера и газового оборудования. Площадь рабочего поля нельзя использовать как площадь цеховой установки. Поставщик должен подтвердить требования к фундаменту, электросети и подготовке газа для выбранной комплектации.
Приёмка включает воспроизводимый комплект контуров, измерение времени полного цикла и расхода ресурсов. Отдельно фиксируют допустимый грат, размеры отверстий, состояние кромки и долю годных. Предельную толщину проверяют как отдельную задачу, не подменяя ею производительный диапазон серии. В договорной спецификации сохраняют условия испытания и критерии, по которым результат будет принят.
Границы применимости
Числа в примерах показывают порядок расчёта. Производственные режимы, нагрузку и ограничения берут из документации конкретной комплектации и подтверждают пробной обработкой.
Что сохранять в протоколе
Материал, толщину, требования чертежа, идентификатор оборудования, редакцию источника, исходные данные, расчёт и результат испытания. Для неподтверждённого параметра указывают необходимую проверку.
От требований к проверяемому выбору
Fits Calc помогает собрать параметры детали и операции, отфильтровать оборудование, увидеть пробелы в исходных данных и сохранить обоснование выбора. Каталог ускоряет поиск, но окончательное решение остаётся инженерной проверкой по паспорту и реальной комплектации.
Связанные материалы
Источники
- TRUMPF: параметры лазерной резки — официальные сведения изготовителя; доступ 09.10.2026.
- TRUMPF: технические данные TruLaser серии 3000 — официальные сведения изготовителя; доступ 09.10.2026.