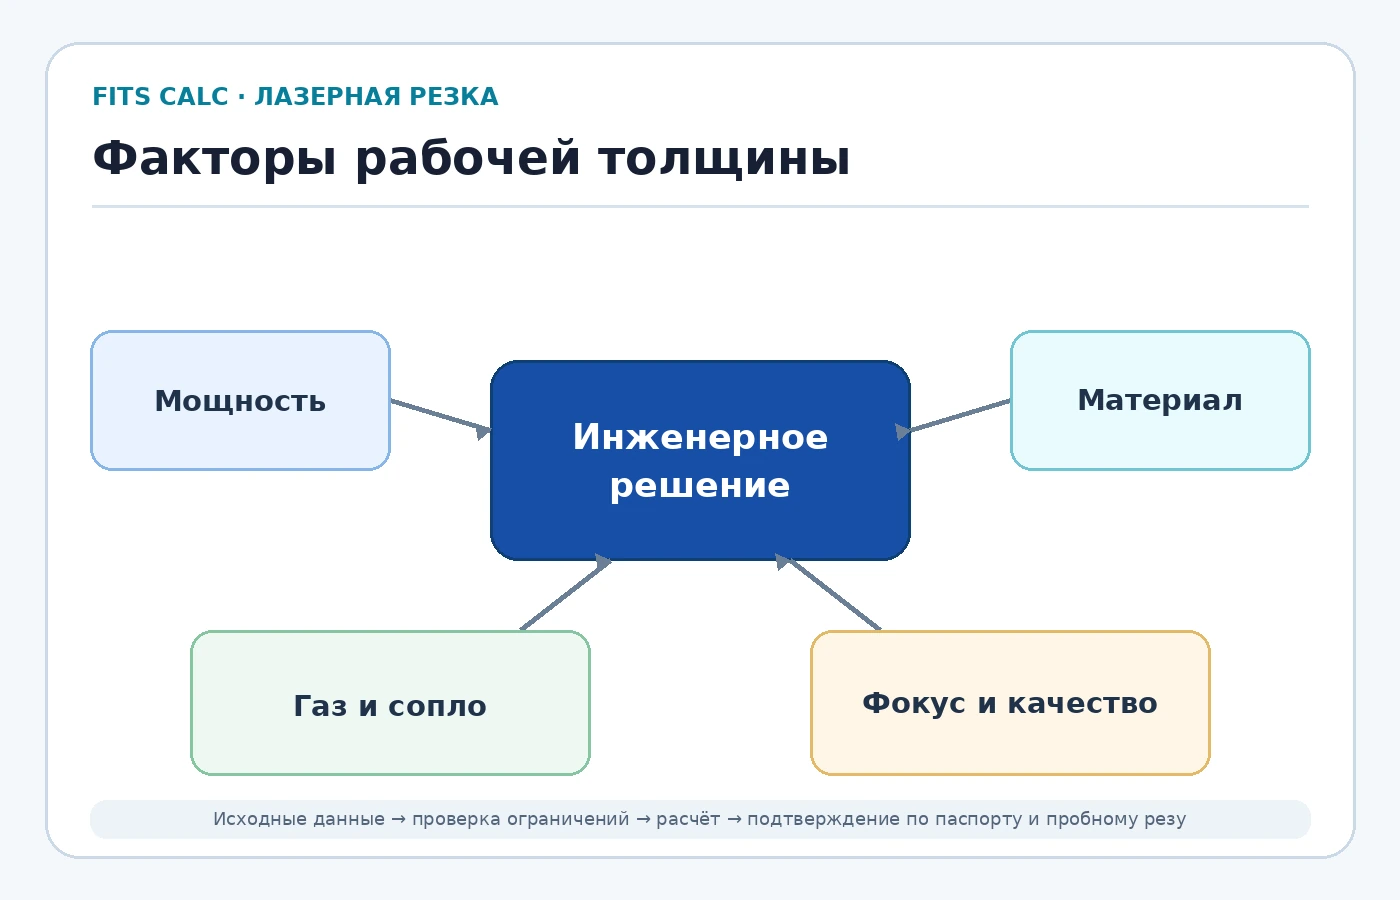
Мощность не задаёт единственную толщину
Нельзя перевести киловатты в миллиметры одной универсальной формулой. Процесс зависит от марки, состояния листа, газа, головки, распределения интенсивности, динамики и требования к кромке. Оптическая мощность определяет доступный энергетический поток, но сама по себе не описывает удаление расплава и устойчивость пробоя. Таблица допустимых толщин относится к конкретной комплектации.
Материал
Углеродистая сталь с кислородом получает дополнительное тепло от окисления. При азотной резке основной нагрев обеспечивает лазер; меняются энергозатраты и требования к газовой струе. Нержавеющую сталь, алюминий, медь и латунь рассматривают отдельно. Одинаковая номинальная толщина не означает одинаковую скорость, качество или допустимость обработки на выбранном источнике.
Оптическая и потребляемая мощность
В паспорте различают выходную мощность источника и электрические требования ячейки. Источник 6 кВт не означает подключение 6 кВт. Охлаждение, вытяжка, компрессор и вспомогательные системы формируют потребление участка. Для расчёта себестоимости используют измерение на согласованной границе, а для подключения — паспортные требования и проект электроснабжения.
Кромка и технологическое окно
Слишком высокая или слишком низкая скорость может ухудшать кромку. Качество оценивают по заданным размерам, грату, перпендикулярности и шероховатости, а не только по факту отделения детали. Устойчивый режим должен работать на серии с допустимыми колебаниями листа. Разовый рез предельной толщины не подтверждает возможность выполнить заказ с нужной повторяемостью.
Рабочая и предельная толщина
Предельная толщина в каталоге обозначает возможность при определённых условиях. Рабочий диапазон выбирают по качеству, скорости, проколам и затратам. Отдельно спрашивают ограничения на отверстия, острые углы и сложные контуры. Если редкий заказ лежит возле предела, полезно сравнить лазер с иной технологией или кооперацией, а не покупать мощность ради одного числа.
Как сравнивать варианты
Для каждого варианта мощности запросите время одной и той же раскладки на одинаковом материале и с одинаковым критерием годности. Фиксируют длительность проколов, среднюю скорость по контуру, вспомогательное время и газ. Рекламное ускорение прямого реза нельзя переносить на все детали. Малые элементы часто ограничены динамикой и тепловым взаимодействием.
Условный пример отдачи
Пусть вариант A режет выбранную раскладку 180 с и тратит ещё 60 с на прочие операции: цикл 240 с. Вариант B сокращает рез до 120 с при тех же 60 с: цикл 180 с. Чистое резание сократилось на треть, а весь цикл — на 25%. Условные времена иллюстрируют расчёт, но не связь мощности и скорости.
Газ и головка
Рост мощности полезен только при согласованных возможностях процесса: оптика формирует нужную область нагрева, струя удаляет расплав, газоснабжение обеспечивает условия производителя. Не назначают давление или чистоту по мощности изолированно. Эти параметры согласуют для марки, толщины, сопла и требуемой поверхности; эксперимент выполняют по разрешённой технологической карте оборудования.
Данные и испытания
Сохраните модель, поколение, мощность, функции головки, газ, материал, состояние листа и критерии измерения. Сравнивать таблицы разных поколений без этих сведений рискованно. Проверка включает обычную серийную заготовку и трудные элементы чертежа. В Fits Calc предельные паспортные значения и подтверждённые рабочие режимы должны оставаться отдельными записями.
Инженерный выбор
Рациональная мощность обеспечивает требуемый выпуск годных деталей при допустимых затратах и наличии инфраструктуры. Запас мощности оценивают вместе с прогнозом загрузки, а не как безусловное достоинство. Если следующий передел уже ограничивает выпуск, ускорение лазера может не увеличить отгрузку. Решение подтверждают полным циклом и экономикой конкретной производственной программы.
Проверка перед применением
Проверяйте результат по конкретной комплектации, условиям производства и согласованным критериям годности. Изменение материала или оборудования требует обновления исходных данных.
Рабочий диапазон мощности
Мощность выбирают по рабочему диапазону и требуемому такту. Паспортная максимальная толщина помогает исключить неподходящий вариант, но не доказывает качество малых элементов и экономичность серии.
Предел, режим и полный цикл
| Проверка | Исходные данные | Результат |
|---|---|---|
| Предел | Марка, газ и комплектация | Техническая возможность |
| Режим | Кромка и устойчивость серии | Рабочая толщина |
| Цикл | Рез, проколы и вспомогательные операции | Производительность |
Таблицу можно прокручивать по горизонтали →
Сравнение с последующей зачисткой
При сравнении 240 и 180 с фиксируйте одинаковую раскладку и критерий годности. Если потребуются дополнительные операции зачистки, добавьте их время и стоимость перед выводом о выгоде варианта.
Источники и границы применения
Документация производителей описывает конкретные процессы и оборудование; она не устанавливает универсальную скорость или допустимую толщину для всех установок.
Проверка в модуле лазерной резки
Модуль связывает материал и листовой прокат с рабочей зоной, мощностью, массой и режимами оборудования. Он показывает подтверждённые характеристики отдельно от предположений и сохраняет исходные данные расчёта.
Связанные материалы