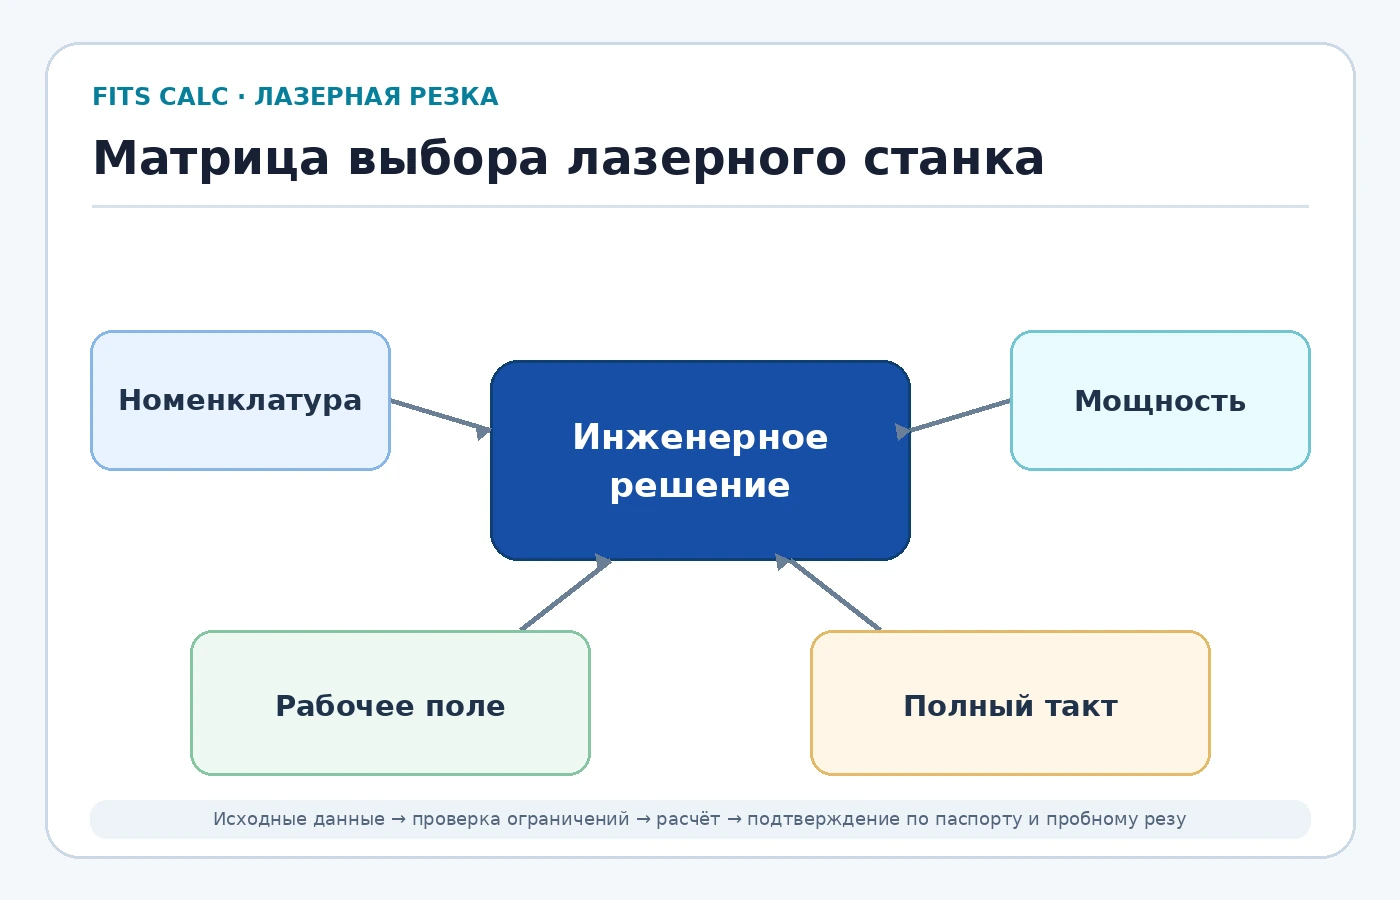
Номенклатура определяет выбор
Начните с ведомости заказов: марка, толщина, формат листа, количество деталей, сроки и требования к кромке. Разделите регулярный объём и редкие заказы. Наибольшая толщина определяет техническую возможность, а основная загрузка — экономику. Станок, выбранный исключительно под единичный толстый лист, может оказаться неоправданно дорогим для ежедневного выпуска тонких деталей.
Мощность
Мощность источника выбирают по проверенным режимам резки и полному времени цикла. Больше оптических киловатт может ускорить прямой рез, но не пропорционально ускоряет углы, мелкие отверстия, проколы и смену паллет. Сопоставляют комплектацию головки, доступные газы и качество кромки. Предельную толщину отделяют от толщины, которую установка устойчиво обрабатывает в серии.
Рабочее поле
Рабочая зона должна вмещать закупочный формат с учётом разрешённого размещения, кромочных отступов и траектории. Размер стола и рабочий ход — разные характеристики. Например, условный лист 3000 × 1500 мм геометрически соответствует такой же зоне, но поставщик должен подтвердить допуски размеров и ограничения зажимов. Для листа 4000 × 2000 мм нужна другая зона или предварительная подготовка.
Масса и паллета
Проверьте допустимую массу на одной паллете и суммарную нагрузку системы смены. Эти значения могут различаться. Масса листа определяется плотностью, площадью и толщиной; автоматическая подача имеет собственные пределы. Усиленная паллета является комплектацией, которую нужно явно указать в договоре. Не переносите характеристики соседней модели или другого года выпуска на выбранный станок.
Пропускная способность
Рассчитывают резание, проколы, перемещения, загрузку, выгрузку и сортировку. При одновременной работе сменных столов часть операций перекрывается; суммировать перекрывающиеся интервалы нельзя. Если сортировка медленнее резки, более мощный источник увеличит ожидание. Поставщик должен показать последовательность операций на реальной раскладке, а не только максимальную скорость осей из паспорта.
Условная годовая загрузка
Допустим, требуется 30 000 деталей по 4 мин машинного цикла: чистая потребность равна 2000 ч. При доступном фонде 3000 ч и принятой доле использования 0,70 доступно 2100 ч. Запас составляет 100 ч; это небольшой резерв для изменения заказов. Коэффициент 0,70 здесь задан для примера и должен подтверждаться условиями участка.
Инфраструктура
В техническом задании фиксируют подключение, охлаждение, вытяжку, газоснабжение, площадь и подъёмные средства. Оптическая мощность источника не является мощностью подключения. Для газовой сети оценивают пиковую потребность и потери в линии, а не только средний расход. Комплектность поставки должна описывать, кто проектирует и вводит в эксплуатацию вспомогательное оборудование.
Автоматизация
Загрузчик полезен при совместимых листах и устойчивой серии. Для смешанного заказа важны смена материала, распознавание листа, удаление скелета и прослеживаемость деталей. Проверяют плоскостность, поверхность и возможность разделения пачки. Автоматизация не исправляет неподходящую номенклатуру и требует места, обслуживания и согласования с последующей операцией производства.
Приёмка
Испытательная партия включает типовые и трудные контуры, разные толщины и материал из обычной поставки. Заранее задают допуски, допустимый грат, состояние кромки и правила измерения времени. В протоколе фиксируют газ, режим, полный цикл, годные детали и причины остановок. Приёмка по одному красивому образцу не подтверждает выполнение годовой программы.
Решение о закупке
Сведите требования в матрицу обязательных и желательных функций. Обязательные условия — материал, формат, нагрузка, качество и безопасность; дополнительные — автоматизация и резерв развития. В Fits Calc сохраняйте источник каждой характеристики и дату проверки. Неизвестные данные помечают как требующие подтверждения, чтобы предварительный подбор не воспринимался как гарантия производителя.
Четыре обязательных ограничения
Подбор завершён только после проверки материала, формата, массы и выпуска. Резерв мощности не устраняет нехватку газоснабжения или задержки сортировки; каждое ограничение должно иметь отдельное подтверждение.
Вместимость и производственный такт
| Проверка | Исходные данные | Результат |
|---|---|---|
| Резание | Полный цикл типовой раскладки | Потребность в часах |
| Формат | Рабочие ходы и ограничения размещения | Вместимость листа |
| Подача | Паллета, масса и загрузчик | Совместимость заготовки |
Таблицу можно прокручивать по горизонтали →
Резерв загрузки по месяцам
Для условного расчёта 100 ч резерва не следует считать достаточным без анализа сезонности. Укажите сроки обслуживания и возможный перенос части заказов: среднегодовая загрузка скрывает месячные пики.
Источники и границы применения
Документация производителей описывает конкретные процессы и оборудование; она не устанавливает универсальную скорость или допустимую толщину для всех установок.
Проверка в модуле лазерной резки
Модуль связывает материал и листовой прокат с рабочей зоной, мощностью, массой и режимами оборудования. Он показывает подтверждённые характеристики отдельно от предположений и сохраняет исходные данные расчёта.
Связанные материалы