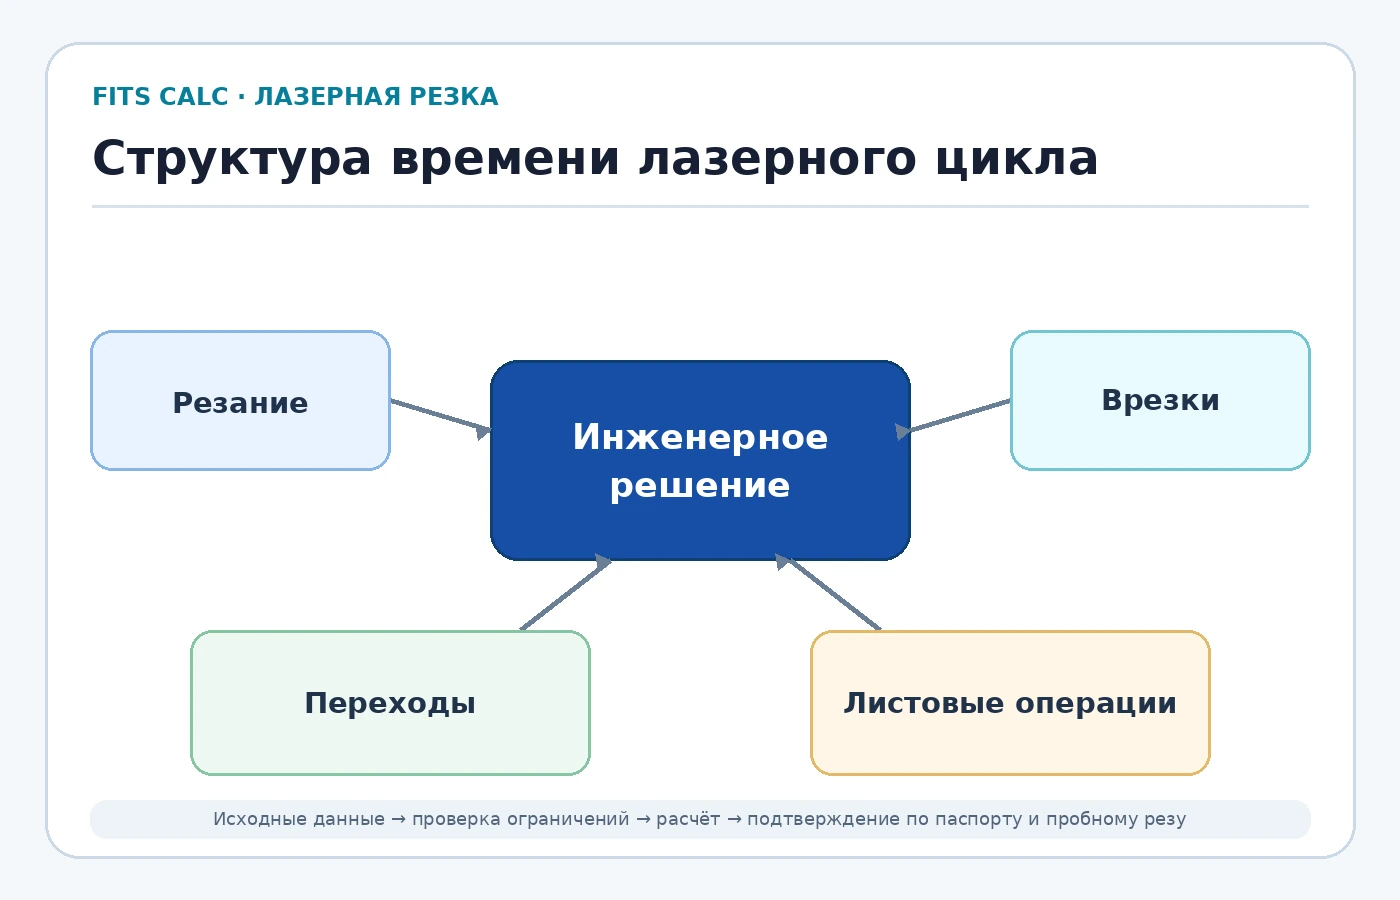
Граница расчёта
Сначала определите, что оценивается: цикл одной детали, раскладка на листе или выпуск партии. Время от первого прокола до окончания последнего реза отличается от времени занятости ячейки. Для партии добавляют подготовку программы, смену материала, загрузку, сортировку и плановые операции. Зафиксируйте границу, иначе результаты поставщика и участка невозможно сопоставить.
Длина и средняя скорость
Длины берут из подготовленной управляющей программы с учётом заходов, выходов и фактически выбранных траекторий. Контуры группируют по режимам. Время движения равно Σ(Lᵢ/vᵢ), если vᵢ — средняя эффективная скорость соответствующей группы. Скорость длинной прямой не описывает малые окружности, короткие сегменты и углы, где управление ограничивает движение.
Врезки
Число врезок определяют по программе, а не по количеству деталей. Время одного старта может включать контроль высоты, прокол и переход к резанию; важно не учесть один интервал дважды. Для разных толщин и режимов используют отдельные измеренные времена. Ошибка в учёте многочисленных отверстий существенно меняет оценку цикла.
Холостые переходы
Маршрут между контурами зависит от порядка обработки, препятствий и ограничений управления. Приближение Lхол/vхол применимо, если задана средняя скорость переходов, а не паспортная максимальная скорость осей. Короткое движение может не достигать этой скорости. Подъёмы, контроль положения и другие события учитывают отдельно, если они не входят в измеренный интервал.
Условные исходные данные
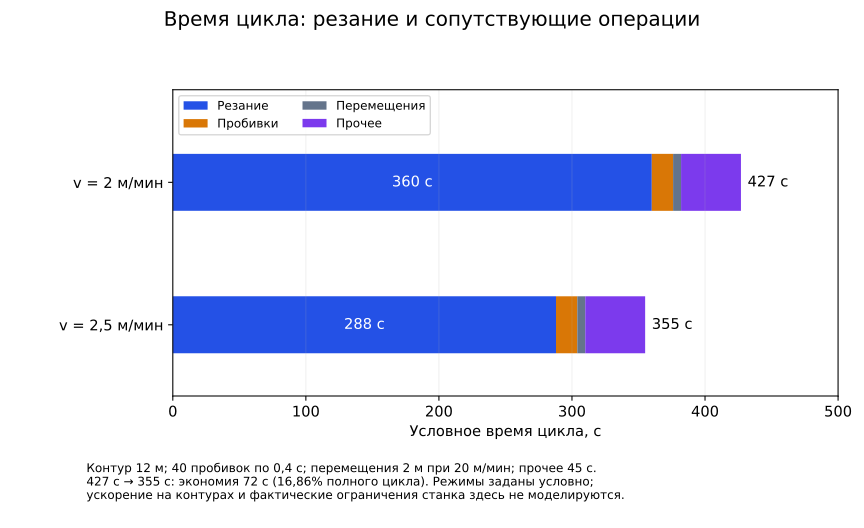
Рассмотрим раскладку с 12 м реза при средней скорости 2 м/мин, 40 врезками по 0,4 с, 2 м переходов при средней скорости 20 м/мин и 45 с прочих операций. Эти числа заданы для демонстрации метода. Они не являются нормативными режимами и не обещают производительность конкретного станка, материала или толщины.
Подстановка
Чистый рез: 12/2 × 60 = 360 с. Врезки: 40 × 0,4 = 16 с. Переходы: 2/20 × 60 = 6 с. Полный неперекрывающийся цикл равен 360 + 16 + 6 + 45 = 427 с, или 7,1167 мин. Все слагаемые сначала приводят к одной единице времени; округляют итог, а не каждое промежуточное действие.
Изменение скорости
Если средняя скорость реза в этой модели повышается до 2,5 м/мин, рез занимает 288 с. Остальные интервалы сохраняются, цикл равен 355 с, или 5,9167 мин. Экономия составляет 72 с и 16,86% полного цикла. Скорость реза выросла на 25%, однако время всего цикла сокращается меньше из-за неизменных операций.
Лист и партия
При сменных паллетах загрузка может идти параллельно резке. Для расчёта такта строят последовательность событий и учитывают перекрытие, а не просто складывают длительности. Общее время листа распределяют между деталями по принятой методике; одинаковая доля не всегда отражает сложность. Для коммерческой оценки отдельно сохраняют подготовительное время и ожидаемый выход годных деталей.
Сверка с ЧПУ
Расчёт проверяют журналом выполнения нескольких сопоставимых программ. Отдельно анализируют рез, проколы, переходы и ожидание, чтобы исправлять конкретное допущение. Один общий коэффициент не заменяет данные по разным толщинам. Незапланированные остановки показывают самостоятельным резервом, указывая основание оценки; нельзя скрывать их внутри произвольно уменьшенной скорости.
Границы результата
Пример предполагает стабильную среднюю скорость и отсутствие перекрывающихся событий. Реальная динамика углов, длительность прокола, работа контроллера и сортировка могут изменить итог. Для новой номенклатуры приводят диапазон по проверенным сценариям. В Fits Calc сохраняют длины, единицы, число стартов, источник времени и принятую границу цикла, чтобы результат можно было воспроизвести.
Проверка перед применением
Проверяйте результат по конкретной комплектации, условиям производства и согласованным критериям годности. Изменение материала или оборудования требует обновления исходных данных.
Почему цикл сокращается меньше
Скорость реза и такт ячейки — разные величины. В показанной модели неизменные 67 с включают врезки, переходы и прочие операции; поэтому ускорение реза не сокращает весь цикл пропорционально.
Подробный баланс 427 секунд
| Проверка | Исходные данные | Результат |
|---|---|---|
| Рез | 12 м при 2 м/мин | 360 с |
| Врезки | 40 стартов по 0,4 с | 16 с |
| Переходы | 2 м при 20 м/мин | 6 с |
| Прочие операции | Условный неперекрывающийся интервал | 45 с |
Таблицу можно прокручивать по горизонтали →
Проверка ускорения коротких контуров
На детали с короткими контурами новую среднюю скорость требуется подтвердить заново. Не переносите 2,5 м/мин на любую геометрию: ограничения контроллера и проколов могут изменить ожидаемую экономию 72 с.
Источники и границы применения
Документация производителей описывает конкретные процессы и оборудование; она не устанавливает универсальную скорость или допустимую толщину для всех установок.
Проверка в модуле лазерной резки
Модуль связывает материал и листовой прокат с рабочей зоной, мощностью, массой и режимами оборудования. Он показывает подтверждённые характеристики отдельно от предположений и сохраняет исходные данные расчёта.
Связанные материалы