Определение коэффициента
Коэффициент использования материала равен отношению площади или массы годных деталей к площади или массе расходуемого листа. Для материала постоянной толщины оба подхода дают одинаковый результат. В знаменателе заранее определяют, считается ли весь лист, только использованная зона или лист за вычетом возвращаемого остатка.
Что занимает полезную площадь
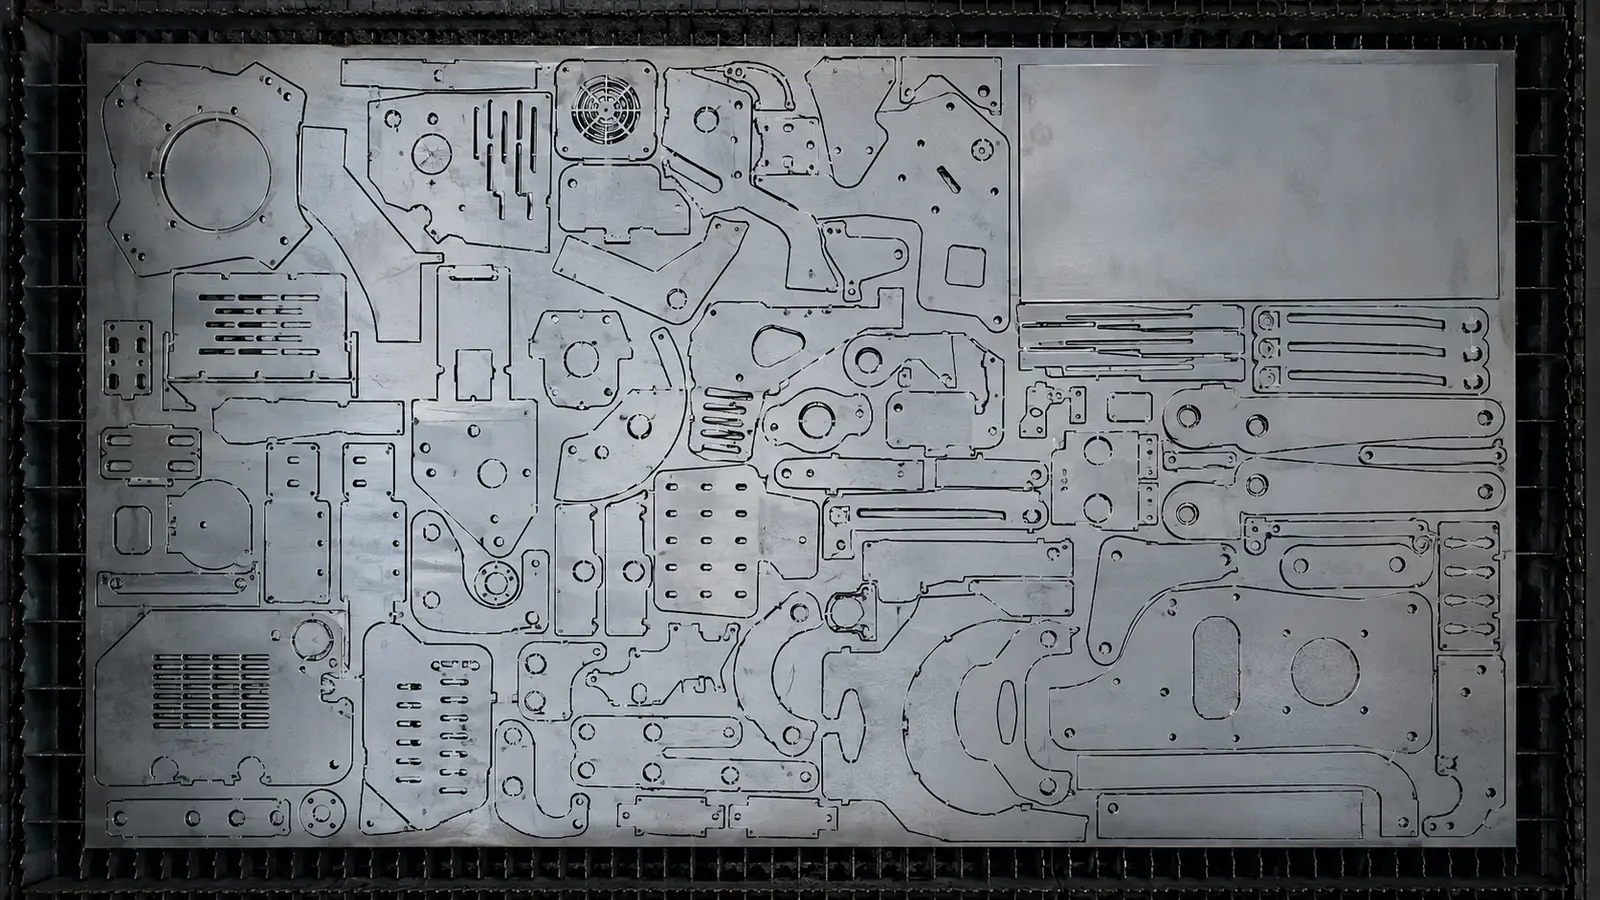
Кроме геометрии деталей нужны ширина реза, расстояние между контурами, край листа, зоны захвата, перемычки и обрезка скелета. CAM учитывает правила размещения, направление проката, общую линию реза и запрет поворота отдельных деталей.
КИМ и технологическая устойчивость
Слишком плотное размещение увеличивает тепловое взаимодействие, риск опрокидывания и столкновения головки. Уменьшение перемычек может повысить площадь деталей, но увеличить брак и сортировку. Поэтому оптимизируют стоимость годного выпуска, а не максимальный процент на экране.
Деловые остатки
Крупный остаток сохраняют с размерами, материалом, толщиной, плавкой и местом хранения. Его площадь не следует автоматически считать ломом, но экономический эффект появляется только при реальном повторном использовании. Неидентифицированные остатки создают виртуальный КИМ без снижения закупки.
Смешанный раскрой
Объединение разных заказов повышает заполняемость, но усложняет сроки и трассировку. Детали маркируют, а стоимость листа распределяют по утверждённой базе. Приоритет срочного заказа может сознательно снизить КИМ — это управленческое решение, а не ошибка CAM.
Сравнение вариантов
Для каждого варианта сохраняют КИМ, длину реза, число врезок, машинное время, объём делового остатка и риск. Вариант с меньшим КИМ иногда дешевле, если резко сокращает контуры, врезки или ручную сортировку.
Целевая функция оптимизации
CAM может максимизировать площадь либо сокращать резы, врезки и срок заказа. Для предприятия сравнивают материал, машинное время, газ, сортировку и ожидаемый брак. Цель оптимизации зависит от стоимости материала и загрузки оборудования.
Общая линия и перемычки
Общая линия уменьшает длину реза и площадь щели, но связывает качество соседних деталей. Ошибка на одном участке затрагивает обе. Геометрия и направление обхода должны поддерживать такую стратегию. Перемычки предотвращают опрокидывание, однако оставляют след и добавляют ручной труд. Их количество и размер выбирают по массе детали, толщине и способу выгрузки, а затем включают в норму.
Годовой показатель
Средний КИМ считают взвешенно по площади или массе израсходованного материала, а не как среднее процентов раскроев. Маленький лист не должен иметь тот же вес, что крупная партия. Отдельно показывают долю повторно использованных остатков и массу лома. Улучшение признаётся только после снижения закупки или роста выпуска при сопоставимом портфеле. Это защищает показатель от формального создания остатков, которые никогда не возвращаются в работу.
Учёт делового остатка
Укажите габариты, марку и толщину возвращённого остатка. Покажите КИМ по целому листу отдельно от КИМ по израсходованной зоне; проверьте фактический повторный запуск остатка.
Контроль технологичности раскладки
Проверьте в CAM компенсацию ширины реза, места врезок и порядок обхода. Оцените тепло, опрокидывание деталей и следы перемычек: геометрически допустимая сетка ещё не доказывает устойчивость резания.
Геометрически воспроизводимый пример
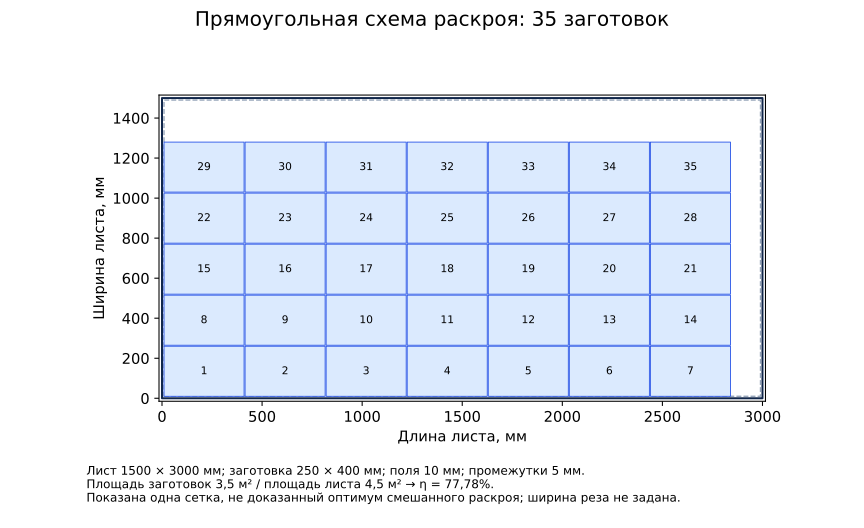
Условный лист имеет размеры 1500 × 3000 мм, прямоугольные заготовки — 250 × 400 мм. Поле 10 мм задано с каждой из четырёх сторон, номинальный промежуток между заготовками — 5 мм. Доступная область равна 1480 × 2980 мм. Промежуток 5 мм — допущение примера, а не универсальный технологический минимум или размер микроперемычки.
| Ориентация | Раскладка | Габарит группы | Число |
|---|---|---|---|
| 250 мм поперёк, 400 мм вдоль | 5 × 7 | 1270 × 2830 мм | 35 |
| 400 мм поперёк, 250 мм вдоль | 3 × 11 | 1210 × 2800 мм | 33 |
Таблицу можно прокручивать по горизонтали →
Для первого варианта ширина группы: 5 · 250 + 4 · 5 = 1270 мм; длина: 7 · 400 + 6 · 5 = 2830 мм. Площадь деталей 35 · 0,25 · 0,40 = 3,50 м². Площадь полного листа 1,50 · 3,00 = 4,50 м²; η = 3,50 / 4,50 · 100 % ≈ 77,78 %. Это сравнение двух регулярных сеток, без доказательства оптимальности смешанного размещения. Ширина фактического реза и компенсация контура здесь отдельно не моделируются: CAM должен проверить, что заданный промежуток допускает рез, врезки и тепловой режим.
Граница расчёта КИМ
В приведённом примере знаменатель — полный лист 4,50 м²; свободные полосы не вычитаются как заранее возвращённый остаток.
Данные для повторной проверки
Размеры листа и деталей, запреты поворота, поля, промежутки, компенсация реза, порядок обхода и судьба остатка.
Проверка в модуле лазерной резки
Модуль связывает материал и листовой прокат с рабочей зоной, мощностью, массой и режимами оборудования. Он показывает подтверждённые характеристики отдельно от предположений и сохраняет исходные данные расчёта.
Связанные материалы
Источники
- TRUMPF: параметры лазерной резки — официальные сведения изготовителя; доступ 09.10.2026.
- TRUMPF: технические данные TruLaser серии 3000 — официальные сведения изготовителя; доступ 09.10.2026.