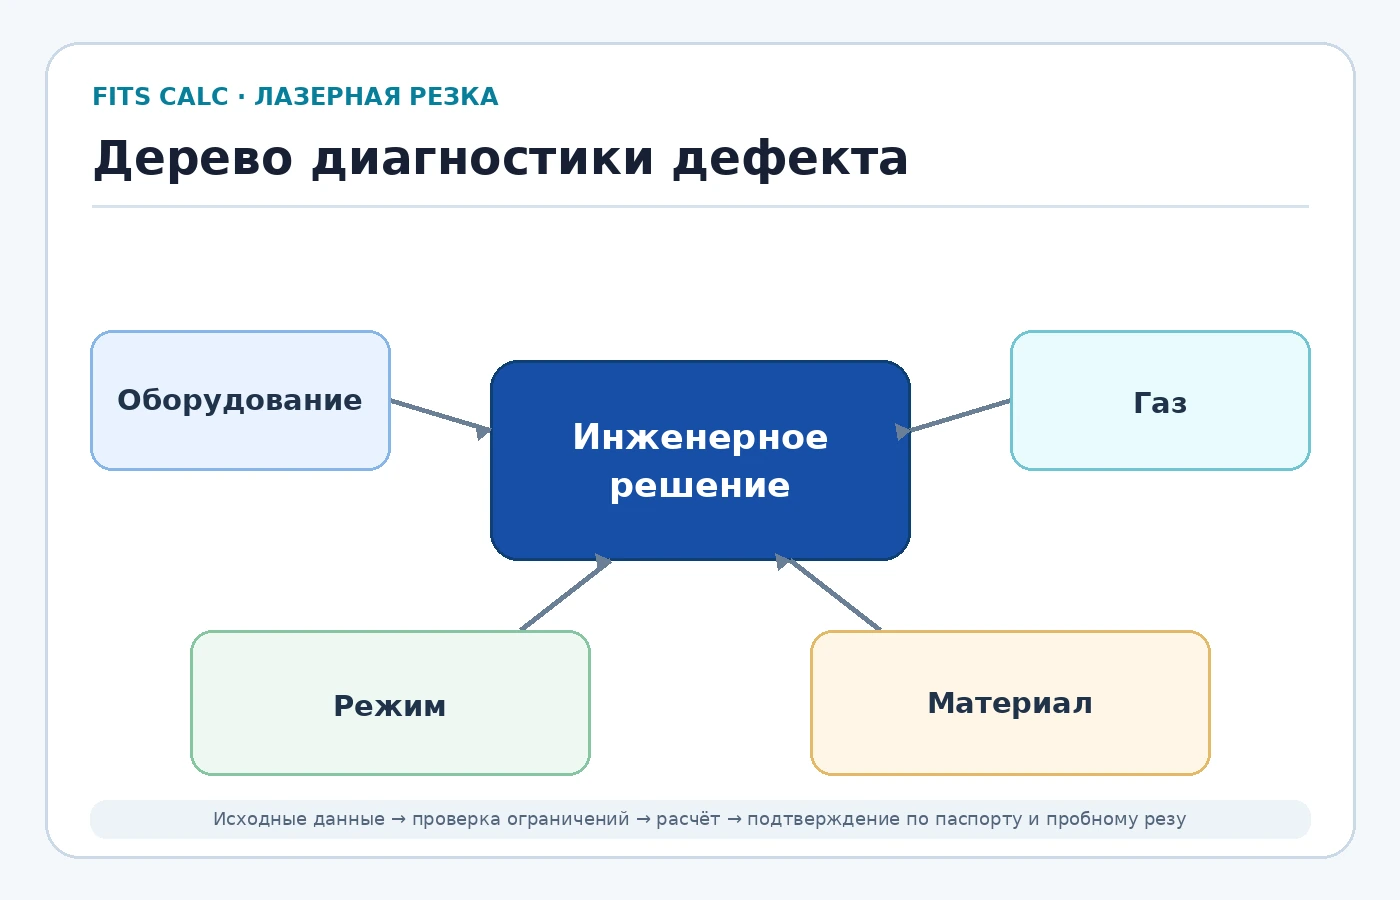
Непрорез и нестабильное разделение
Причинами могут быть чрезмерная скорость, недостаточная мощность в зоне реза, неверный фокус, слабый поток газа или загрязнённая оптика. Проверку начинают с состояния головки и фактического давления, затем сравнивают режим с базовой картой.
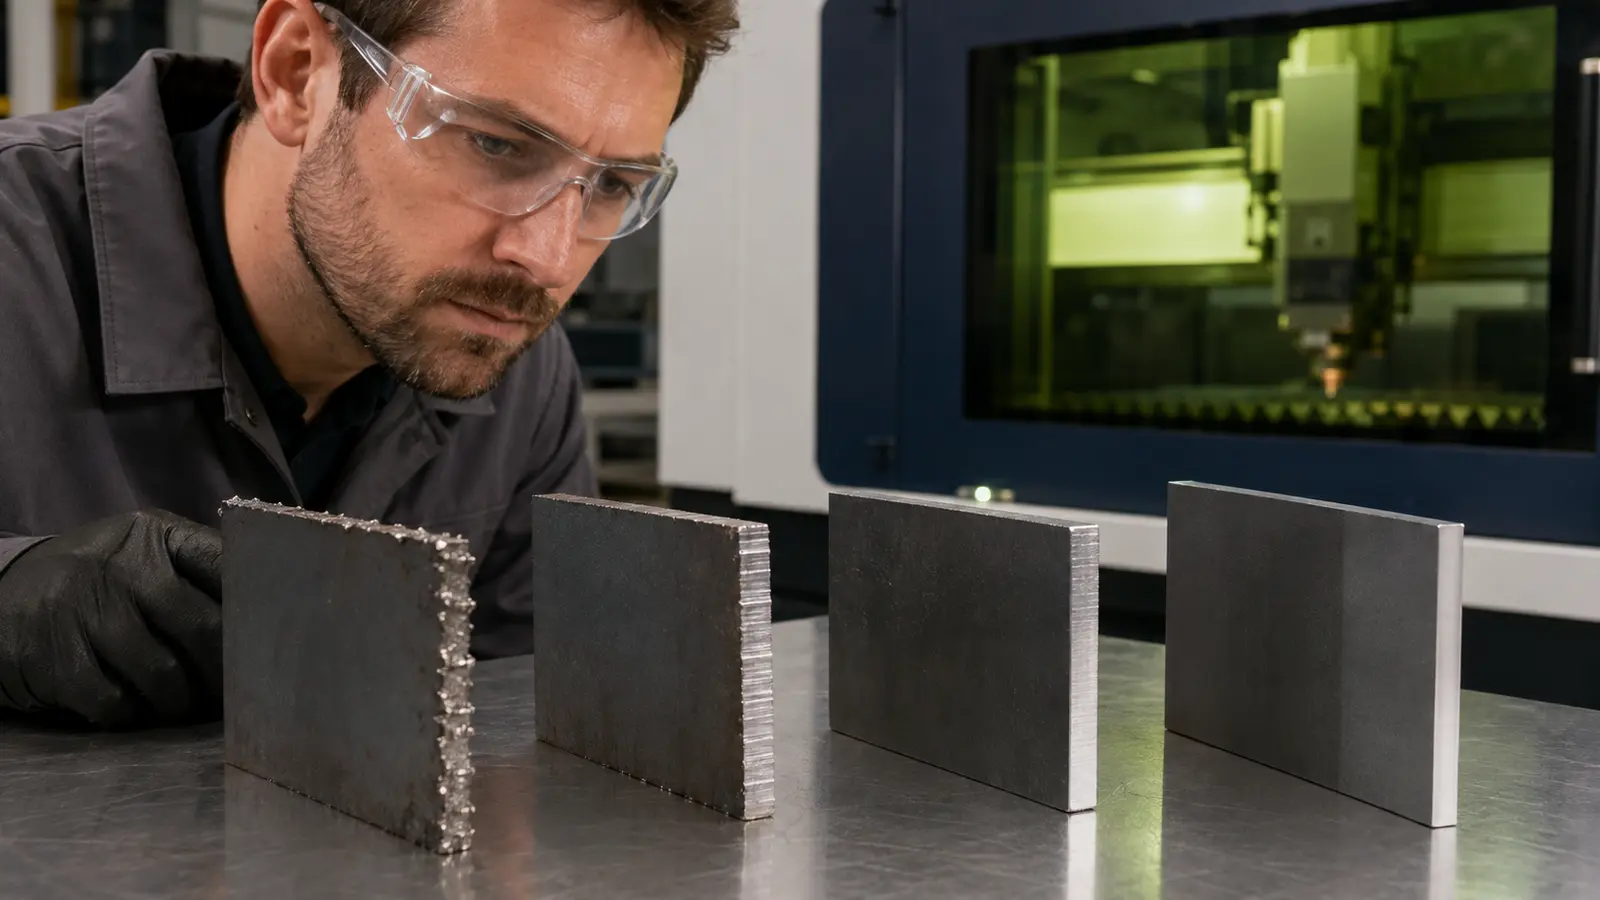
Грат на нижней кромке
Прилипший расплав указывает на нарушение удаления из щели. Характер грата помогает различить недостаточную скорость, чрезмерную скорость, неверный фокус и газодинамику. Увеличение давления не является универсальным исправлением: повреждённое или несоосное сопло может сделать поток хуже.
Отклонение борозд и конусность
Наклон линий на кромке связан с положением фронта реза и скоростью. Разница верхней и нижней ширины показывает распределение энергии и газа по толщине. Контролируют фокус, высоту сопла, перпендикулярность головки и состояние листа.
Проблемы врезки
Взрывной прожиг загрязняет защитное стекло и повреждает поверхность. Слишком короткая выдержка оставляет непрожиг, слишком длинная увеличивает кратер и тепло. Для толстого листа применяют многоступенчатую стратегию, импульсный режим или старт с края, если это допускает геометрия.
Перегрев малых контуров
Плотный раскрой и последовательная обработка соседних деталей накапливают тепло, вызывают деформацию и потерю перемычек. CAM должен распределять резы, использовать охлаждающие паузы или разносить участки. Изменение только скорости не устраняет тепловое взаимодействие контуров.
Ошибка материала или данных
Фактическая толщина, марка, покрытие и состояние поверхности могут отличаться от задания. Перед глубокой настройкой проверяют сертификат и измеряют лист. Если одна партия режется иначе при неизменной машине, материал рассматривают как отдельный фактор.
Карта дефектов
Для типовых проявлений создают каталог фотографий с масштабом и параметрами. Грат разделяют по форме и расположению, борозды — по углу и периодичности, врезку — по кратеру и выбросу. Каталог связывают с вероятными причинами, но не превращают в автоматический диагноз: одинаковый вид может иметь несколько источников. Оператор проходит порядок проверок от простого и безопасного к более глубокому.
Статистический контроль
После настройки собирают измерения нескольких деталей и строят тренд. Постепенный рост грата может указывать на загрязнение стекла или износ сопла; резкий скачок — на смену партии листа или повреждение. Контрольные границы устанавливают по требованиям изделия, а не только по естественному разбросу процесса. Если среднее приемлемо, но отдельные детали выходят за предел, режим нельзя считать устойчивым.
Связь с обслуживанием
Повторяющиеся дефекты переводят в профилактические действия: периодическую проверку центрирования, замену фильтров, контроль точки росы и очистку оптики. В журнале обслуживания указывают показание счётчика и причину. Если режим требует всё большей мощности для прежнего результата, это сигнал диагностики, а не основание обновлять карту. Технологическая корректировка не должна маскировать деградацию оборудования.
Проверка партии материала
Сравните контрольные образцы новой и прежней партии при одинаковой карте. Измерьте толщину, оцените окалину и покрытие: изменение сырья может объяснить дефект при исправной головке.
Возврат к устойчивой карте
После обслуживания повторите контрольный контур с исходной картой. Удалите временные компенсации, измерьте кромку и сохраните образец с номером партии и состоянием сопла.
Проверка одной переменной
Условный тест сравнивает три образца одной партии. Мощность, газ, сопло, фокус и программа неизменны; меняется только скорость относительно исходной карты. Эти проценты не являются рекомендацией режима. Если одновременно изменить давление и фокус, результат уже не показывает причину дефекта.
| Образец | Условная скорость | Наблюдение |
|---|---|---|
| А | 90 % исходной | Зафиксировать грат и размер |
| Б | 100 % исходной | Контроль исходной карты |
| В | 110 % исходной | Проверить непрорез и кромку |
Таблицу можно прокручивать по горизонтали →
Оценка требует одинакового измерения и повторяемости. Выбирают устойчивое окно, а не единственную удачную деталь. Допустимый размер и состояние кромки задаёт чертёж; универсального процента снижения скорости нет.
Критерий принятия режима
Карту принимают по повторяемой кромке и размерам; удачный одиночный рез не подтверждает устойчивость.
Данные для повторной проверки
Партия материала, фото дефекта с масштабом, карта режима, состояние сопла и измеренные размеры контрольного контура.
Проверка в модуле лазерной резки
Модуль связывает материал и листовой прокат с рабочей зоной, мощностью, массой и режимами оборудования. Он показывает подтверждённые характеристики отдельно от предположений и сохраняет исходные данные расчёта.
Связанные материалы
Источники
- TRUMPF: параметры лазерной резки — официальные сведения изготовителя; доступ 09.10.2026.
- TRUMPF: технические данные TruLaser серии 3000 — официальные сведения изготовителя; доступ 09.10.2026.