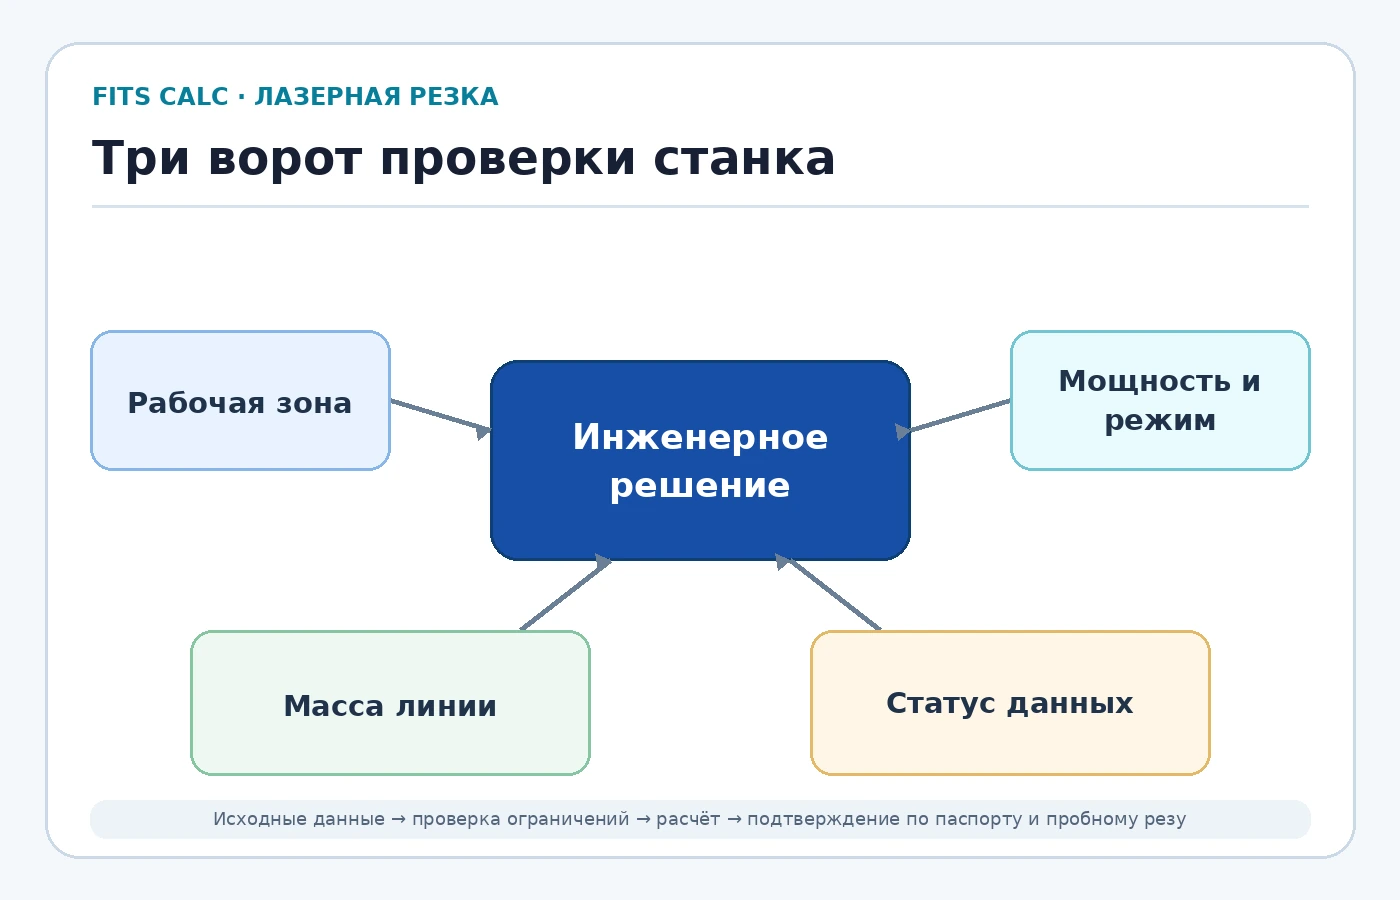
Контур проверки
Исходные данные включают максимальный лист и деталь, материал, толщину, массу, требуемую кромку и объём. По станку нужны ходы X/Y, эффективная зона, мощность и карта режимов, допустимая нагрузка стола, паллеты и автоматизации.
Рабочая зона
Лист должен размещаться с учётом допуска размера, погрешности укладки, упоров и технологического поля. Деталь проверяют отдельно, потому что крупный контур может не поместиться в эффективной зоне даже при совместимом номинальном формате листа.
Мощность и подтверждённый режим
Номинальные киловатты сравнивают не напрямую с толщиной, а через паспортную или испытанную карту для материала и газа. Проверка подтверждает скорость, качество и устойчивость врезки. Если данных нет, результат получает статус «требуется испытание».
Масса листа
Расчётную массу сравнивают с минимальным пределом всей линии: рабочей паллеты, сменщика, загрузчика, кассеты и транспортного устройства. Для двух паллет различают массу на одной паллете и суммарную допустимую нагрузку.
Запасы и неопределённость
Запас по зоне выражают в миллиметрах, по массе — в килограммах или процентах, по режиму — через положение внутри подтверждённого диапазона. Неизвестный параметр нельзя автоматически считать удовлетворённым. Он блокирует окончательный вывод и формирует запрос поставщику.
Итоговый статус
Результат делят на pass, conditional и fail. Pass означает подтверждение всех жёстких ограничений. Conditional допускается при необходимости пробной резки или уточнения автоматизации. Fail фиксирует конкретную причину: геометрия, масса либо отсутствие технологической возможности.
Обработка неполных паспортов
Если у модели известна зона, но отсутствует масса, система не исключает её молча и не объявляет подходящей. Она формирует условного кандидата с перечнем недостающих полей. Запрос поставщику содержит конкретный параметр и объект: масса на одной паллете, масса двух паллет или предел загрузчика. Это ускоряет уточнение и предотвращает подстановку похожей модели без подтверждения.
Допуски и запасы
Запас по геометрии назначают с учётом точности укладки и измерения края. Для массы учитывают разброс толщины и плотности, оснастку и требования изготовителя; произвольный коэффициент не должен превышать паспортный предел. По мощности запас не выражают простым процентом киловатт — используют положение режима внутри проверенного окна. Каждый запас имеет физический смысл и отдельную единицу.
Протокол решения
Итоговый отчёт перечисляет исходные данные детали и листа, идентификатор станка, найденные характеристики, источники, вычисления и статусы ворот. Для conditional указывается действие закрытия: получить паспорт, провести пробную резку или проверить загрузчик. После выполнения доказательство прикрепляют, а статус пересчитывают. Версионность сохраняет прежнее решение, чтобы инженер мог объяснить, почему модель прошла проверку на момент заказа.
Проверка цепочки загрузки
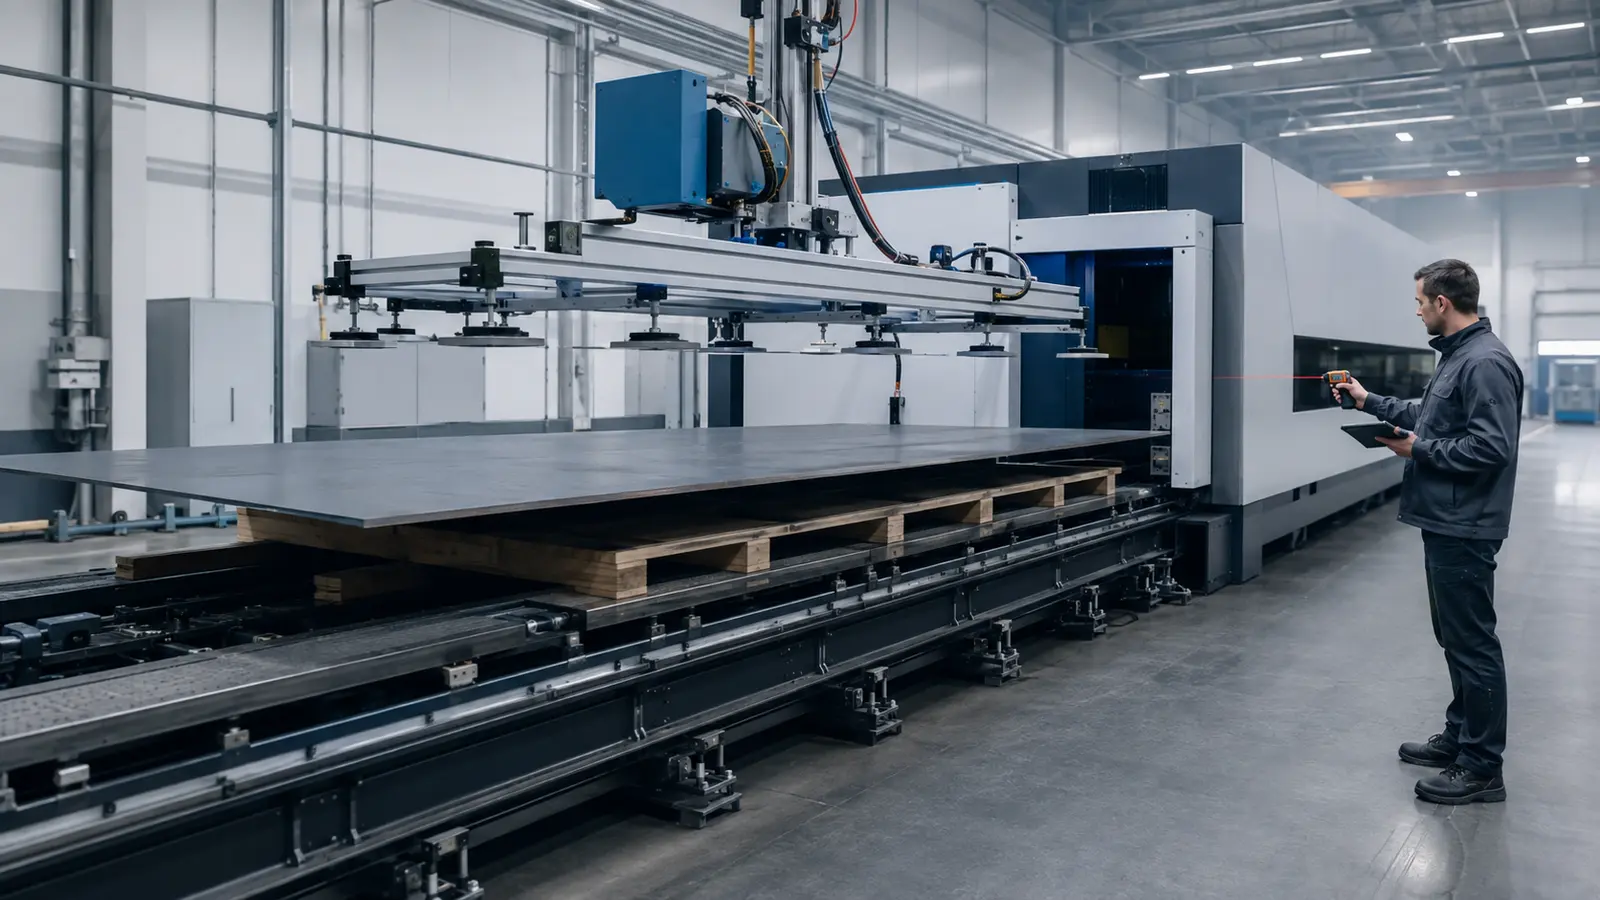
Для каждой операции сопоставьте массу листа с пределом стола, паллеты, сменщика, захвата и кассеты. Предел 700 кг у загрузчика исключает автоматический маршрут листа массой 753,6 кг даже при столе на 1000 кг.
Закрытие условного допуска
Если нагрузка или эффективная зона неизвестны, запросите данные конкретной комплектации. Если отсутствует карта для материала и газа, выполните согласованную пробную резку: неизвестное значение не даёт положительного допуска.
Условная проверка массы
Для углеродистой стали принимаем расчётную плотность 7850 кг/м³. Лист 6 × 2 × 0,008 м имеет объём 0,096 м³ и массу 753,6 кг. Это расчёт без упаковки и оснастки; фактическую толщину и плотность материала уточняют.
| Ограничение примера | Предел | Результат |
|---|---|---|
| Стол | 1000 кг | Запас 246,4 кг |
| Загрузчик | 700 кг | Превышение 53,6 кг |
| Режим | Карта для данной стали и газа | Мощность сама по себе не доказывает пригодность |
Таблицу можно прокручивать по горизонтали →
Все пределы здесь условны, а не характеристики названной серийной модели. Паспортный предел нельзя повышать расчётным запасом. Веса захвата и оснастки учитывают так, как требует изготовитель соответствующего узла.
Критерий совместимости
Геометрия, масса и технологический режим проверяются независимо; отказ любого узла исключает соответствующий маршрут.
Данные для повторной проверки
Габариты и масса листа, предел каждого узла загрузки, полезная зона, материал, газ и подтверждённая карта резки.
Проверка в модуле лазерной резки
Модуль связывает материал и листовой прокат с рабочей зоной, мощностью, массой и режимами оборудования. Он показывает подтверждённые характеристики отдельно от предположений и сохраняет исходные данные расчёта.
Связанные материалы
Источники
- TRUMPF: параметры лазерной резки — официальные сведения изготовителя; доступ 09.10.2026.
- TRUMPF: технические данные TruLaser серии 3000 — официальные сведения изготовителя; доступ 09.10.2026.