Карта проката
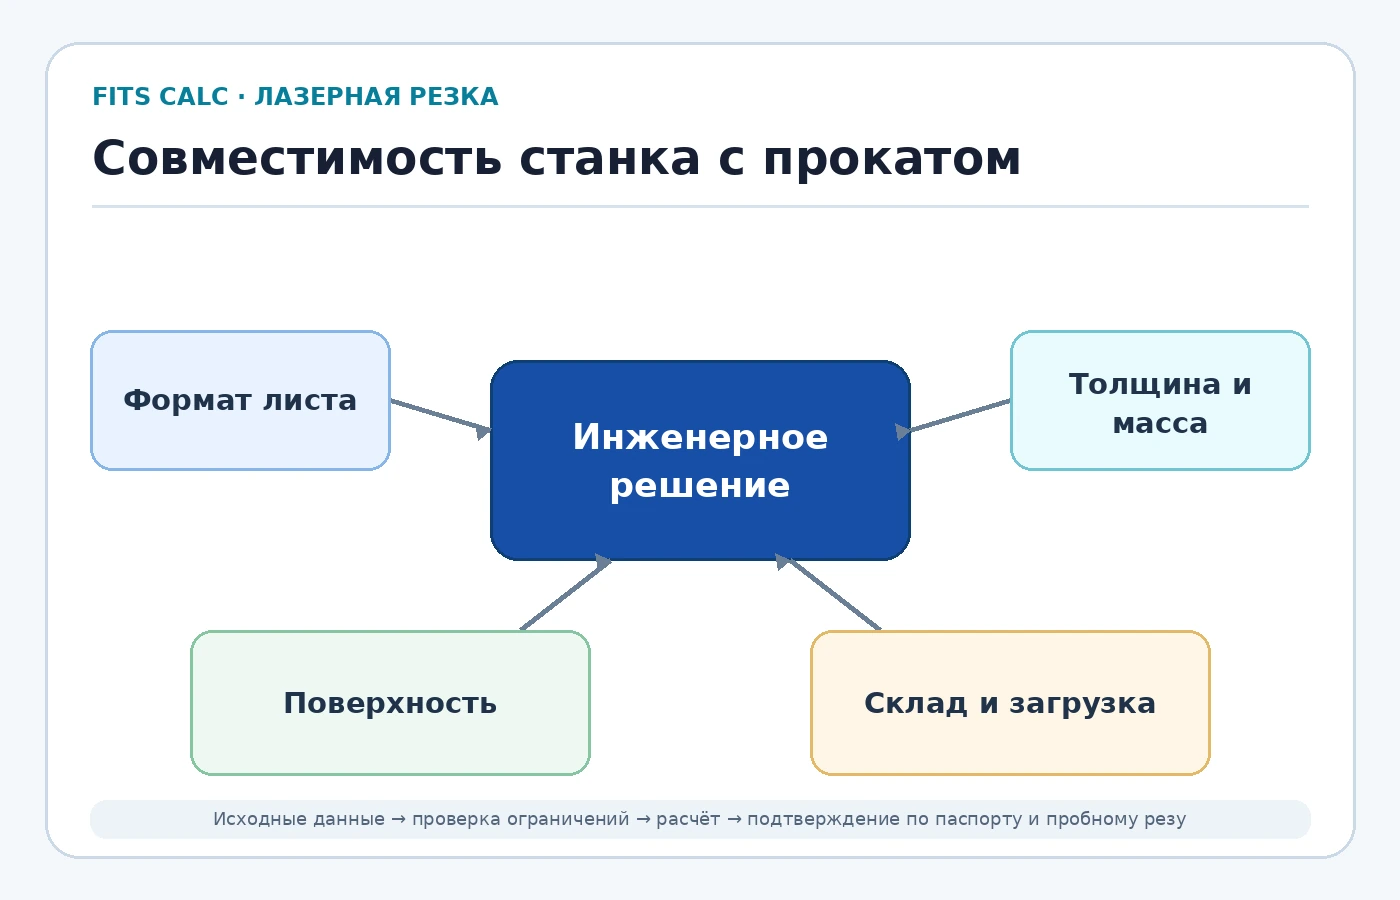
Выбор станка начинают с реально закупаемого листа. В карте фиксируют марку, толщину, размеры, плотность, состояние поверхности, плоскостность и месячный объём. Нержавеющая сталь, алюминий и углеродистая сталь одинаковой толщины требуют разных технологических подтверждений. Разделите листы регулярной поставки и исключения, для которых допустима подготовка или передача заказа подрядчику.
Формат
Размеры поставки сверяют с рабочими ходами, схемой зажимов и правилами позиционирования. Каталожное поле не означает, что каждый миллиметр листа доступен для раскладки. Учитывают допуски поставщика, повреждённые края и отступы. При сравнении форматов рассчитывают выход годных деталей и стоимость обрези; больший лист не обязательно даёт лучшую себестоимость.
Масса
Для прямоугольного листа m = ρabδ, где размеры выражены в метрах, плотность — в кг/м³. Это масса сплошной заготовки до раскроя. Допустимая нагрузка стола, сменного устройства и загрузчика проверяется отдельно. Стальная плотность 7850 кг/м³ пригодна для предварительного примера; для окончательного расчёта используют данные конкретного материала.
Условный пример
Для стального листа 3 × 1,5 × 0,010 м расчёт даёт 353,25 кг. При толщине 0,025 м масса составит 883,125 кг. Если условный предел выбранной паллеты 800 кг, первый лист по массе проходит, второй превышает его на 83,125 кг. Это пример проверки нагрузки, а не характеристика какого-либо станка; геометрия и технология проверяются независимо.
Плоскостность
Коробление влияет на контроль высоты, стабильность процесса и работу автоматической подачи. Требования к листу берут из документации конкретной установки. Не следует считать, что головка автоматически компенсирует любую волну поверхности. При приёмке проверяют материал обычного поставщика, включая допустимые отклонения, чтобы демонстрационный лист не скрывал будущие производственные ограничения.
Поверхность и покрытия
Окалина, коррозия, масло и защитная плёнка меняют условия взаимодействия и удаления расплава. Для оцинкованного или окрашенного листа важны разрешённость обработки, состав покрытия и подходящая вытяжка. Технологическую плёнку применяют только при совместимости с режимом. Состояние поверхности включают в карту испытаний, а не рассматривают как несущественную характеристику материала.
Логистика
Проверьте проходы, кран, вилочный погрузчик, хранение пачек и подачу к станку. Масса пачки может ограничивать участок раньше, чем масса отдельного листа. Вакуумный загрузчик требует подтверждения для конкретной поверхности и толщины. В маршрут включают получение листа со склада, смену материала и удаление остатка; эти операции влияют на выпуск.
Раскрой
Сравнивают коэффициент использования площади и число пригодных деталей, учитывая ширину реза, перемычки и тепловое взаимодействие. Остаток становится полезным материалом только при сохранённых размерах, марке и прослеживаемости. Экономия площади может сопровождаться неудобной сортировкой или повреждением деталей. Поэтому оптимизация раскладки должна учитывать время обработки и последующие операции.
Прослеживаемость
Сертификат материала связывают с партией листов и программой раскроя. После резки сохраняют идентификацию там, где она требуется заказчиком. В Fits Calc записывают плотность, массу, источник паспортной нагрузки и допущения. При изменении закупочного формата пересчитывают массу и выход; старый результат не переносится автоматически на новую толщину или марку.
Подтверждение решения
Приёмочный тест проводят на типовом листе с обычными допусками размеров и поверхности. Проверяют загрузку, резку, выгрузку и качество деталей. Для каждого сочетания марки и толщины фиксируют устойчивость режима, а для формата — доступную зону. Итог — перечень разрешённых заготовок и условий применения, который полезнее общей фразы «станок подходит для листового проката».
Проверка перед применением
Проверяйте результат по конкретной комплектации, условиям производства и согласованным критериям годности. Изменение материала или оборудования требует обновления исходных данных.
Три независимые проверки листа
Геометрическая вместимость, допустимая масса и возможность устойчивой резки проверяются независимо. Лист может помещаться на столе, но превышать нагрузку паллеты или не соответствовать требованиям автоматической подачи.
Размер, нагрузка и поверхность
| Проверка | Исходные данные | Результат |
|---|---|---|
| Размер | Формат с допусками и отступами | Размещение |
| Масса | Плотность и толщина партии | Нагрузка |
| Поверхность | Плёнка, окалина и плоскостность | Подача и рез |
Таблицу можно прокручивать по горизонтали →
Учёт пригодных остатков
При использовании остатка сохраняют его контур, материал и номер партии. Повторный расчёт должен учитывать реальную форму, а не исходный прямоугольный формат, иначе выход деталей окажется завышенным.
Источники и границы применения
Документация производителей описывает конкретные процессы и оборудование; она не устанавливает универсальную скорость или допустимую толщину для всех установок.
Проверка в модуле лазерной резки
Модуль связывает материал и листовой прокат с рабочей зоной, мощностью, массой и режимами оборудования. Он показывает подтверждённые характеристики отдельно от предположений и сохраняет исходные данные расчёта.
Связанные материалы